

La medición precisa de la densidad de la solución de zinc es esencial para el control de calidad del baño de galvanizado. Permite la monitorización en tiempo real del baño de zinc y la optimización continua del proceso. Las técnicas de medición in situ, incluidos los densímetros ultrasónicos para baños de zinc, como el Lonnmeter, permiten a los operarios monitorizar la densidad durante el proceso de galvanoplastia, ajustar los parámetros y prevenir fallos antes de que afecten a los resultados del recubrimiento. Este enfoque contribuye a la optimización del proceso de galvanizado y al cumplimiento de la normativa, reduciendo los residuos y minimizando las piezas defectuosas.
Importancia de la densidad de la solución de zinc en el galvanizado por baño electrolítico
La densidad de la solución en un baño de zinc para galvanizado influye directamente en los resultados clave del proceso de zincado, afectando la uniformidad, la adhesión y la resistencia a la corrosión del recubrimiento. El galvanizado electrolítico en baño utiliza un electrolito líquido rico en iones de zinc. La concentración —o densidad— de estos iones determina cómo se deposita el zinc sobre las superficies metálicas y, en última instancia, la calidad de la protección obtenida.
Las investigaciones demuestran que una densidad óptima del baño permite obtener un espesor de recubrimiento y una uniformidad superficial consistentes. Por ejemplo, aumentar la concentración de iones de zinc puede producir capas más gruesas si se controlan cuidadosamente el tiempo de deposición y la densidad de corriente. Sin embargo, una densidad excesiva de la solución aumenta la viscosidad, reduciendo la movilidad iónica y el transporte de masa. Esto puede ralentizar la deposición de zinc y favorecer la formación de recubrimientos porosos e irregulares, lo que perjudica tanto la adhesión como la resistencia a la corrosión. Estudios realizados con baños de sulfato de zinc acidificado revelaron que densidades extremadamente altas, especialmente combinadas con corrientes elevadas, provocan reacciones secundarias como la evolución de hidrógeno y una mala nivelación. El resultado: una menor integridad mecánica y una reducción de las propiedades protectoras del recubrimiento.

Baño de galvanizado de zinc
*
Mantener la densidad correcta del baño de zinc es fundamental para la eficiencia del proceso y la calidad del recubrimiento. Una composición del electrolito controlada con precisión garantiza la máxima eficiencia de corriente, que mide cuánta energía eléctrica se convierte realmente en deposición útil de zinc en comparación con la energía perdida por reacciones secundarias. Una alta densidad puede parecer beneficiosa en teoría, ya que proporciona más iones de zinc para el recubrimiento. Sin embargo, en la práctica, una densidad excesiva suele generar ineficiencias mediadas por la viscosidad e inestabilidad del proceso. A medida que aumenta la densidad de corriente, la eficiencia del recubrimiento puede mejorar inicialmente, pero eventualmente se estabilizará o disminuirá si la densidad de la solución es demasiado alta.
En resumen, la medición de la densidad de la solución de zinc es fundamental para la gestión del baño de galvanizado electrolítico. Determina la uniformidad, la adherencia y la resistencia a la corrosión, influyendo en prácticamente todos los aspectos de la calidad y la eficiencia del baño de galvanizado. Solo mediante un control y una monitorización precisos de la densidad del baño se pueden lograr de forma fiable las propiedades protectoras y mecánicas deseadas en los recubrimientos galvanizados.
Conceptos básicos de medición in situ en el galvanizado por baño de zinc
La medición in situ en el contexto del galvanizado por baño de zinc se refiere a la determinación directa y continua de las condiciones del baño —como la densidad de la solución de zinc— sin necesidad de extraer muestras ni realizar análisis de laboratorio. Esta técnica es fundamental para el proceso de galvanizado, ya que proporciona información precisa y en tiempo real sobre el entorno del baño de zinc, incluso en medio de los exigentes parámetros operativos típicos de una línea de galvanizado electrolítico por baño.
Diferenciación con el muestreo convencional y el análisis de laboratorio.
Los métodos tradicionales para el control de calidad de los baños de galvanizado implican la extracción periódica de muestras del baño y su análisis en laboratorios externos. Este método presenta limitaciones clave:
- El muestreo puede alterar las condiciones del baño e introducir riesgo de contaminación.
- El análisis de laboratorio es lento y a menudo requiere horas para obtener resultados, lo que retrasa los ajustes del proceso.
- Los intervalos de medición poco frecuentes pueden provocar variaciones en la calidad entre las muestras.
- Las correcciones de temperatura y el error humano siguen siendo un problema recurrente.
En cambio, las técnicas de medición de densidad de soluciones de zinc in situ —como el densímetro ultrasónico para baños de zinc y la medición ultrasónica de baños de galvanoplastia— eliminan los retrasos en el muestreo y la necesidad de ajustes de temperatura. Los datos se recopilan de forma continua, directamente en el baño de zinc galvanizado, lo que garantiza que la precisión de la medición se ajuste a las condiciones del baño en tiempo real. Esta diferencia se traduce en una mejora sustancial en la capacidad de respuesta y la representatividad del baño, evitando los inconvenientes de los métodos de laboratorio.
Beneficios de la medición in situ
El monitoreo en tiempo real del baño de zinc optimiza el proceso al proporcionar datos útiles sin demora. Los operadores pueden realizar un seguimiento instantáneo de la concentración de zinc, los niveles de escoria o la contaminación durante todo el proceso de galvanizado. La estabilidad del baño de galvanizado mejora drásticamente gracias a los siguientes factores:
- La identificación inmediata de las condiciones que no cumplen con las especificaciones permite realizar correcciones instantáneas en el proceso, evitando así recubrimientos defectuosos y un exceso de escoria.
- Los mecanismos de retroalimentación automatizados mantienen el control químico; por ejemplo, indican con exactitud cuándo finaliza un ciclo de limpieza basándose en las señales de transformación de la escoria.
- La monitorización constante garantiza que la densidad de la solución de zinc se mantenga dentro de los parámetros óptimos, lo que limita el desperdicio de reactivos y energía y promueve operaciones sostenibles.
Los analizadores integrados y las técnicas de medición de densidad in situ reducen la necesidad de intervención del operario. Esta automatización favorece la productividad continua, una mayor seguridad y un control de calidad más estricto en el entorno del baño de zinc galvanizado.
El avance hacia las mediciones automatizadas in situ en tiempo real —la base del control de calidad moderno de los baños de galvanizado— permite mantener una alta calidad del recubrimiento, minimizar las pérdidas de producción y optimizar la gestión de la química del baño; beneficios que no se pueden lograr mediante los procedimientos estándar de muestreo y análisis de laboratorio.
El uso de herramientas como Lonnmeter ejemplifica este cambio, ya que permite una medición ultrasónica directa y fiable de la densidad de los baños de galvanoplastia, a la vez que proporciona datos esenciales para la optimización continua del proceso de baño de zinc.

Composición del baño de galvanizado de zinc y variables del proceso
Los baños de galvanizado se basan en tres composiciones químicas principales: ácidas (como sulfato o cloruro de zinc), alcalinas (generalmente sistemas de zincato sin cianuro) y soluciones a base de cianuro. Cada composición química presenta ventajas y desafíos operativos distintos.
Baños ácidos de zinc
Los baños ácidos, principalmente a base de sulfato o cloruro, ofrecen una alta eficiencia de corriente y depósitos brillantes de grano fino. Son ideales para entornos automatizados de alto rendimiento, ya que producen recubrimientos uniformes sobre sustratos de acero. Sin embargo, es fundamental un control preciso de la concentración de zinc y ácido; una cantidad insuficiente de zinc produce un recubrimiento rugoso y poroso, mientras que niveles excesivos ralentizan la deposición, degradan la forma del grano y perjudican la resistencia a la corrosión. Los aditivos, incluidos abrillantadores y niveladores, son esenciales para mantener el brillo y la nivelación de la superficie. La rápida liberación de hidrógeno es una desventaja, que exige una agitación cuidadosa y un control preciso de la temperatura.
Baños de zinc alcalino (sin cianuro)
Las soluciones alcalinas de zincato proporcionan depósitos más dúctiles y adherentes. Estos baños se valoran por su tolerancia a las impurezas del sustrato y su excelente poder de penetración, clave para el recubrimiento de geometrías complejas. El brillo y el refinamiento del grano dependen de aditivos orgánicos cuidadosamente ajustados: portadores, potenciadores, abrillantadores y niveladores actúan en sinergia para lograr acabados tipo espejo. Concentraciones más bajas de potenciadores producen depósitos más reflectantes, mientras que un equilibrio inadecuado puede resultar en capas opacas e irregulares. Los cambios ambientales y normativos están convirtiendo los baños alcalinos sin cianuro en el estándar, pero requieren un control riguroso de la concentración de aditivos y del pH.
Baños de zinc a base de cianuro
A pesar de su popularidad histórica y su eficacia en sustratos difíciles, los baños de cianuro están siendo reemplazados rápidamente debido a su extrema toxicidad y a las preocupaciones regulatorias. Estos baños producen recubrimientos muy uniformes y adherentes, y son excelentes para cubrir formas complejas, pero los graves riesgos para la salud y el cumplimiento normativo limitan su uso. La investigación contemporánea y la práctica industrial favorecen cada vez más los sistemas ácidos o alcalinos con ingeniería de aditivos avanzada.
Variables críticas del proceso
Para lograr resultados óptimos en el proceso de galvanizado de zinc, es fundamental un control estricto de varias variables críticas del proceso:
- Concentración:La concentración de iones de zinc influye directamente en el espesor, la morfología y la adhesión del recubrimiento. En baños ácidos, una concentración inadecuada puede provocar rugosidad o reducir la velocidad de deposición. En sistemas alcalinos, la concentración afecta tanto a la uniformidad como a la reflectividad. La medición en tiempo real de la densidad de la solución de zinc mediante densímetros ultrasónicos, como el Lonnmeter, permite monitorizar el baño in situ para mantener las concentraciones objetivo y la calidad del baño. Esto posibilita la detección rápida de desviaciones y mejora la reproducibilidad del proceso.
- Temperatura:Operar a temperaturas entre 40 y 50 °C produce recubrimientos lisos y uniformes; las temperaturas más altas aceleran el crecimiento del grano, pero conllevan el riesgo de depósitos gruesos y quebradizos, además de una menor resistencia a la corrosión. La eficiencia del proceso de galvanoplastia se mantiene por encima del 95 % en el rango habitual, pero la calidad de la superficie varía notablemente con los cambios de temperatura.
- Agitación:La agitación del baño garantiza la homogeneidad y una distribución uniforme de los iones. Una agitación eficaz evita la formación de gradientes que pueden provocar defectos o depósitos irregulares.
- Aditivos:La mezcla y proporción de aditivos orgánicos (portadores, potenciadores, abrillantadores, niveladores) son cruciales para lograr la estructura granular, la adhesión y el brillo superficial deseados. Técnicas como el análisis voltamétrico permiten medir con precisión los niveles de aditivos in situ, lo que facilita el control de calidad del baño de galvanizado y optimiza los resultados.
Influencia de la composición del electrolito en las características del recubrimiento.
La composición del electrolito determina fundamentalmente el espesor del recubrimiento, la nivelación de la superficie, la adhesión y la calidad en el proceso de galvanizado con zinc. Los baños ácidos producen capas brillantes de grano fino cuando la concentración y los aditivos están equilibrados. Los baños alcalinos proporcionan recubrimientos más resistentes y dúctiles, con una distribución de espesor superior en formas no estándar. Los baños de cianuro, aunque ahora son poco comunes, ofrecían una adhesión y cobertura de primer nivel, especialmente en geometrías complejas.
Los sistemas de aditivos adaptados a la composición química del baño controlan el tamaño del grano y el brillo del depósito. Por ejemplo, en baños alcalinos, el ajuste de la sinergia entre el portador y el potenciador influye en la estructura del grano y la reflectividad de la superficie. Los baños excesivamente concentrados o los aditivos mal gestionados pueden dar lugar a recubrimientos densos pero quebradizos o irregulares, lo que disminuye la resistencia a la corrosión y compromete las propiedades mecánicas.
Correlación de la densidad con la composición del baño y los resultados del recubrimiento
La densidad del baño de zincado refleja tanto la concentración del electrolito como el contenido de aditivos. Esta densidad desempeña un papel fundamental en la determinación de las características físicas y funcionales de los recubrimientos de zinc depositados. A medida que aumenta la densidad del baño, se obtienen recubrimientos más gruesos y adherentes; sin embargo, una densidad excesiva puede reducir la nivelación de la superficie e inducir defectos con el tiempo. El monitoreo en tiempo real del baño de zinc, especialmente mediante la medición ultrasónica, permite realizar ajustes rápidos en el proceso, manteniendo la densidad del baño dentro de los rangos óptimos para lograr el espesor y la adherencia deseados.
Los estudios experimentales demuestran que los espesores de recubrimiento medidos a menudo superan los modelos teóricos, lo que indica interacciones complejas entre el baño de galvanizado y el proceso de recubrimiento que no se capturan completamente con las ecuaciones tradicionales. Los experimentos de diseño factorial confirman que tanto la densidad como la aleación (por ejemplo, el contenido de níquel) mejoran significativamente el rendimiento, la durabilidad y la estética del recubrimiento. La adaptación de técnicas de medición in situ, como las que ofrece Lonnmeter, garantiza la mejora continua y la optimización del proceso en la gestión del baño de zinc para galvanizado.
Métodos de medición de densidad in situ
La medición directa de la densidad de la solución de zinc en un baño de galvanizado es crucial para el control del proceso en tiempo real, lo que permite optimizar la química del baño y el control de calidad del mismo. Se prefieren las técnicas de medición in situ para el monitoreo continuo y la respuesta rápida a los cambios en las condiciones del baño durante el proceso de galvanizado.
Medidor de densidad ultrasónico Lonnmeter: principios, funcionamiento y precisión
El densímetro ultrasónico Lonnmeter mide la densidad del baño de zinc mediante la transmisión de ondas ultrasónicas a través de la solución. El tiempo de vuelo y la atenuación de estos pulsos se correlacionan con la densidad del líquido. La medición ultrasónica de los baños de galvanoplastia se basa en la relación entre la velocidad del sonido y la densidad del medio, lo que permite obtener lecturas precisas y no invasivas.
El funcionamiento implica un conjunto de transductores montado directamente en el baño, que toma muestras de la solución de zinc de forma continua. Los algoritmos avanzados del medidor traducen las mediciones de pulsos ultrasónicos en valores de densidad. La definición de las mediciones in situ requiere la recopilación de datos en tiempo real en el lugar, sin necesidad de extraer las muestras. Los dispositivos Lonnmeter ofrecen:
- Monitorización en tiempo real del baño de zinc, que proporciona información constante para la optimización del proceso.
- Capacidad de respuesta rápida; las lecturas de densidad se actualizan en segundos.
- La exactitud suele estar dentro de ±0,001 g/cm³ para soluciones de zinc, aunque la precisión final depende de la calibración y las condiciones del baño.
En comparación con los métodos manuales, el densímetro ultrasónico para baños de zinc minimiza la mano de obra y el riesgo de contaminación o error en la muestra, lo que contribuye a obtener resultados uniformes en el galvanizado por baño electrolítico.
Comparación con métodos indirectos: hidrómetro, extracción de muestra, titulación.
La medición tradicional indirecta de la densidad de la solución de zinc implica el muestreo físico y el posterior análisis de laboratorio. Las prácticas comunes incluyen:
- HidrómetroUtiliza principios de flotabilidad para estimar la densidad. Su sensibilidad está limitada por las fluctuaciones de temperatura y los contaminantes del baño. Las lecturas no son continuas y pueden presentar un desfase con respecto a los cambios reales del baño.
- Retiro de muestraImplica la extracción del fluido del baño, seguida generalmente de un análisis de pesaje o volumétrico. Existe el riesgo de contaminación de la muestra y puede verse afectado por la estratificación en el tanque de galvanizado por baño de zinc.
- ValoraciónEstima la concentración de iones de zinc, pero no proporciona directamente la densidad de la solución. Requiere reactivos químicos, operadores capacitados y muestreo periódico. El desfase temporal puede afectar el control del proceso.
Los métodos indirectos requieren intervención manual, lo que aumenta el tiempo de inactividad y reduce la capacidad de respuesta a los cambios en la composición del baño. Las técnicas de medición de densidad en tiempo real e in situ, como los medidores ultrasónicos Lonnmeter, superan estas limitaciones, ofreciendo información continua y directa para la optimización del proceso del baño.
Instalación e integración para análisis continuo de baños
Una instalación adecuada es fundamental para una medición ultrasónica fiable de los baños de galvanoplastia. Los pasos y consideraciones clave incluyen:
- Coloque los sensores Lonnmeter lejos de burbujas de aire y turbulencias. Evite puntos elevados o la instalación inmediatamente posterior a la entrada/salida, ya que esto interfiere con la precisión de las lecturas.
- Asegúrese de que haya suficientes tramos rectos de tubería tanto aguas arriba como aguas abajo para obtener perfiles de flujo estables en el punto donde está instalado el medidor.
- Las superficies limpias y lisas de las tuberías o bañeras minimizan la pérdida de señal. Evite las zonas con incrustaciones o corrosión.
- Alinee los transductores utilizando configuraciones en "V" o "Z" para una propagación óptima de las ondas. Coloque los sensores en el lateral de las tuberías horizontales para reducir los errores causados por burbujas o sedimentos.
- Implemente una conexión a tierra y un blindaje robustos para el transductor y la electrónica, especialmente en instalaciones metálicas, para evitar que el ruido eléctrico afecte la medición de pulsos ultrasónicos.
- Configure los ajustes del sensor con los parámetros correctos del baño y del recipiente, incluyendo el diámetro, el espesor de la pared y las propiedades del material.
- Utilice las herramientas de diagnóstico integradas para verificar la calidad de la instalación, identificando la pérdida de señal, los códigos de error o las lecturas anormales.
La integración continua de los densímetros ultrasónicos Lonnmeter permite optimizar sin interrupciones el proceso de baño de zinc y controlar la calidad del baño de galvanizado, aprovechando las técnicas de medición in situ para obtener los mejores resultados.
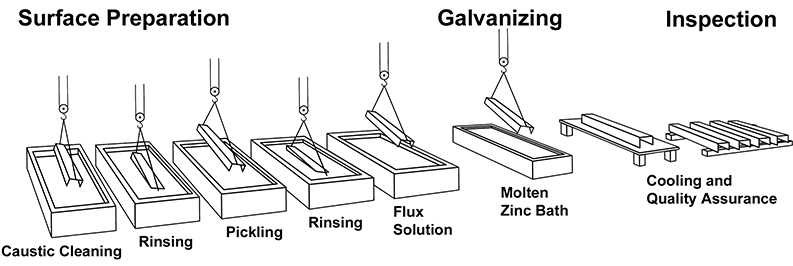
Proceso de galvanizado
*
Aplicaciones prácticas de las mediciones in situ en el control de procesos
Las técnicas de medición in situ en tiempo real, especialmente los densímetros ultrasónicos, están revolucionando el proceso de galvanizado. El monitoreo continuo de la densidad del baño de zinc permite realizar ajustes dinámicos en el proceso, lo cual es fundamental para obtener resultados de alta calidad y una mayor eficiencia.
Ajuste del baño en tiempo real para mantener una densidad óptima.
Mediante la medición in situ en el proceso de galvanizado, los operarios pueden monitorizar las fluctuaciones de densidad en el baño de zinc con información directa y continua. Los densímetros ultrasónicos para instalaciones de baño de zinc, como los de Lonnmeter, permiten a los operarios corregir la composición del baño de inmediato, manteniendo la densidad ideal para un recubrimiento uniforme. Por ejemplo, las lecturas de densidad en tiempo real pueden activar la adición automática de zinc o aluminio al baño, asegurando que la solución se mantenga dentro de las especificaciones objetivo y evitando la producción de productos defectuosos.
Detección temprana y prevención de desviaciones de procesos
La definición de mediciones continuas in situ incluye la detección de desviaciones como la formación de escoria y la estratificación de la solución antes de que afecten la calidad del producto. La escoria, o acumulación intermetálica (en particular η-Fe2Al5), se manifiesta como anomalías de densidad dentro del baño. Las técnicas de medición de densidad in situ detectan la acumulación local de escoria de forma temprana, especialmente alrededor de las superficies de los equipos y las ranuras de los rodillos, que están relacionadas con defectos en la banda de los productos de acero acabados. De manera similar, la estratificación de la solución (capas causadas por gradientes de temperatura o composición) altera los perfiles de densidad del baño de forma detectable, lo que indica la necesidad de mezclar o ajustar el baño para restaurar la homogeneidad. La integración con el monitoreo del proceso permite alertas y mitigación en tiempo real, lo que reduce drásticamente las tasas de defectos y el tiempo de inactividad.
Mejorar el control de calidad mediante una respuesta rápida.
La rapidez en la detección y respuesta a los cambios de densidad es fundamental para la optimización eficaz del proceso de baño de zinc. En cuanto el monitoreo en tiempo real del baño de zinc detecta una variación en la densidad, los operarios o los sistemas automatizados pueden intervenir, manteniendo el espesor del recubrimiento y la calidad de la superficie. Para líneas de producción de alto volumen, especialmente en aplicaciones automotrices, estas correcciones rápidas garantizan la consistencia y reducen los productos defectuosos. La medición ultrasónica continua de los baños de galvanoplastia mejora la trazabilidad y permite una rápida validación del estado del baño, lo cual es crucial para cumplir con los estrictos estándares de calidad.
Optimización de la reposición de electrolitos y el consumo de energía.
La medición de densidad in situ proporciona información vital para optimizar las estrategias de reposición de electrolitos, esenciales para el funcionamiento estable del baño de galvanizado. Los datos de densidad permiten añadir electrolitos con precisión y controlar los aditivos, minimizando los riesgos de formación de dendritas y desprendimiento de hidrógeno, que degradan la estabilidad de la interfaz. Por ejemplo, la monitorización continua permite dosificar con exactitud sustancias como el glicol dimetílico (Gly-Gly), que refuerzan la estabilidad del baño y prolongan los ciclos operativos. Además, al mantener la densidad de forma constante en los niveles objetivo, se reduce el consumo energético, ya que la interfaz electroquímica se mantiene eficiente y uniforme. Esto se traduce en menores costes operativos y una mayor sostenibilidad de la línea de galvanizado industrial.
Integración: Medidores de densidad ultrasónicos Lonnmeter
Los avanzados sensores cerámicos ultrasónicos de Lonnmeter representan la referencia en la medición in situ durante el galvanizado. Sus lecturas de densidad en tiempo real permiten a los sistemas de control automatizados realizar ajustes dinámicos del proceso. Estos sensores ofrecen una alta resistencia a la abrasión y a la deriva química, lo que garantiza un rendimiento constante incluso en entornos industriales exigentes. Montados directamente en la solución de zinc, los instrumentos de Lonnmeter envían datos de densidad a los sistemas de control de la planta, que ajustan automáticamente la dosificación de productos químicos, la temperatura y la velocidad de mezcla. Esta integración mantiene un control de calidad fiable del baño de galvanizado y reduce drásticamente el riesgo de errores manuales, contribuyendo a una gestión del proceso de galvanizado más eficiente y robusta.
Solución de problemas en el baño mediante la medición precisa de la densidad.
La inestabilidad del baño, los recubrimientos de zinc no uniformes y el exceso de escoria son problemas persistentes en los procesos de galvanizado. La medición precisa de la densidad de la solución de zinc, especialmente con técnicas de medición de densidad in situ, permite el diagnóstico y la corrección en tiempo real.
La inestabilidad del baño en los baños de galvanizado de zinc suele manifestarse como fluctuaciones en la calidad del recubrimiento, un mayor consumo de aditivos o un crecimiento anormal del baño. Entre las causas se incluyen una concentración de zinc descontrolada, una disolución desigual del ánodo, un enjuague deficiente y la contaminación por hierro u otras impurezas. La excesiva dependencia de la superficie del ánodo, en lugar de la medición directa de la densidad de la solución de zinc, suele provocar la acumulación de zinc metálico, lo que requiere costosas acciones correctivas y conlleva el riesgo de empañamiento o defectos en los depósitos. Mediante la tecnología de medición de densidad ultrasónica, como Lonnmeter, los operarios obtienen mediciones precisas in situ durante el galvanizado, lo que permite una retroalimentación inmediata y la intervención correctiva.
Los recubrimientos de zinc no uniformes están estrechamente relacionados con las variaciones en la composición del baño de galvanizado. Cuando la densidad cae por debajo del nivel óptimo, pueden desarrollarse gradientes de campo eléctrico y concentración de iones, lo que da lugar a capas irregulares o rugosas. El monitoreo en tiempo real del baño de zinc cuantifica la densidad local, lo que ayuda a correlacionar los problemas de uniformidad con las variaciones de la solución. Por ejemplo, la integración de mediciones in situ con el análisis electroquímico del baño revela si una disminución de la densidad se debe al agotamiento de aditivos, al arrastre de impurezas por los enjuagues o a cambios estructurales. Al optimizar los controles del proceso con mediciones ultrasónicas de los baños de galvanoplastia, se pueden lograr mejoras en la suavidad y el espesor del recubrimiento, especialmente cuando se combinan con aditivos como sales de amonio cuaternario o nano-SiO2 para el refinamiento del grano.
La formación excesiva de escoria, un problema clave en el control de calidad del baño de galvanizado, suele deberse a la precipitación de compuestos intermetálicos de zinc, hierro y aluminio, impulsada por la densidad. Cuando la densidad del baño no se controla adecuadamente, especialmente en técnicas de inmersión en caliente, pueden formarse gradientes de densidad localizados cerca de equipos críticos, lo que acelera la acumulación de escoria y provoca interrupciones en la operación. Los densímetros ultrasónicos para las lecturas del baño de zinc resaltan las áreas de alteración de la densidad, que a menudo se correlacionan con regiones de estancamiento del fluido o una gestión inadecuada de la temperatura. Al monitorear la densidad de la solución de zinc junto con la temperatura y la concentración, es posible optimizar el baño para reducir la producción de escoria. Modelos de proceso recientes que utilizan datos acoplados de densidad y dinámica de fluidos confirman que aumentar la concentración de aluminio puede minimizar aún más la escoria, lo cual es crucial para la optimización del proceso del baño.
La integración de los datos de densidad del baño con otros controles de proceso transforma la resolución de problemas tradicional. Al sincronizar la densidad del baño de zinc, la temperatura y la composición del baño de galvanizado electrolítico, los sistemas detectan los desencadenantes de inestabilidad de forma temprana. Por ejemplo, la combinación de lecturas ultrasónicas de un Lonnmeter con análisis químicos directos y perfiles de temperatura crea un panel de control de monitorización integral. Esta integración permite un ajuste rápido de los agentes humectantes, los evaporadores y los parámetros eléctricos, lo que da como resultado recubrimientos estables y de alta calidad sin un uso excesivo de aditivos. En los procesos de deposición química en baño, esta sinergia garantiza un crecimiento óptimo de la película delgada y una mayor resistencia a la corrosión, como lo demuestran las pruebas industriales de integración basadas en modelos.
En resumen, el proceso de galvanizado se beneficia de una monitorización exhaustiva y en tiempo real de los parámetros del baño. Herramientas como la medición de densidad in situ, los sensores ultrasónicos y los datos de proceso integrados proporcionan información útil para solucionar problemas de depósitos no uniformes, minimizar la escoria y mantener baños de zinc estables y eficientes.
Control de calidad en el proceso de galvanizado
Garantizar la alta calidad en el proceso de galvanizado depende del control y la verificación precisos de la densidad del baño de zinc. Este parámetro afecta directamente al espesor del recubrimiento, la adherencia y, en última instancia, a la protección contra la corrosión a largo plazo que ofrece la capa galvanizada.
Técnicas para verificar los resultados del proceso relacionados con la densidad del baño.
La medición precisa de la densidad del baño mediante técnicas de medición de densidad in situ es fundamental para la calidad del proceso. El monitoreo en tiempo real del baño de zinc, que a menudo se realiza mediante un densímetro ultrasónico o fluorescencia de rayos X (XRF) en línea, proporciona datos cruciales sobre la consistencia de la solución durante las operaciones de recubrimiento. Estas tecnologías permiten a los operadores correlacionar la composición del baño con parámetros críticos del producto.
- Espesor del recubrimiento:Métodos de medición como la microscopía y la fluorescencia de rayos X (XRF) cuantifican la capa de zinc aplicada a los sustratos. Una densidad optimizada de la solución de zinc garantiza el espesor de recubrimiento deseado, minimizando los defectos relacionados con un recubrimiento insuficiente o excesivo. Por ejemplo, se ha demostrado que una mayor concentración de iones de zinc en el baño produce capas protectoras más gruesas y uniformes cuando se controlan rigurosamente la temperatura y el tiempo de deposición.
- Adhesión:La verificación de la adherencia del recubrimiento se basa en pruebas estandarizadas de flexión, cinta adhesiva (ASTM D3359) y rayado, que evalúan la unión entre el recubrimiento de zinc y el acero subyacente. Los depósitos densos y homogéneos, típicos de un baño de zincado con control óptimo, presentan una fuerte adherencia y cumplen con los estrictos estándares industriales. Un control deficiente de la densidad del baño puede dar lugar a recubrimientos rugosos y quebradizos con una adherencia comprometida, lo cual se detecta de forma fiable mediante estos métodos.
Uso de datos de densidad en la documentación de calidad y auditorías de procesos.
La medición de la densidad de la solución de zinc constituye la base de los registros de proceso necesarios para el control de calidad del baño de galvanizado. Los datos recopilados mediante mediciones in situ durante el galvanizado permiten una documentación exhaustiva de cada lote de producción. Esto incluye:
- Registro rutinario:Registro sistemático de los valores de densidad del baño junto con los parámetros del proceso (temperatura, densidad de corriente, adiciones de aleación).
- Trazabilidad:Estos registros permiten la trazabilidad, fundamental para las especificaciones del cliente, el cumplimiento normativo y las auditorías internas. Instrumentos fiables como Lonnmeter garantizan la exactitud e integridad de los datos.
- Preparación para la auditoría:Las auditorías de calidad utilizan la documentación de la densidad del baño para verificar la consistencia del proceso, validar las propiedades del recubrimiento y confirmar el cumplimiento de las normas establecidas. Las inconsistencias pueden atribuirse a desviaciones específicas de la densidad, lo que facilita la implementación de medidas correctivas.
Relación entre la densidad de la solución y la resistencia a la corrosión a largo plazo y el rendimiento del recubrimiento.
El proceso de galvanizado por baño de zinc se basa en una densidad del baño cuidadosamente ajustada para garantizar la resistencia a la corrosión y el rendimiento general del recubrimiento. Los estudios empíricos vinculan el aumento de la densidad del baño, gestionado mediante la concentración controlada de iones de zinc y aditivos, con:
- Protección mejorada contra la corrosión:Las capas de zinc más gruesas y densas demuestran una resistencia superior en las pruebas de exposición acelerada. Sin embargo, una densidad excesiva puede provocar superficies rugosas, por lo que un control óptimo es fundamental.
- Fiabilidad mecánica:Los recubrimientos uniformes, producidos mediante la optimización del baño en tiempo real, resisten el agrietamiento y el desprendimiento, manteniendo la protección en entornos exigentes.
- Optimización de procesos:Los ajustes en la densidad del baño de galvanizado electrolítico, determinados mediante mediciones in situ, están directamente relacionados con mejoras en la durabilidad del recubrimiento y su resistencia al ataque químico. Los sistemas aleados (por ejemplo, zinc-níquel) mejoran aún más la durabilidad cuando se controla con precisión la composición del baño.
En resumen, la medición exhaustiva de la densidad de la solución de zinc, junto con prácticas sólidas de verificación y documentación, garantiza el rendimiento del recubrimiento para el acero galvanizado y asegura el éxito en el control de calidad y las auditorías de procesos.
Herramientas y tecnologías para la medición de la densidad de soluciones de zinc
El proceso moderno de galvanizado por baño de zinc requiere una medición precisa de la densidad de la solución de zinc para mantener parámetros óptimos y garantizar la calidad del recubrimiento. Se emplean diversos instrumentos y técnicas de sensores, cada uno con principios operativos, ventajas y limitaciones propias.
Instrumentos avanzados para la medición de la densidad de soluciones de zinc
Medidor de densidad ultrasónico Lonnmeter
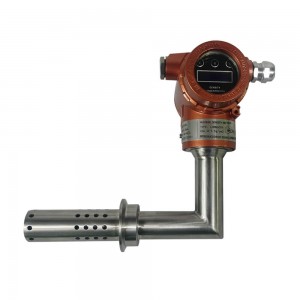
El densímetro ultrasónico Lonnmeter está diseñado para la medición in situ en procesos de galvanizado. Utiliza ondas ultrasónicas, midiendo su velocidad y atenuación al atravesar el baño de zinc. El instrumento proporciona monitorización continua y en tiempo real del baño de zinc, lo que lo hace idóneo para entornos de procesos automatizados. Es un método no invasivo, sin necesidad de contacto directo con la solución, lo que reduce el riesgo de contaminación o desgaste. El dispositivo está diseñado para funcionar de forma fiable bajo las altas temperaturas y las condiciones corrosivas propias del galvanizado electrolítico por baño.
Otras tecnologías de sensores disponibles
- Sensores capacitivos:Mide los cambios de capacitancia en respuesta a la densidad de la solución y la concentración iónica. Estos sensores son compactos, se pueden instalar en línea y proporcionan información rápida. Se utilizan frecuentemente en sistemas híbridos de medición de densidad para una mayor precisión.
- Hidrómetros:Los hidrómetros son dispositivos manuales que aprovechan la flotabilidad para medir la densidad. Requieren la extracción de muestras y la lectura manual, lo que los hace menos adecuados para aplicaciones automatizadas o en tiempo real.
- Métodos de titulación:Análisis de la densidad del baño de zinc en laboratorio mediante cuantificación de reacciones químicas. Ofrece alta precisión, pero requiere mucho trabajo y no es adecuado para la optimización del proceso ni para ajustes en tiempo real.
Ventajas y desventajas de los métodos de medición de densidad
Medición ultrasónica (por ejemplo, ionómetro):
- Ventajas:
- Permite técnicas de medición de densidad en tiempo real y en el lugar.
- Compatible con sistemas SCADA para el control de calidad automatizado de los baños de galvanizado.
- Soporta temperaturas extremas y entornos corrosivos.
- No presenta riesgos de radiación; su funcionamiento sin contacto minimiza el riesgo de ensuciamiento o daños.
- La precisión puede alcanzar incertidumbres de hasta el 1 % o incluso mejores, y los modelos híbridos ofrecen una exactitud de hasta el 0,1 % en escenarios de optimización de procesos de baño de zinc.
- Desventajas:
- El coste de instalación inicial es superior al de los sensores tradicionales.
- Sensible a los cambios en la fase del baño (por ejemplo, una fuerte turbulencia o burbujas de gas pueden afectar las lecturas).
- Requiere calibración periódica y limpieza a fondo.
Sensores capacitivos:
- Ventajas:
- Ideal para la medición rápida de soluciones iónicas.
- De formato pequeño y escalable para redes de sensores distribuidas.
- Eficaz para la monitorización de concentraciones a alta velocidad.
- Desventajas:
- Puede ser propenso a la obstrucción de los electrodos, especialmente en baños químicos muy contaminados o variables.
- Requiere una recalibración frecuente de la línea base para mantener la precisión.
Hidrómetros y métodos de titulación:
- Ventajas (Hidrómetros):
- Construcción sencilla, fácilmente accesible para análisis de laboratorio.
- Desventajas (Hidrómetros):
- Funcionamiento manual únicamente; no apto para la optimización del proceso de baño de zinc.
- Susceptible a errores humanos y variaciones ambientales.
- Ventajas (Titulación):
- Alta especificidad química y precisión para la validación en laboratorio.
- Contras (Titulación):
- Se requiere extracción de la muestra.
- Lento y laborioso: no apto para el control en tiempo real del galvanizado por baño de zinc.
Selección de la tecnología de medición de densidad adecuada
Al elegir una técnica de medición de densidad para el proceso de recubrimiento de zinc, se deben tener en cuenta varios factores:
Química del baño:
Los entornos de galvanizado electrolítico altamente ácidos o alcalinos requieren sensores fabricados con aleaciones resistentes a la corrosión o polímeros de ingeniería. Por ejemplo, las sondas ultrasónicas con recubrimientos funcionalizados con plasma tienen una mayor durabilidad en soluciones agresivas.
Entorno operativo:
La definición de mediciones in situ depende de la capacidad de los sensores para mantenerse operativos dentro del flujo del proceso. Los medidores ultrasónicos no invasivos, como Lonnmeter, minimizan el tiempo de inactividad y la contaminación. Para configuraciones con múltiples baños, los sensores capacitivos ofrecen flexibilidad de instalación, pero pueden requerir carcasas protectoras.
Precisión requerida:
Para el control de calidad automatizado y en tiempo real de los baños de galvanizado, el densímetro ultrasónico para baños de zinc supera a los hidrómetros y los métodos de titulación. Los sistemas híbridos que utilizan sensores ultrasónicos y capacitivos ofrecen la mayor precisión y resistencia a la deriva. Los métodos de medición manual siguen siendo útiles para la validación en laboratorio, la resolución de problemas o la evaluación comparativa periódica.
Escenario de ejemplo:
En una línea de galvanizado continuo por baño de zinc que utiliza monitorización en tiempo real mediante SCADA, se prefiere un densímetro ultrasónico Lonnmeter integrado debido a su precisión, compatibilidad con la automatización y construcción resistente a la corrosión. Por el contrario, un proceso de galvanoplastia por lotes con cambios frecuentes de solución podría emplear hidrómetros para controles periódicos, complementando, pero sin sustituir, la automatización que ofrecen los sensores avanzados.
Tabla resumen de los criterios de selección de sensores:
| Tecnología | Compatibilidad con el baño | Precisión | Idoneidad de la automatización | Necesidades de mantenimiento |
| Ultrasónico (longímetro) | Excelente | Alto | Sí | Moderado |
| Capacitivo | Bien | Medio-alto | Sí | Alto |
| Hidrómetro | Justo | Bajo | No | Bajo |
| Valoración | Variable | Alto | No | Alto |
La selección y el despliegue adecuados de los sensores son la base de una medición fiable de la densidad de la solución de zinc y contribuyen a un rendimiento constante del proceso en las operaciones de baño de zincado y baño de zinc galvanizado.






Preguntas frecuentes
¿Qué es la medición in situ en el contexto de los baños de galvanizado de zinc?
La medición in situ implica monitorizar las propiedades del baño de zincado, como la densidad de la solución, directamente durante la producción, sin necesidad de extraer muestras. Los operarios controlan las características del baño en tiempo real, manteniendo la precisión sin interrumpir el proceso de zincado. Este enfoque directo permite realizar ajustes rápidos, optimizando el proceso y mejorando el control de calidad. Las técnicas de medición in situ, como las pruebas ultrasónicas y el análisis XRF en línea, se prefieren cada vez más por su mayor velocidad y fiabilidad en comparación con los métodos de laboratorio tradicionales. Por ejemplo, los sensores de inmersión ultrasónica han demostrado mediciones continuas con resolución submicrométrica, capturando cambios dinámicos en las propiedades del baño y la cinética de galvanoplastia durante el proceso.
¿Por qué es fundamental la densidad de la solución para la calidad del baño de zinc en el proceso de galvanizado?
La densidad correcta de la solución en el baño de zinc galvanizado es esencial para obtener resultados exitosos en el proceso de recubrimiento de zinc. La densidad controla la composición del electrolito y, a su vez, influye en cómo se forma el recubrimiento de zinc sobre el sustrato de acero. Cuando la densidad de la solución se controla con precisión:
- El espesor del recubrimiento se mantiene uniforme en todos los productos.
- La calidad de la adhesión es uniforme, evitando los problemas comunes de recubrimiento.
- Su resistencia a la corrosión cumple con los requisitos estándar para aplicaciones industriales.
Si la densidad de la solución se desvía de los valores óptimos, pueden producirse defectos como la formación de escoria, una mala adherencia y un espesor de recubrimiento irregular. Mantener la densidad adecuada del baño también optimiza la dosificación de productos químicos y la aleación (con aditivos como el aluminio), lo que a su vez optimiza el consumo de zinc y reduce los residuos durante el galvanizado electrolítico por baño. El control continuo y la corrección rápida de la densidad contribuyen a garantizar la calidad del producto y la estabilidad del baño.
¿Cómo funciona el densímetro ultrasónico Lonnmeter para medir la densidad de soluciones de zinc?
El densímetro ultrasónico Lonnmeter mide con precisión la densidad de la solución de zinc mediante el principio de propagación de ondas sonoras. El dispositivo emite pulsos ultrasónicos a través del baño de zinc galvanizado; la velocidad y la atenuación de estas ondas dependen de la densidad del medio. Al analizar los cambios en el comportamiento de las ondas sonoras, el instrumento calcula la densidad exacta de la solución en tiempo real. Esta monitorización en tiempo real del baño de zinc facilita el control de calidad automatizado y los ajustes inmediatos del proceso. Esta medición ultrasónica de los baños de galvanoplastia ofrece una alta repetibilidad y está diseñada tanto para operaciones de galvanizado en baño de zinc continuas como por lotes.
¿Pueden las mediciones in situ prevenir los problemas comunes de recubrimiento?
Sí, la incorporación de técnicas de medición de densidad in situ permite la rápida identificación y corrección de las desviaciones de los parámetros del baño que causan defectos en el recubrimiento. Los operadores responden en tiempo real a las fluctuaciones de densidad, previniendo problemas como:
- Formación de escoria causada por un exceso de impurezas disueltas.
- Recubrimientos irregulares debido a una composición inconsistente de la solución.
- Inestabilidad en el baño debido a cambios de temperatura o químicos.
Los analizadores de procesos, como los densímetros ultrasónicos y los dispositivos XRF en línea, permiten este nivel de control, mejorando la fiabilidad del baño de zinc y garantizando la calidad del recubrimiento. Estudios de caso en los sectores automotriz y naval confirman que la monitorización en tiempo real reduce drásticamente la aparición de defectos de recubrimiento, aumenta la resistencia a la corrosión y minimiza los costosos retrabajos.
¿Con qué frecuencia se debe controlar la densidad del baño de galvanizado de zinc?
Para producciones de alto volumen o críticas, el monitoreo continuo de la densidad in situ mediante dispositivos como el densímetro ultrasónico Lonnmeter es ideal. Esto garantiza la detección y corrección instantánea de todas las fluctuaciones. Cuando el monitoreo continuo no es factible, se recomiendan intervalos de medición regulares, ya sean manuales o automatizados. La frecuencia debe ajustarse a la intensidad de la producción, el tamaño del baño y la calidad del producto requerida. Los sistemas de medición automatizados integrados con los controles de la planta pueden gestionar controles frecuentes, mientras que los controles manuales periódicos pueden ser suficientes para operaciones más pequeñas, siempre que se mantengan controles estrictos para preservar la estabilidad del baño y del producto.
Fecha de publicación: 3 de diciembre de 2025


