

El control preciso del proceso de decapado ácido para la banda laminada en caliente es esencial para garantizar una alta calidad del producto y la eficiencia del proceso en la fabricación de acero. Dos riesgos críticos —el decapado excesivo y el insuficiente— deben gestionarse rigurosamente para evitar daños en el sustrato y mantener unas condiciones superficiales óptimas.
Descripción general del proceso de decapado ácido
El proceso de decapado ácido para flejes laminados en caliente es una etapa crítica en la fabricación de acero, diseñada específicamente para eliminar las capas de óxido que se forman durante el laminado. El decapado con ácido clorhídrico disuelve eficazmente óxidos como Fe₂O₃, Fe₃O₄ y FeO, asegurando superficies metálicas limpias y aptas para procesos posteriores como el galvanizado, el recubrimiento o la unión. La eliminación uniforme de estas capas es esencial, ya que un decapado irregular puede provocar una mala adhesión o defectos localizados en el producto de acero.
Precisocontrol de la concentración de ácidoLa concentración de ácido en los baños de decapado influye directamente en la calidad de la superficie, el rendimiento de la producción y la eficiencia operativa. Si la concentración es demasiado alta, puede producirse un decapado excesivo, que corroe el sustrato de acero, aumenta la pérdida de metal y degrada propiedades mecánicas como la resistencia a la tracción y la flexibilidad. Por el contrario, un decapado insuficiente, debido a una baja concentración de ácido o a un suministro inadecuado, deja residuos de óxido, lo que provoca fallos de adhesión y defectos estéticos en las etapas posteriores del proceso. Ambos resultados comprometen la protección del sustrato de la tira y la calidad general del producto final. Por ello, el control de la concentración en el decapado ácido es esencial para garantizar la consistencia del proceso, minimizar los desperdicios y lograr parámetros de proceso estables.
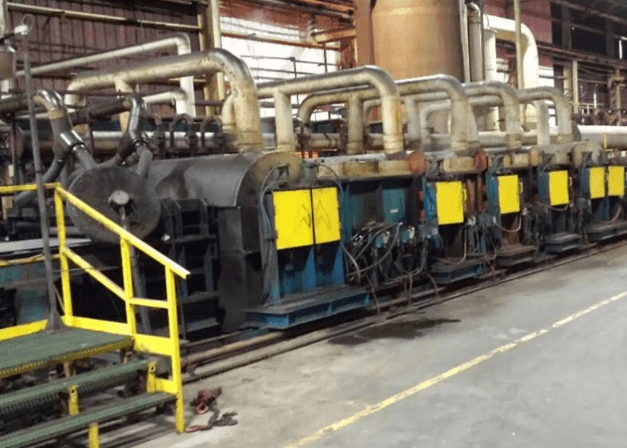
Procesamiento de metales en línea de decapado
*
Los avances en las técnicas de medición de la concentración de ácido han transformado el control de las líneas de decapado en los últimos años. Herramientas automatizadas como el Lonnmeter automáticomedidor de concentración de ácidoLas aplicaciones de medidores de concentración de horquilla en el decapado ácido y los caudalímetros Coriolis para la medición de concentración ahora proporcionan monitoreo de concentración de ácido en tiempo real para el control del decapado. Estas tecnologías permiten el control de proceso en bucle cerrado en el decapado ácido al detectar continuamente la concentración real de HCl y transmitir los datos a los sistemas automáticos de reposición de ácido para las líneas de decapado. Esto resulta en una dosificación de ácido más estable, reducción del consumo de ácido y minimización de la generación de residuos. Por ejemplo, el control de concentración mediante caudalímetro en el proceso de decapado no solo evita el decapado excesivo o insuficiente, sino que también optimiza la eficiencia del decapado a través del control de concentración y respalda las estrategias de reducción del consumo de ácido en el decapado de acero.
Soluciones de automatizaciónMás allá de la simple detección, la estabilización integrada de los parámetros del proceso utiliza datos en tiempo real de medidores de concentración avanzados en línea para ajustar automáticamente la dosificación, la agitación y los ciclos de reposición del baño. Esto mantiene la concentración del ácido dentro de los rangos definidos, garantizando una alta calidad superficial constante y prolongando la vida útil del baño. Los sistemas automáticos, como los que utilizan medidores Lonnmeter, se han vuelto esenciales para optimizar la concentración de ácido en el proceso de decapado, lo que permite a los fabricantes alinear la calidad de la producción con el ahorro de costes operativos y la responsabilidad ambiental.
Fundamentos del decapado con ácido clorhídrico en el tratamiento de flejes laminados en caliente
Mecanismos químicos y consideraciones sobre el sustrato
El proceso de decapado ácido para flejes laminados en caliente se basa en la eliminación agresiva de las capas de óxido —principalmente óxidos de hierro (FeO, Fe3O4, Fe2O3)— que se forman durante el laminado en caliente. El ácido clorhídrico (HCl) reacciona con estos óxidos, produciendo cloruros de hierro solubles y agua. Por ejemplo:
- Fe2O3 + 6 HCl → 2 FeCl3 + 3 H2O
- Fe3O4 + 8 HCl → FeCl2 + 2 FeCl3 + 4 H2O
La velocidad cinética y la eficacia de la disolución de la capa de óxido dependen de su composición y espesor. Las capas simples de óxido de hierro se disuelven rápidamente. Sin embargo, las capas con estructuras complejas, como las que contienen fayalita (Fe₂SiO₄) en aceros ricos en silicio, son resistentes y su eliminación es lenta. Para un tratamiento satisfactorio, estas capas requieren temperaturas más elevadas, una química de baño más agresiva o aditivos químicos.
Los iones cloruro, tanto los provenientes del HCl como los añadidos intencionalmente de NaCl, potencian la velocidad de decapado. Su presencia aumenta la disolución de la incrustación mediante la formación de complejos y la adsorción en la interfaz del óxido, a la vez que minimiza el ataque directo al sustrato de acero. Por ejemplo, se ha demostrado que la adición de NaCl al 10 % a soluciones de HCl al 10 % acelera el decapado y reduce la corrosión no deseada del acero expuesto. Al tratar con óxidos difíciles, como la fayalita, los aditivos como el FeCl3 mejoran las tasas de eliminación y optimizan el tiempo de decapado con menor desperdicio de sustrato. Sin embargo, la introducción de cualquier aditivo requiere una cuidadosa consideración de la gestión general del baño y sus efectos ambientales.
Debido a que el espesor y la estructura del óxido pueden ser no uniformes a lo largo del ancho de la bobina, la respuesta química difiere de una zona a otra. Esta variación exige un control estricto del proceso, basado en técnicas de medición continua de la concentración de ácido, para garantizar la eliminación completa de la incrustación sin dañar el acero subyacente.
Parámetros críticos del proceso en el decapado ácido
Los parámetros clave del proceso —temperatura del baño, concentración del ácido, composición del baño y tipo de acero— controlan conjuntamente la eficacia y la seguridad del decapado con ácido clorhídrico en la fabricación de acero. Para obtener resultados de alta calidad de forma constante se requiere:
- La temperatura del baño se mantiene normalmente entre 80 y 90 °C. Una temperatura más alta aumenta la velocidad de disolución, lo que reduce el tiempo de decapado y facilita la eliminación completa de la cascarilla. Sin embargo, si la temperatura es demasiado alta, aumenta considerablemente el riesgo de corrosión del acero.
- La concentración de ácido se mantiene entre el 3 % y el 11 % (p/v) de HCl. Este rango garantiza una desincrustación eficaz, limitando el consumo innecesario de ácido y el ataque al sustrato. El monitoreo en tiempo real de la concentración de ácido, generalmente con medidores de concentración automáticos o herramientas como el medidor automático de concentración de ácido Lonnmeter, estabiliza la concentración dentro de los límites óptimos.
- Composición del baño adaptada al tipo de acero y a la cascarilla. Para aceros ricos en silicio, se requieren inhibidores o agentes modificadores adicionales. Los inhibidores de corrosión, como la hidroxietilcelulosa (HEC), reducen la pérdida de sustrato y protegen los aceros sensibles, incluso bajo exposición a ácidos agresivos.
- La protección del sustrato durante el proceso de decapado se garantiza mediante el equilibrio entre la actividad de los iones cloruro y la fuerza del ácido. Los baños demasiado agresivos conllevan el riesgo de desperdicio de acero ("sobredecapado"), mientras que los baños débiles pueden provocar un "decapado insuficiente" y una eliminación incompleta del óxido, lo que requiere costosos trabajos de reprocesamiento.
Para la estabilización de los parámetros del proceso, se suelen implementar sistemas de control de procesos de lazo cerrado que integran la información de los dispositivos de control de concentración de caudalímetros o de los medidores de concentración de horquilla. Estos sistemas mantienen la química del baño en estrecha concordancia con la velocidad de la línea y la superficie de acero, lo que contribuye directamente a las estrategias de reducción del consumo de ácido y minimiza las desviaciones operativas.
El acabado superficial y la integridad del sustrato dependen de la interacción de estas variables. El exceso de temperatura o de concentración de ácido puede provocar rugosidad o picaduras en el acero, especialmente en los bordes de la bobina o en zonas con una capa de óxido más delgada. Por el contrario, la falta de potencia produce superficies irregulares y poco receptivas, inadecuadas para los procesos posteriores de recubrimiento o conformado.
En resumen, el proceso de decapado con ácido clorhídrico en la fabricación de acero se rige por la coordinación de reacciones químicas, las características del sustrato y el control preciso de los parámetros operativos. La medición continua de la concentración de ácido y la optimización del proceso permiten mejorar la eficiencia del decapado y la protección del sustrato de la banda, satisfaciendo así las exigencias de las modernas líneas de procesamiento de acero.
Desafíos en el control del proceso de decapado ácido
Cuestiones clave de calidad y productividad
El sobredecapado se produce cuando el baño de ácido clorhídrico no solo elimina los óxidos, sino que también ataca el sustrato de acero. Esto provoca una disolución excesiva, el adelgazamiento de la banda y puede causar roturas de bobina durante las operaciones posteriores. El sobredecapado perjudica directamente la integridad del material de la banda, lo que contribuye a una menor resistencia mecánica y a un mayor índice de rechazo. A menudo se debe a una concentración de ácido mal controlada, a altas temperaturas o a tiempos de inmersión excesivos.
Por el contrario, un decapado insuficiente deja capas de óxido parcialmente intactas en la superficie del acero. Esto afecta negativamente a la reducción en frío, la soldadura, la pintura y otros procesos de acabado posteriores. La calidad de la superficie disminuye, aumentando la susceptibilidad a defectos y corrosión. Las causas típicas incluyen una concentración de ácido insuficiente, bajas temperaturas del baño o velocidades de línea demasiado elevadas para una eliminación eficaz de la cascarilla.
Para mantener la fiabilidad del proceso y reducir los defectos, las acerías dependen de una monitorización rigurosa de parámetros críticos como la concentración de ácido, el tiempo de inmersión y la temperatura. Las técnicas de medición de la concentración de ácido en tiempo real, que incluyen medidores de concentración automáticos (por ejemplo, el medidor de concentración de ácido automático Lonnmeter), medidores de concentración de horquilla y sistemas de control de concentración de caudalímetros, permiten una retroalimentación instantánea para evitar decapados extremos. Estos sistemas posibilitan el control del proceso en bucle cerrado y estabilizan la composición del lote, reduciendo el riesgo de decapado excesivo o insuficiente, especialmente durante los cambios de producto o el envejecimiento del baño.
El consumo de ácido es un importante factor que influye en los costos operativos y ambientales. El uso de ácido clorhídrico se correlaciona directamente con el rendimiento, el tipo de acero y el espesor del óxido superficial. Un consumo excesivo eleva los costos de las materias primas, aumenta el volumen de residuos peligrosos e intensifica el impacto ambiental. Las estrategias para reducir el consumo de ácido en el decapado de acero, como los sistemas automáticos de reposición de ácido, el monitoreo continuo del baño y la dosificación optimizada, favorecen la productividad a la vez que reducen los costos y minimizan el impacto ambiental.
Control de concentración constante endecapado ácidoEsto, que a menudo se logra mediante el monitoreo en tiempo real de la concentración de ácido, mejora la previsibilidad y protege el sustrato de la tira durante todo el proceso de producción. Mantener un equilibrio adecuado entre la eliminación de óxido y la preservación del sustrato no solo mejora la eficiencia del decapado, sino que también optimiza el rendimiento del producto final y la satisfacción del cliente.
Consideraciones medioambientales y de seguridad
Los vapores de ácido clorhídrico representan un riesgo significativo para la salud en el entorno de decapado. La exposición, incluso a bajas concentraciones, puede causar irritación de las vías respiratorias, bronquitis crónica y disfunción pulmonar a largo plazo. Los datos epidemiológicos indican un mayor riesgo de cáncer de pulmón y laringe entre los trabajadores de decapado de acero con exposición crónica a los vapores de HCl. El monitoreo continuo del aire, la ventilación avanzada, los sistemas de extracción localizada y los depuradores de vapores ácidos son medidas de seguridad necesarias. El equipo de protección personal, como respiradores y ropa resistente a productos químicos, sigue siendo una medida preventiva estándar.
Las tecnologías de control de emisiones son fundamentales para la estrategia de seguridad ambiental. Los sistemas de regeneración de ácido en circuito cerrado reciclan el ácido clorhídrico usado, minimizando tanto el consumo de ácido nuevo como la liberación de contaminantes. Los métodos de regeneración más comunes incluyen reactores de pirohidrólisis, diálisis por difusión y sorción ácida, cada uno optimizado para requisitos específicos de caudal y composición del ácido. Estos sistemas permiten tasas de recuperación de hasta el 99,5 % para el HCl, lo que contribuye a la sostenibilidad del proceso.
Se requiere una estricta estabilización de los parámetros del proceso para cumplir con las normas de emisiones atmosféricas, como las establecidas por la EPA en sus Normas Nacionales de Emisión de Contaminantes Atmosféricos Peligrosos. El control automatizado de la concentración de ácido, mediante caudalímetros Coriolis e instrumentos avanzados de medición automática de la concentración, permite una regulación más precisa de la química del baño, lo que contribuye a la reducción de emisiones y a la excelencia operativa.
La minimización de la descarga de contaminantes, mediante el control riguroso de los parámetros del proceso de decapado ácido, garantiza no solo el cumplimiento de la normativa, sino también la protección de la salud de los trabajadores y del medio ambiente. El monitoreo en tiempo real y el control integrado del proceso desempeñan un papel fundamental en el mantenimiento de operaciones de decapado de acero seguras, eficientes y sostenibles.

En líneaCconcentraciónTecnologías de medición y su papel en la optimización del proceso de decapado.
Principios del ácido en líneaCconcentraciónMedición
La monitorización en tiempo real de la concentración de ácido es fundamental para la precisión en el proceso de decapado con ácido clorhídrico de la banda laminada en caliente. La medición en línea de la concentración de ácido permite obtener información inmediata sobre la concentración del baño, lo que posibilita ajustes rápidos para mantener las condiciones óptimas de decapado.
La concentración de ácido clorhídrico determina directamente tanto la velocidad como la eficacia de la eliminación de óxidos. La estabilización de los parámetros del proceso, especialmente la concentración de ácido, previene la variabilidad que puede provocar un decapado excesivo, que daña el sustrato, o un decapado insuficiente, que deja residuos de incrustaciones. Al medir la concentración de ácido en línea, los operarios logran un control preciso de la concentración, reduciendo el consumo y el desperdicio, a la vez que maximizan la calidad del producto final. Esta medición continua es fundamental para los sistemas de control de circuito cerrado, donde los datos de concentración impulsan la preparación y dosificación automatizada del ácido, lo que garantiza una química del baño uniforme y reduce la dependencia del muestreo manual.
Resumen de los aspectos claveCconcentraciónTecnologías de medición
TenedorCconcentraciónMetro
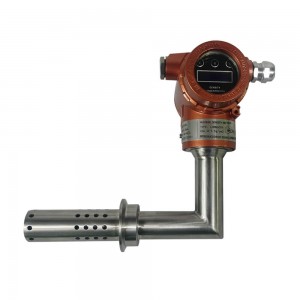
Los medidores de concentración de horquilla utilizan el principio de vibración de la horquilla. Las puntas del sensor vibran a una frecuencia de resonancia que varía según la concentración del fluido. Este método ofrece una medición rápida y estable para el monitoreo en línea de baños ácidos, especialmente en líneas de producción continua de flejes de acero. Los medidores de concentración de horquilla son robustos, toleran condiciones adversas y requieren poco mantenimiento, lo que los hace idóneos para el monitoreo de baños de decapado con ácido clorhídrico en la fabricación de acero. Su interfaz directa con los sistemas de automatización simplifica la generación de informes de datos para el control de la concentración en el decapado ácido.
Medidor de longitud automático CconcentraciónMetro
El medidor de concentración automático de Lonnmeter utiliza tecnología ultrasónica para proporcionar una monitorización continua y precisa de la concentración del baño ácido. Fabricado con aleaciones y polímeros resistentes a los ácidos, el sistema Lonnmeter soporta las condiciones agresivas del decapado con ácido clorhídrico. Sus capacidades de automatización incluyen la salida en tiempo real de datos de concentración (a través de 4-20 mA o RS485) a sistemas de control distribuido para la preparación y dosificación del ácido. Esto minimiza la intervención humana, facilita la gestión del baño y reduce la variabilidad del proceso. Al integrarse en un sistema de control de procesos de circuito cerrado, el Lonnmeter mejora la eficiencia del decapado, reduce las tasas de rechazo y facilita estrategias óptimas para la reducción del consumo de ácido.
Otro medidor de flujo CconcentraciónTecnologías
Entre los métodos adicionales de medición de concentración se incluyen los dispositivos de hilo vibrante y los que utilizan sensores combinados de velocidad sónica y conductividad. Cada tecnología presenta ventajas únicas adaptadas a las condiciones específicas del baño de decapado. Por ejemplo, los medidores de hilo vibrante ofrecen una alta sensibilidad de medición, pero pueden verse más afectados por la contaminación del baño. Las combinaciones de velocidad sónica y conductividad permiten diferenciar con precisión el ácido del contenido de sales disueltas, lo cual es importante para el decapado avanzado con ácido clorhídrico, donde ambos deben monitorizarse para proteger el sustrato de la decapa. La selección depende del entorno operativo, la precisión de medición requerida, la facilidad de integración y las necesidades de mantenimiento.
Integración de Inline CconcentraciónMedidores en el decapado con ácido clorhídrico
En las líneas de decapado continuo, los medidores de concentración en línea se instalan directamente en el circuito de recirculación de ácido, utilizando bridas y espaciamientos robustos para minimizar la exposición a esfuerzos mecánicos o químicos. En las operaciones por lotes, se utilizan sondas instaladas en ubicaciones estratégicas dentro del baño para el monitoreo puntual o cíclico.
Para optimizar la concentración de ácido en el proceso de decapado, estos sensores se integran en sistemas automatizados de dosificación, lo que garantiza información en tiempo real para una dosificación precisa. La adquisición de datos se realiza normalmente mediante protocolos de control industrial, y las señales se envían a plataformas de monitorización centralizadas para una respuesta rápida.
La automatización se extiende a los bucles de control de retroalimentación que ajustan la dosificación de ácido para mantener las concentraciones objetivo. La correcta configuración de estos sistemas evita el sobredecapado (evitando daños en el sustrato) y el decapado insuficiente (eliminando la eliminación incompleta de incrustaciones). El resultado es una calidad de decapado uniforme, un consumo mínimo de ácido y una mejor estabilización de los parámetros del proceso. Las estrategias de instalación requieren protección ambiental para los sensores, cableado sellado y limpieza programada para mantener la fiabilidad de las mediciones. El personal debe recibir capacitación en la gestión de sensores, haciendo hincapié en la seguridad, el cuidado de los dispositivos y la respuesta ante desviaciones operativas.
Control de procesos en bucle cerrado para la optimización del baño de decapado
Importancia de los sistemas de datos y retroalimentación en tiempo real
La medición precisa de la concentración de ácido es fundamental para un control eficaz del proceso de decapado ácido de flejes laminados en caliente. Los medidores automáticos de concentración de ácido, como el medidor automático Lonnmeter o los medidores de horquilla, se instalan directamente en el circuito de circulación del baño de decapado. Estos dispositivos proporcionan información continua y en tiempo real sobre la concentración de ácido clorhídrico y la concentración del baño. Los datos se transmiten a un controlador de proceso, generalmente un controlador lógico programable (PLC), que interpreta la información y envía comandos a los sistemas de dosificación o a las bombas de reposición de ácido.
Los caudalímetros Coriolis para la medición de la concentración, así como los sistemas de control de concentración de caudalímetros, proporcionan datos de alta precisión para la gestión de la concentración de ácido. La monitorización en tiempo real de la concentración de ácido no solo optimiza el uso de los productos químicos, sino que también permite el ajuste automático de la dosificación: el ácido se añade únicamente cuando es necesario para mantener el punto de ajuste, minimizando así la sobredosificación.
Los mecanismos de ajuste automatizados reducen los errores humanos y las demoras. Cuando la concentración de ácido cae por debajo del umbral óptimo para una eliminación eficaz de la incrustación, el sistema inicia la adición selectiva de ácido mediante puntos de inyección directos. Por el contrario, si la concentración aumenta hasta niveles que podrían dañar el sustrato, se introducen automáticamente pausas en la dosificación o agentes neutralizantes. Este enfoque evita el decapado excesivo o insuficiente, protegiendo la integridad del sustrato de la banda y garantizando la estabilización de los parámetros del proceso durante el decapado con ácido clorhídrico en la fabricación de acero.
La distribución homogénea del ácido se logra mediante una mezcla controlada y un monitoreo en tiempo real, lo que reduce aún más el riesgo de un decapado excesivo o zonas insuficientemente tratadas. Los sistemas automatizados responden rápidamente a las fluctuaciones derivadas de variaciones en la velocidad de la banda, la carga o las condiciones del acero aguas arriba, manteniendo concentraciones estables cruciales para la protección del sustrato de la banda. Estos mecanismos de circuito cerrado funcionan en sinergia con sensores en línea para pH, temperatura y contenido de hierro. Estos completos flujos de datos en tiempo real permiten un control robusto del proceso, previenen inconsistencias entre lotes y garantizan una alta repetibilidad en los resultados del decapado.
Resultados y creación de valor
El control de concentración estrechamente integrado en el decapado ácido aporta importantes beneficios operativos, económicos y medioambientales.
La gestión precisa mediante el control de procesos en bucle cerrado y la medición en línea de la concentración de ácido reduce el consumo de ácido al limitar el exceso de ácido de reposición y compensar con precisión la disminución solo cuando sea necesario. Los caudalímetros Coriolis, los sistemas de reposición automatizados y herramientas como el Lonnmeter garantizan una reposición óptima del ácido, lo que disminuye la frecuencia de regeneración del baño y prolonga la vida útil del baño de decapado. Esto se traduce en un menor consumo de ácido clorhídrico y una menor generación de ácido residual, lo que a su vez reduce los costos operativos y minimiza el impacto ambiental, incluyendo una menor cantidad de residuos peligrosos que requieren tratamiento o eliminación.
La estabilización de la concentración de ácido influye directamente en la calidad de la superficie y el rendimiento. Los sistemas de retroalimentación automatizados mantienen el ácido en el rango óptimo para la eliminación de óxido sin sobregrabado. Esto reduce la aparición de defectos, roturas de bobinas y acabados superficiales inconsistentes, factores que afectan tanto la calidad inmediata como la resistencia a la corrosión a largo plazo. Los parámetros de proceso consistentes, logrados mediante el control de circuito cerrado, permiten un mayor rendimiento operativo y reducen las tasas de rechazo del producto terminado.
El uso óptimo del ácido también aporta un valor estratégico más amplio: la minimización de los eventos de regeneración (o reciclaje) de ácido reduce el tiempo de inactividad de la planta, el consumo de energía y las emisiones. El cumplimiento ambiental mejora gracias a la disminución de las descargas de ácido y las menores pérdidas por volatilización del proceso. Los beneficios se multiplican cuando se integran sistemas de reciclaje o recuperación, ya que la operación estabilizada reduce el volumen y la variabilidad del flujo que requiere recuperación, lo que hace que estas iniciativas de sostenibilidad sean significativamente más eficientes.
El monitoreo en línea en tiempo real y el ajuste de circuito cerrado representan un enfoque de vanguardia para el control de la concentración en el caudalímetro durante el proceso de decapado. Su implementación permite un rápido retorno de la inversión gracias a la reducción del consumo de ácido, la minimización de residuos, la mejora del rendimiento y el cumplimiento normativo sostenible. Estos resultados se han confirmado en aplicaciones industriales, con reducciones documentadas en el consumo de ácido y una mayor estabilización tanto de las operaciones del proceso como de la calidad del producto final.
Mejores prácticas para el funcionamiento de líneas automatizadas de decapado ácido.
Monitoreo continuo y control de concentración
El control eficaz del proceso de decapado con ácido clorhídrico para flejes laminados en caliente comienza con una medición precisa y en tiempo real de la concentración de ácido. Los medidores de concentración en línea —como los caudalímetros Coriolis, los medidores de concentración de horquilla y los medidores automáticos de concentración de ácido Lonnmeter— deben instalarse directamente en cada tanque de decapado y en los puntos críticos de alimentación y descarga. La ubicación estratégica de los sensores garantiza un muestreo representativo del ácido en zonas de alta turbulencia o flujo constante, minimizando las zonas muertas y los errores debidos a fluctuaciones locales de la concentración.
La calibración rutinaria de los sensores es obligatoria. Los ciclos de calibración dependen de la agresividad del ácido y de las directrices del fabricante, pero deben realizarse al menos trimestralmente o después de las paradas de mantenimiento programadas. Es fundamental utilizar patrones de calibración predefinidos que coincidan con la matriz química de los baños de proceso reales para garantizar la precisión. Los técnicos deben registrar los datos de calibración y verificar la deriva del sensor para asegurar la fiabilidad a largo plazo.
Un plan de mantenimiento integral incluye inspecciones programadas, limpieza para eliminar la incrustación de óxido de hierro y validación mediante titulación de laboratorio. Reemplace las piezas desgastadas del sensor con prontitud para evitar desviaciones o fallas, especialmente en entornos altamente corrosivos, típicos de las líneas de ácido industriales.
Las comprobaciones continuas de la composición del baño ácido se basan en lecturas en tiempo real de medidores de concentración automáticos. El software de control de procesos utiliza estos datos para regular la tasa de reposición de ácido. Por ejemplo, la integración de medidores de concentración de ácido automáticos Lonnmeter permite la monitorización en tiempo real de las concentraciones de HCl, eliminando las conjeturas y reduciendo el retraso asociado a la titulación manual. El control de procesos en bucle cerrado en el decapado ácido vincula estas mediciones con las bombas dosificadoras, optimizando el suministro de ácido y minimizando el consumo.
Mantener una concentración estable previene directamente el decapado excesivo —que provoca una pérdida excesiva de acero y un uso excesivo de ácido— y el decapado insuficiente, que deja residuos de incrustaciones y daña la calidad de la superficie. Los puntos de ajuste de la concentración de ácido deben ajustarse dinámicamente en función del sustrato, la temperatura y la velocidad de la línea. Los sistemas como el suministro automático de ácido dependen de esta información para una dosificación rápida y precisa.
Configure los sistemas de alarma e interbloqueo en el DCS o PLC del proceso para que actúen inmediatamente ante desviaciones de los umbrales de concentración de ácido seguros. Las prácticas principales incluyen:
- Establezca los umbrales de alarma justo fuera de los rangos óptimos de concentración de HCl del proceso.
- Asocie cada alarma con acciones de enclavamiento, como el apagado automático de la dosificación, la reducción de la velocidad de la línea o las rutinas de derivación del baño.
- Utilice modelos predictivos para generar alertas preventivas: los sistemas avanzados activan alarmas no solo ante lecturas actuales fuera de los límites, sino también ante desviaciones previstas basadas en datos de tendencias.
La validación y las pruebas frecuentes del sistema de alarma, junto con una formación integral para los operarios, garantizan que las desviaciones del proceso se detecten y corrijan antes de que afecten a la calidad del producto o a la seguridad de los equipos.
Garantía de seguridad y medio ambiente
La seguridad ambiental y del personal exige una integración precisa de las líneas de decapado ácido con los sistemas de reducción de emisiones y regeneración del ácido. El monitoreo en línea de la concentración de ácido desempeña un papel decisivo en la estabilización de las condiciones del proceso, afectando directamente la generación de vapor y la producción de residuos.
Las líneas de decapado deben vincular los datos de concentración en tiempo real de los sistemas de control de concentración mediante caudalímetros con los sistemas de control de emisiones, como campanas extractoras, cubiertas y aditivos supresores de niebla. Cuando los medidores de concentración de ácido detectan desviaciones hacia los puntos de ajuste de alta concentración, la lógica automatizada debe activar los sistemas de supresión de vapor o ajustar la ventilación en consecuencia para minimizar la liberación de vapor de ácido clorhídrico.
Integrar las líneas de decapado con unidades de regeneración de ácido, como reactores de pirólisis o de lecho fluidizado. Los datos de concentración en línea deben activar la extracción de ácido y la dosificación de ácido regenerado fresco en un circuito cerrado, manteniendo la composición y minimizando los residuos y el consumo de energía. Esto no solo contribuye a los objetivos medioambientales, sino que también ofrece oportunidades para reducir directamente el consumo de ácido en el decapado de acero al permitir la reposición bajo demanda.
La mejor manera de gestionar las sustancias peligrosas residuales es mediante la monitorización en línea del baño y el purgado periódico del mismo. Mantenga un control automático del pH y la concentración de ácido en todas las salidas de residuos para garantizar el cumplimiento de la normativa.
Las medidas preventivas incluyen:
- Inspección y mantenimiento periódicos de los equipos de supresión y control de vapores.
- Las comprobaciones programadas de la integridad del sistema permiten localizar fugas; los picos de concentración o pH en la línea suelen indicar una pérdida de ácido no deseada.
- Rutinas de apagado automático y enclavamiento cuando se registran eventos de alarma prolongados, lo que minimiza las emisiones al medio ambiente y la exposición laboral.
- Formación de los operadores en procedimientos de emergencia, reforzada con simulacros frecuentes de validación del sistema.
La estabilización precisa e integrada de los parámetros del proceso, mediante herramientas como Lonnmeter y la monitorización en tiempo real, aporta una mejora cuantificable al control de la concentración en el decapado ácido, salvaguardando tanto la calidad del producto como el medio ambiente.

Proceso de fabricación de acero laminado en caliente
*
Las técnicas avanzadas de medición de concentración en línea, como los medidores de concentración automáticos (incluidos los sistemas Lonnmeter), han transformado laácido clorhídricoProceso de decapado para flejes laminados en caliente y otros sustratos de acero. Al proporcionar un monitoreo continuo de la concentración de ácido y el contenido de sales de hierro en el baño, estos instrumentos eliminan el muestreo manual y las demoras en el laboratorio, mejorando directamente la seguridad y la confiabilidad del proceso. Su diseño robusto y libre de mantenimiento utiliza materiales resistentes a la corrosión, aptos para entornos agresivos, lo que reduce la exposición de los trabajadores a sustancias peligrosas y minimiza el riesgo durante las operaciones rutinarias. Los sistemas de concentración en línea proporcionan información inmediata mediante salidas digitales, lo que permite una rápida identificación de desviaciones y facilita flujos de trabajo ergonómicos y con menor riesgo.
La automatización de circuito cerrado aprovecha estos sistemas de medición, conectándolos a controladores digitales y sistemas automáticos de dosificación de ácido para las líneas de decapado. Esta arquitectura ajusta dinámicamente la concentración de ácido en función de los datos de los sensores en tiempo real, lo que garantiza la estabilización de los parámetros del proceso y una calidad de producto uniforme. La automatización evita directamente el decapado excesivo, que conlleva una pérdida excesiva de acero, y previene el decapado insuficiente, que puede provocar defectos superficiales. Al regular continuamente el control de concentración del caudalímetro y el control de concentración durante el decapado ácido, los fabricantes protegen los sustratos de las tiras y optimizan cada etapa de la limpieza química. Estos sistemas también respaldan las estrategias de reducción del consumo de ácido al maximizar su reutilización, minimizar el consumo de ácido crudo y reducir los costes operativos asociados a las interrupciones o el retrabajo del proceso.
La integración de medidores de concentración de horquilla y caudalímetros Coriolis garantiza una optimización precisa de la concentración de ácido durante todo el proceso de decapado. Este enfoque basado en datos mejora la eficiencia del decapado, optimiza la calidad final del acero y permite una producción estable y de alta capacidad con un impacto ambiental mínimo. Los impactos ambientales se reducen aún más mediante tecnologías de tratamiento de ácido en circuito cerrado, que reciclan el ácido clorhídrico usado y recuperan el agua, disminuyendo drásticamente la generación de residuos peligrosos y facilitando el cumplimiento normativo. El monitoreo y control automáticos en tiempo real permiten a los productores de metales cumplir con los estándares más exigentes en materia de sostenibilidad y calidad de acero para exportación.
En resumen, el uso de medidores automáticos de concentración de ácido avanzados e integrados en sistemas de control de procesos de circuito cerrado, como Lonnmeter, proporciona fiabilidad, alta uniformidad del producto y mejoras significativas en seguridad y rentabilidad para el proceso de decapado con ácido clorhídrico en la fabricación de acero. Estas innovaciones permiten una producción de acero altamente estable y con un estricto control de calidad, minimizando al mismo tiempo el impacto ambiental y el desperdicio de recursos.






Preguntas frecuentes
¿Qué papel desempeña un ácido? concentración¿Qué papel juega el medidor en el proceso de decapado con ácido clorhídrico?
Se instala un medidor de concentración de ácido en línea dentro del baño de decapado para proporcionar una medición continua y en tiempo real de la concentración de ácido clorhídrico. Este monitoreo en tiempo real permite a los operadores mantener niveles óptimos de ácido durante todo el proceso de decapado ácido de la banda laminada en caliente. Los datos continuos minimizan la dependencia del muestreo manual, que a menudo sufre retrasos y errores humanos. Al permitir ajustes inmediatos en la dosificación de ácido, el medidor ayuda a prevenir tanto el decapado excesivo, que puede causar pérdida de metal y daños en la superficie, como el decapado insuficiente, que resulta en una eliminación incompleta de la capa de óxido y defectos superficiales. Este enfoque favorece condiciones de proceso estables, prolonga la vida útil del baño y reduce el consumo de ácido, lo que conlleva una reducción de residuos y una mejor protección del sustrato de la banda.
¿Cómo mejora un caudalímetro Coriolis el control del decapado con ácido clorhídrico?
Un caudalímetro Coriolis para la medición de la concentración proporciona lecturas precisas y simultáneas tanto del caudal como de la concentración de ácido en la línea de decapado. Estos medidores eliminan los errores de muestreo habituales al medir de forma continua y directa la concentración de ácido a medida que el fluido fluye por el sistema. Su alta precisión permite realizar ajustes automáticos en la dosificación de ácido en un sistema de control de procesos de circuito cerrado. Cuando la concentración cambia —debido a la disolución del hierro o al agotamiento del ácido—, el caudalímetro Coriolis notifica instantáneamente al sistema de control, que puede aumentar o disminuir la reposición de ácido según corresponda. Esto mantiene el proceso de decapado dentro del rango ideal, mejorando la eficiencia, reduciendo el desperdicio de ácido y garantizando una calidad constante durante el decapado con ácido clorhídrico en la fabricación de acero.
¿Por qué es esencial el control de la concentración en el decapado ácido de flejes laminados en caliente?
El control preciso de la concentración en el proceso de decapado con ácido clorhídrico es fundamental para lograr una eliminación eficaz de la capa de óxido sin dañar el sustrato de acero. Cuando la concentración de ácido es demasiado baja, la eliminación de la capa de óxido se ralentiza, lo que provoca un decapado incompleto y la formación de capas residuales. Cuando el ácido es demasiado fuerte, existe el riesgo de corroer o dañar la superficie del acero, lo que aumenta los costos y puede causar defectos en los procesos posteriores. Las técnicas automatizadas de medición de la concentración, como el uso de medidores automáticos de concentración de ácido Lonnmeter, mantienen la concentración de ácido dentro de los parámetros óptimos. Esto no solo maximiza la protección del sustrato, sino que también reduce el consumo excesivo de ácido y los costos operativos. Un control adecuado también contribuye al cumplimiento de las normas ambientales al regular las emisiones de ácido y minimizar los residuos peligrosos.
¿Cuáles son las ventajas de la preparación automática de ácido en las líneas de decapado?
Los sistemas automáticos de reposición de ácido para líneas de decapado se integran con medidores de concentración en línea para ajustar la dosificación de ácido con precisión según se requiera en tiempo real. Esta automatización reduce o elimina la intervención manual, estabilizando parámetros del proceso como la concentración del ácido, la temperatura del baño y el contenido de iones de hierro. Entre los beneficios se incluyen:
- Menor consumo de ácido, ya que la dosificación se ajusta a las necesidades reales del proceso y se recicla el ácido recuperado.
- Menor generación de residuos y mejor cumplimiento de la normativa medioambiental gracias a la minimización de la sobredosificación.
- Estabilidad constante del proceso, lo que a su vez mejora la calidad del producto y reduce la frecuencia de desecho de los lotes.
- Mayor seguridad para los operarios que tienen menor exposición a entornos ácidos peligrosos.
Los sistemas automáticos de dosificación de ácido también permiten una adaptación más rápida a las tasas de producción variables, lo que garantiza que el proceso de decapado ácido se mantenga optimizado para la banda laminada en caliente en todo momento.
Puede bifurcar en línea concentración¿Los medidores ayudan a prevenir el sobrecurado?
Los medidores de concentración de horquilla en línea ofrecen un monitoreo continuo de la concentración de ácido, lo que permite la detección inmediata si esta se desvía de los valores preestablecidos. Esta detección instantánea posibilita que el sistema active automáticamente acciones de reposición o dilución de ácido. Como resultado, las aplicaciones de medidores de concentración de horquilla en el decapado ácido mitigan directamente el riesgo de sobredecapado, una condición en la que se produce pérdida de metal y consumo excesivo de ácido debido a un desincrustado prolongado o demasiado agresivo. Al permitir la regulación en bucle cerrado, estos medidores reducen el riesgo de errores del operador y mantienen el proceso de decapado ácido para flejes laminados en caliente dentro de estrechos rangos de calidad y eficiencia. Esto conlleva un uso óptimo de los productos químicos, la conservación de la integridad del sustrato y una operación más sostenible.
Fecha de publicación: 1 de diciembre de 2025


