

Comprensión del proceso de anodizado con ácido sulfúrico en perfiles de aluminio
El proceso de anodizado con ácido sulfúrico es un tratamiento superficial fundamental para perfiles de aluminio, ampliamente utilizado para mejorar la resistencia a la corrosión, aumentar la dureza superficial y permitir la posterior funcionalización del aluminio mediante teñido o sellado. El proceso consiste en sumergir los perfiles de aluminio en un baño de anodizado que contiene ácido sulfúrico (H₂SO₄) como electrolito. Se aplica una fuente de alimentación de corriente continua externa, donde el aluminio actúa como ánodo y un material como el plomo o el aluminio como cátodo.
Reacciones electroquímicas y formación de películas de óxido
El proceso de anodizado con ácido sulfúrico produce una capa de óxido de aluminio (Al₂O₃) mediante oxidación electroquímica controlada. En el ánodo, la superficie de aluminio reacciona según la siguiente reacción simplificada:
2 Al (s) + 3 H₂O (l) → Al₂O₃ (s) + 6 H⁺ (aq) + 6 e⁻
Esto produce una película de óxido de doble estructura. Primero, se forma una capa barrera delgada y no porosa en contacto directo con el aluminio, que proporciona propiedades dieléctricas y protección inicial contra la corrosión. A medida que continúa el anodizado, se desarrolla una capa de óxido más gruesa y porosa hacia el exterior, caracterizada por una matriz de celdas hexagonales alineadas microscópicamente y poros verticales. Estos poros se forman debido a la disolución localizada y continua de la película de óxido por el electrolito de ácido sulfúrico en la base de cada poro, en equilibrio con el crecimiento continuo del óxido impulsado por la evolución del oxígeno y la migración de iones en la interfaz metal/óxido. Esta geometría de doble capa es esencial para una absorción eficaz del tinte, un sellado óptimo y una mayor durabilidad de los perfiles de aluminio anodizado.

Anodizado de aluminio - Acabado de superficies metálicas
*
Importancia de la química del baño de anodizado y el control de la concentración
La eficiencia y el rendimiento del proceso de anodizado con ácido sulfúrico para el aluminio están estrechamente ligados a la composición química del baño de anodizado, en particular a las concentraciones de ácido sulfúrico y aluminio disuelto. Controlar estos parámetros es crucial para producir películas de óxido uniformes y de alta calidad con un espesor, dureza y resistencia a la corrosión específicos.
Relación entre la concentración del baño de anodizado y las propiedades de la película de óxido.
La concentración de ácido sulfúrico en el baño de anodizado determina directamente el espesor de la película de óxido de aluminio. A bajas concentraciones de ácido sulfúrico (inferiores al 10 % en peso), la velocidad de crecimiento de la capa de óxido supera su disolución química, lo que permite la formación de capas de óxido de aluminio más gruesas y uniformes. A medida que la concentración de ácido aumenta hasta alcanzar los valores típicos del proceso (10-20 % en peso), el espesor de la película de óxido tiende a disminuir debido a que el efecto disolvente del ácido se acentúa, alcanzando un equilibrio donde el crecimiento y la disolución se compensan. Por encima del 20 % en peso, la disolución química se acelera, lo que da lugar a películas aún más delgadas y, en algunos casos, a picaduras o defectos estructurales en la película.
Los cambios en la concentración del baño de anodizado también afectan la estructura y la porosidad de la capa de óxido. Las concentraciones más bajas producen capas compactas con poros más pequeños y ordenados, y superficies más lisas, características clave para un alto aislamiento eléctrico y excelentes propiedades de barrera. Las concentraciones típicas de ácido sulfúrico generan la estructura porosa estándar necesaria para la absorción del tinte y el posterior recubrimiento. Sin embargo, niveles más altos de ácido producen poros más grandes e irregulares, así como una mayor rugosidad superficial, lo que compromete la uniformidad de la película y su integridad mecánica.
El aluminio disuelto, un subproducto del proceso de anodizado, altera la composición química del baño con el tiempo. Los niveles elevados de aluminio pueden dificultar el crecimiento del óxido, reducir el espesor de la película y afectar la estructura de los poros. Por lo tanto, es necesario un control riguroso y la eliminación periódica del aluminio disuelto para garantizar la consistencia del proceso.
Influencia en la dureza de la película de óxido anódico y la resistencia a la corrosión
La dureza y la resistencia a la corrosión de la película de óxido anódico están directamente relacionadas con la composición química del baño. Las concentraciones óptimas de ácido sulfúrico (generalmente del 10 al 20 % en peso) favorecen la formación de películas con porosidad equilibrada y paredes celulares fuertes y densas, maximizando la dureza mecánica y proporcionando una resistencia a la corrosión sustancial. Las concentraciones subóptimas (ya sean demasiado bajas o demasiado altas) dan lugar a una porosidad excesiva de la película, estructuras débiles y un aumento de la tasa de defectos, lo que reduce la dureza y permite que los agentes agresivos o contaminantes penetren en el recubrimiento, disminuyendo así la protección contra la corrosión.
Para aplicaciones que requieren una oxidación anódica de aluminio de larga duración, como componentes arquitectónicos o aeroespaciales, es fundamental una medición precisa —utilizando un medidor de concentración de ácido sulfúrico fiable como Lonnmeter— y un ajuste adecuado de los niveles de ácido sulfúrico y aluminio para mantener las propiedades superficiales deseadas.
Consecuencias de una composición desequilibrada del baño
Si la composición química del baño de anodizado se desvía de los rangos recomendados, se producen varios resultados negativos:
- Baja eficiencia de anodizado:Las altas concentraciones de ácido sulfúrico o aluminio pueden ralentizar o desestabilizar significativamente la formación de la película de óxido de aluminio, lo que provoca una oxidación desigual y una menor eficiencia en el proceso de anodizado con ácido sulfúrico.
- Menor durabilidad de la película y rendimiento irregular:El exceso de ácido o metal da como resultado películas anódicas frágiles y de espesor variable, propensas a descascararse, picarse y presentar menor resistencia al desgaste. Estas debilidades reducen directamente la vida útil y la fiabilidad de las piezas, aspectos cruciales en el tratamiento superficial del aluminio resistente a la corrosión.
Para garantizar todos los beneficios de la anodización del aluminio con ácido sulfúrico (máximo espesor de la película de óxido de aluminio, mayor dureza de la película de óxido anódico y resistencia superior a la corrosión de la película de óxido), se requiere un mantenimiento continuo.medición de la concentración de ácido sulfúricoEs fundamental controlar cuidadosamente el aluminio disuelto en el baño de anodizado. Este enfoque riguroso previene la pérdida de rendimiento y garantiza altos estándares en el proceso de anodizado de aluminio para lograr resistencia a la corrosión y un acabado superficial duradero.
Métodos para la medición de la concentración de H2SO4 en baños de anodizado
La medición precisa de la concentración de ácido sulfúrico es esencial para un control eficaz del proceso de anodizado con ácido sulfúrico. Una concentración exacta del baño de anodizado garantiza un espesor uniforme de la película de óxido de aluminio y una protección fiable contra la corrosión del aluminio anodizado.
Métodos de titulación: procedimientos prácticos e interpretación
Titulación con hidróxido de sodioEs el método químico fundamental para cuantificar el ácido sulfúrico en baños de anodizado. El procedimiento principal consiste en:
Recolección y preparación de muestras:
Utilice material de vidrio limpio y seco para recoger una muestra representativa del baño. Si es necesario, filtre para eliminar partículas. Diluya con agua destilada para obtener una acidez controlada.
Equipo y productos químicos necesarios:
- Solución estandarizada de hidróxido de sodio (NaOH): típicamente 0,1 N o 0,5 N
- Indicador: naranja de metilo para baños coloreados/impuros (punto final a pH ≈ 4,2); fenolftaleína para baños transparentes (punto final a pH ≈ 8,2–10).
- Bureta, pipeta, matraz cónico, material de vidrio volumétrico calibrado
Procedimiento de titulación:
- Agregue un volumen de muestra conocido (por ejemplo, 10 ml) a un matraz.
- Introduzca 2-3 gotas de indicador.
- Llene la bureta con NaOH y registre el volumen inicial.
- Titule la muestra, agite constantemente y observe el cambio de color del indicador.
- El naranja de metilo cambia de rojo a amarillo al final del proceso; la fenolftaleína cambia de incolora a rosa.
- Registre el volumen de NaOH utilizado.
Desafíos en el muestreo manual y la fiabilidad de los resultados:
El muestreo manual introduce variabilidad. Una limpieza inadecuada puede contaminar las muestras, lo que resulta en lecturas inexactas. Los baños de anodizado con colores intensos o contaminados dificultan la observación del punto final. En estos casos, la titulación potenciométrica (con un medidor de pH) puede mejorar la precisión. Las titulaciones en blanco son esenciales para tener en cuenta las impurezas de los reactivos. La apariencia del punto final puede verse enmascarada en baños que contienen metales, colorantes o lodos, lo que afecta el tratamiento superficial de los perfiles de aluminio y la resistencia a la corrosión de la película de óxido. Las buretas automatizadas y las estaciones de titulación modernas (digitales o potenciométricas) son cada vez más preferidas para obtener resultados repetibles en operaciones de alto rendimiento.
En líneaMedidores automáticos de concentración de H2SO4
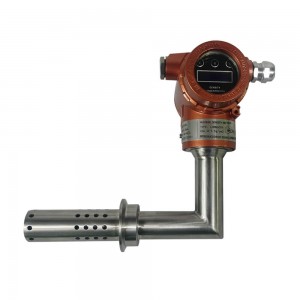
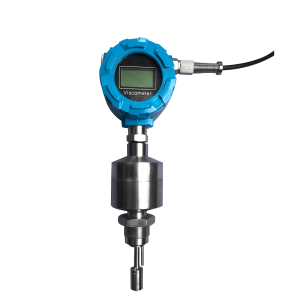
Medidores de concentración de ácido sulfúrico en línea—como los de Lonnmeter— permiten la monitorización continua e in situ de la química del baño de anodizado. Estos dispositivos miden directamente los niveles de H₂SO₄ dentro del baño, eliminando errores y retrasos en el muestreo.
Cómo la medición in situ mejora la consistencia del proceso:
Los datos en tiempo real permiten a los operarios mantener los parámetros del proceso de anodizado con ácido sulfúrico dentro de rangos óptimos. El seguimiento continuo previene desviaciones que podrían provocar variaciones en el espesor o la dureza de la película de óxido de aluminio. Esto reduce el riesgo de obtener recubrimientos blandos o con una formación deficiente, así como una oxidación excesivamente agresiva, lo que favorece una oxidación anódica del aluminio de larga duración.
Integración con sistemas de control de procesos en tiempo real y bucles de retroalimentación:
Los modernos medidores de concentración de ácido sulfúrico se integran con los sistemas de control de la planta. Se pueden establecer puntos de ajuste, lo que activa la adición automática de ácido o la dilución con agua si la concentración del baño de anodizado varía. Los bucles de retroalimentación estabilizan las condiciones de operación, lo cual es fundamental para optimizar la química del baño de anodizado y mejorar la protección contra la corrosión del aluminio anodizado. El monitoreo continuo respalda el proceso de anodizado del aluminio para una mayor resistencia a la corrosión y garantiza una resistencia estable de la película de óxido a la corrosión.
En entornos de alto volumen de producción, la medición en línea garantiza un control preciso del baño de anodizado con ácido sulfúrico, minimizando la intervención manual y asegurando un tratamiento superficial uniforme de los perfiles de aluminio. Esto se traduce en una mejor calidad del producto y una mayor eficiencia operativa.
Monitorización en tiempo real de los componentes del baño de anodizado
El monitoreo continuo en tiempo real del baño de anodizado es esencial para gestionar los parámetros clave en el proceso de anodizado con ácido sulfúrico. Lograr una película de óxido de alta calidad exige un control preciso de la concentración de ácido sulfúrico y del aluminio disuelto.
Técnicas de análisis continuo para ácido sulfúrico y aluminio disuelto
Las modernas plantas de anodizado emplean diversas estrategias de análisis continuo para mantener una composición óptima del baño:
Sensores en línea y sondas digitales para la medición de la concentración de H2SO4
Los sensores en línea, incluyendo sondas digitales de pH y conductividad, proporcionan información continua sobre la concentración de H₂SO₄. Algunos sistemas incorporan algoritmos avanzados que correlacionan directamente los datos de la señal con los niveles de ácido sulfúrico. Dispositivos como el medidor de concentración de ácido sulfúrico, incluyendo los productos de Lonnmeter, están diseñados específicamente para el control de baños de anodizado con ácido sulfúrico. Se pueden instalar directamente en el circuito de circulación o en el tanque para generar lecturas instantáneas, proporcionando datos útiles para la corrección del baño y garantizando un estricto cumplimiento de los parámetros del proceso de anodizado con ácido sulfúrico.
Esta capacidad de detección inmediata se extiende al aluminio disuelto. Los sensores que utilizan medición potenciométrica evalúan el contenido de aluminio mediante reacciones electroquímicas específicas correlacionadas con la química del baño de anodizado. La integración de estas sondas con los sistemas de control de la planta permite la dosificación automatizada, lo que influye directamente en la precisión y uniformidad de las películas de óxido de aluminio.

Beneficios de la monitorización en tiempo real para un funcionamiento estable del baño.
La implementación de herramientas de monitoreo continuo ofrece ventajas cruciales para el proceso de anodizado con ácido sulfúrico:
Prevención de la deriva de parámetros
El ácido sulfúrico y el aluminio disuelto pueden desviarse de los valores establecidos debido a su consumo o acumulación gradual. La medición continua de la concentración de ácido sulfúrico mediante analizadores en línea o medidores integrados evita las variaciones imperceptibles, que de otro modo afectarían el espesor y la dureza de la película de óxido anódico. Una química estable del baño garantiza la durabilidad a largo plazo y la protección contra la corrosión del aluminio anodizado.
Detección inmediata de desviaciones que afectan al proceso de anodizado.
En tiempo real, los analizadores y sensores detectan cualquier desviación en el baño —como descensos en el ácido sulfúrico o aumentos repentinos en el aluminio disuelto— que pueda comprometer la calidad de la película de óxido. Las alertas se activan al instante, lo que permite tomar medidas correctivas antes de que surjan defectos costosos. Se mantiene la uniformidad en las técnicas de tratamiento de la superficie del aluminio, optimizando la protección contra la corrosión del aluminio anodizado y obteniendo resultados consistentes en cada lote.
Por ejemplo, si el aluminio disuelto supera los niveles recomendados, una precipitación excesiva puede provocar picaduras o reducir la integridad de la estructura. El monitoreo en tiempo real garantiza ajustes rápidos, protegiendo la resistencia a la corrosión de la película de óxido y favoreciendo la producción de capas de oxidación anódica de aluminio de larga duración. Los sistemas de control automatizados ayudan a los fabricantes a cumplir con los estrictos requisitos de espesor y dureza de la película de óxido anódico, mejorando directamente tanto la apariencia como el rendimiento.
La integración rutinaria de analizadores de titulación en línea y medidores de concentración de H2SO4 en línea elimina la incertidumbre del muestreo por lotes y la medición subjetiva. Este sistema robusto permite mejoras cuantificables en el control de la concentración del baño de anodizado, la eficiencia en el consumo de productos químicos y la calidad del producto a lo largo de todo el proceso de anodizado de aluminio para lograr resistencia a la corrosión.
Integración de medidores de concentración de ácido sulfúrico en operaciones de anodizado
Criterios para seleccionar un medidor de concentración de ácido sulfúrico
El proceso de anodizado con ácido sulfúrico depende de un control preciso de la concentración de H₂SO₄. La selección de un medidor de concentración de ácido sulfúrico implica una evaluación cuidadosa de tres factores principales: precisión, compatibilidad y requisitos de mantenimiento.
Exactitudes esencial. El baño de anodizado funciona de manera óptima dentro de 150–220 g/L de H₂SO₄, y las propiedades de la película de óxido —como el espesor, la resistencia a la corrosión y la dureza— son altamente sensibles a las desviaciones en la concentración de ácido. Los medidores deben cumplir con una precisión mínima de campo de ±2–4 g/L para operación rutinaria. Para líneas de proceso avanzadas, particularmente en la industria aeroespacial o el tratamiento superficial de alta especificación de perfiles de aluminio, busque dispositivos o procedimientos capaces de mantener un control de ±1–2 g/L. Los medidores basados en conductividad son comunes, pero se vuelven menos confiables a medida que se acumula aluminio; los medidores de densidad (hidrómetros) y los métodos de referencia basados en titulación ofrecen mayor precisión en aplicaciones críticas.
Compatibilidad con el entorno operativo específicoEs fundamental que el medidor resista las condiciones químicas del baño de anodizado, incluyendo la alta acidez y las elevadas concentraciones de iones de aluminio. Los dispositivos deben ser compatibles con sistemas de compensación de temperatura, ya que las fluctuaciones de temperatura del baño de 2 a 3 °C pueden provocar errores de medición superiores a 5 g/L si no se corrigen. Los medidores que no pueden compensar la temperatura o el aluminio disuelto pueden presentar características deficientes en la película de óxido anódico y una resistencia a la corrosión impredecible.
Consideraciones de mantenimientoEntre las características a considerar se incluyen la facilidad de limpieza, la resistencia a la suciedad del sensor y la disponibilidad de rutinas de calibración robustas. Para el monitoreo en línea, elija medidores con funciones de limpieza o recalibración automatizadas para minimizar la deriva. Los sistemas manuales, como los hidrómetros, requieren un enjuague regular con agua desionizada para evitar la acumulación de residuos. Priorice los medidores de proveedores con un historial comprobado de sensores de larga duración y fácil acceso a repuestos. La serie Lonnmeter, por ejemplo, proporciona mediciones en tiempo real y está diseñada para procesos químicos exigentes.
Integración con los sistemas de gestión de procesos existentesSe debe evaluar el proceso. Las líneas modernas de anodizado con ácido sulfúrico se benefician de medidores compatibles con controladores digitales, PLC o sistemas SCADA. Busque instrumentos que ofrezcan protocolos de salida estándar (por ejemplo, 4–20 mA o Modbus) para un control y monitoreo continuos de los parámetros del baño de anodizado con ácido sulfúrico. Esta integración permite ajustes de dosificación automatizados para mantener la concentración óptima del baño de anodizado y garantiza la producción reproducible de películas de óxido de aluminio con el espesor y la resistencia a la corrosión deseados.
Recomendaciones para intervalos de calibración y mejores prácticas de control de calidad
La medición precisa de la concentración de ácido sulfúrico requiere procedimientos rigurosos de calibración y control. Las mejores prácticas incluyen:
- Intervalos de calibración:Los medidores de conductividad y densidad deben calibrarse mediante titulación de laboratorio al menos semanalmente bajo cargas de producción típicas. Si se opera cerca de los límites del proceso o cuando se realizan cambios frecuentes de baño, se recomienda la calibración diaria. Los protocolos de calibración deben tener en cuenta el aumento de aluminio disuelto en el baño, que afecta las lecturas de los sensores.
- Validación cruzada:Utilice tituladores automáticos como referencia para ajustar las lecturas de los sensores en línea. Compare periódicamente los resultados de los medidores en línea con la titulación manual para detectar desviaciones, especialmente después del mantenimiento del baño o cuando la acumulación de aluminio supere los 15-20 g/L.
- Control de calidad:Implementar verificaciones diarias o por turno: análisis de muestras puntuales, comprobaciones del estado de los sensores y revisión de los registros de temperatura del baño. Documentar todos los resultados de calibración y prueba para garantizar la trazabilidad. Confirmar que todos los medidores funcionan dentro de su rango y precisión especificados en las condiciones reales del proceso.

Anodizado de aluminio
*
Pasos para lograr un tratamiento superficial superior en perfiles de aluminio
Pretratamiento: Limpieza y grabado para obtener resultados de anodizado uniformes.
El pretratamiento es esencial para obtener un acabado superficial de alta calidad en perfiles de aluminio durante el proceso de anodizado con ácido sulfúrico. El proceso comienza con una limpieza exhaustiva (desengrasado) para eliminar aceites, grasas y otros contaminantes orgánicos. Generalmente, esto se realiza con limpiadores alcalinos a 50–70 °C durante 2–10 minutos, a veces con agitación ultrasónica para perfiles con geometrías complejas. Un enjuague eficaz con agua desionizada o ablandada evita la redeposición de suciedad y prepara la superficie para los pasos posteriores.
A continuación, se realiza un grabado con soluciones de hidróxido de sodio (NaOH) a concentraciones de 30 a 100 g/L y temperaturas de 40 a 60 °C, generalmente durante 2 a 10 minutos. Este paso elimina una fina capa de aluminio, borrando defectos superficiales, líneas de extrusión y cualquier película de óxido preexistente. El control de la composición del baño y del tiempo de grabado evita la pérdida excesiva de metal y el rugosamiento, manteniendo la precisión del perfil. Los aditivos, como los inhibidores, pueden reducir efectos secundarios indeseados, como la absorción de hidrógeno. Tras el grabado, la superficie de aluminio tiende a retener compuestos intermetálicos insolubles —conocidos como manchas— que deben eliminarse para obtener los mejores resultados.
El descontaminado se realiza mediante baños de ácido nítrico o sulfúrico (15–25 % HNO₃; a temperatura ambiente durante 1–3 minutos). En aleaciones con alto contenido de silicio o cobre, se puede añadir bifluoruro de amonio. Este paso garantiza una superficie homogénea y microscópicamente limpia. El enjuague final es fundamental antes del anodizado para evitar la contaminación del baño de anodizado posterior.
El control constante de la composición del baño, la temperatura y los tiempos de proceso es fundamental para obtener resultados reproducibles y prevenir defectos superficiales como vetas o picaduras. Las líneas modernas emplean sensores en tiempo real y enjuagues de circuito cerrado para maximizar la calidad y minimizar el impacto ambiental. El objetivo final es un perfil de aluminio perfectamente limpio y grabado de manera uniforme, libre de residuos y listo para el proceso de anodizado con ácido sulfúrico.
Anodizado: Mantenimiento de parámetros de baño exactos durante el crecimiento de la película de óxido.
El control preciso del baño de anodizado es fundamental para crear películas de óxido de aluminio con una dureza y resistencia a la corrosión óptimas. El proceso de anodizado con ácido sulfúrico se basa en el mantenimiento de parámetros estrictos:
- La concentración de ácido sulfúrico en el baño de anodizado debe mantenerse dentro de un rango definido, generalmente entre 150 y 220 g/L. La medición continua de la concentración de ácido sulfúrico garantiza que las desviaciones se corrijan de inmediato.
- Herramientas como el medidor de concentración de ácido sulfúrico Lonnmeter proporcionan una medición rápida y fiable de la concentración de H2SO4, y permiten realizar ajustes tanto manuales como automatizados en el baño.
- La temperatura del baño se mantiene generalmente entre 18 °C y 22 °C. Las desviaciones pueden afectar el espesor, la uniformidad y el aspecto de la película de óxido de aluminio.
- La densidad de corriente, que suele ser de 1 a 2 A/dm² para el anodizado estándar, se ajusta según el tipo de aleación y el espesor de óxido requerido.
- La agitación del baño garantiza una distribución uniforme de los iones y la disipación del calor.
El control preciso del baño de anodizado con ácido sulfúrico garantiza un crecimiento uniforme de la película de óxido anódico. Esto permite ajustar con precisión el espesor de la película de óxido de aluminio (generalmente de 5 a 25 μm para perfiles arquitectónicos y hasta 70 μm para anodizado duro) y maximiza tanto la dureza como la resistencia a la corrosión de la película de óxido anódico. La medición en tiempo real de la concentración de ácido sulfúrico en el baño de anodizado también ayuda a evitar defectos comunes como quemaduras, películas blandas o una respuesta de color deficiente, lo que permite aprovechar las numerosas ventajas del anodizado de aluminio con ácido sulfúrico.
El ajuste óptimo de la concentración del baño de anodizado es especialmente importante en ciclos de producción prolongados, donde la presencia de agua de enjuague o la acumulación de iones metálicos pueden diluir o contaminar el baño. Los ajustes rápidos y precisos de la composición química del baño de anodizado, basados en la medición frecuente de la concentración de H₂SO₄, son fundamentales para garantizar recubrimientos de óxido uniformes y duraderos.
Postratamiento: Técnicas de sellado para mantener la dureza de la película y la resistencia a la corrosión.
Tras el anodizado, los tratamientos de sellado cierran la estructura porosa de la nueva capa de óxido de aluminio, proporcionando una protección duradera contra la corrosión y mejorando la dureza de la película de óxido anódico. Las principales técnicas de sellado para el aluminio anodizado incluyen:
- Sellado con agua caliente: La inmersión en agua desionizada casi hirviendo (96–100 °C) durante 15–30 minutos hidrata el óxido, formando boehmita estable.
- Sellado con acetato de níquel: Mediante el uso de una solución de acetato de níquel a 85–95 °C, este método mejora la resistencia a la corrosión y la estabilidad del color, especialmente en recubrimientos teñidos.
- Sellado en frío: Implica el uso de agentes de sellado patentados a temperaturas tan bajas como 25–30 °C y es la opción preferida para ahorrar energía y acelerar el proceso.
La elección del proceso de sellado depende del rendimiento deseado contra la oxidación, los objetivos de costo y los requisitos de uso final. Cada método debe controlarse cuidadosamente en cuanto a tiempo, temperatura y composición del baño para garantizar un sellado completo. Un sellado deficiente puede reducir la protección contra la corrosión y la dureza de la película, comprometiendo tanto la estética como la vida útil del perfil de aluminio recubierto.
La optimización del postratamiento no solo mejora la protección contra la corrosión del aluminio anodizado, sino que también favorece una oxidación anódica del aluminio de larga duración para aplicaciones exigentes. El análisis periódico del baño y el control del proceso garantizan resultados consistentes en todos los lotes de producción.
Siguiendo las mejores prácticas en cada etapa (limpieza y grabado, control preciso del proceso de anodizado con ácido sulfúrico y sellado posterior al tratamiento riguroso), los fabricantes pueden producir de forma fiable perfiles de aluminio con una calidad superficial superior, una dureza de película optimizada y una resistencia excepcional a la corrosión.






Preguntas frecuentes
¿Cuál es la concentración óptima de H2SO4 en un baño de anodizado con ácido sulfúrico?
La concentración óptima de ácido sulfúrico para el proceso de anodizado con ácido sulfúrico suele estar entre 150 y 220 g/L, lo que equivale al 15-20% en volumen. El valor ideal más citado es 180 g/L o 18% en volumen. Este rango es fundamental para producir películas de óxido anódico con dureza y resistencia a la corrosión superiores. El funcionamiento de los baños dentro de este rango promueve un espesor uniforme de la capa de óxido en los perfiles de aluminio, favorece la absorción del tinte y minimiza el riesgo de recubrimientos pulverulentos o frágiles. Las concentraciones inferiores a 150 g/L ralentizan el crecimiento del óxido y pueden generar películas blandas y porosas, mientras que las concentraciones superiores a 220 g/L aumentan la disolución y pueden adelgazar excesivamente el recubrimiento. Para procesos especializados, como el anodizado duro, se pueden utilizar concentraciones ligeramente superiores (hasta 240 g/L) y temperaturas más bajas, pero no son ideales para la producción estándar.
¿Cómo afecta la concentración del baño de anodizado al espesor de la película de óxido de aluminio?
La concentración del baño de anodizado tiene un efecto directo y medible en el espesor de la película de óxido de aluminio. Mayores concentraciones de ácido sulfúrico favorecen la disolución del óxido, lo que resulta en capas más delgadas y frágiles. Por el contrario, niveles más bajos de ácido producen películas más gruesas, pero tienden a aumentar la porosidad, reduciendo la dureza y la protección contra la corrosión. Encontrar la concentración adecuada es fundamental: 180 g/L produce de forma fiable una capa de óxido densa y duradera con porosidad controlada, idónea para usos arquitectónicos e industriales. Desviarse de esta concentración alterará las propiedades protectoras y mecánicas de la película. Por ejemplo, trabajar a 220 g/L suele dar como resultado poros ligeramente más finos, pero conlleva el riesgo de una pérdida más rápida de la película durante el anodizado.
¿Qué es un medidor de concentración de ácido sulfúrico y por qué es importante?
Un medidor de concentración de ácido sulfúrico mide continuamente el nivel de H₂SO₄ en los baños de anodizado. Es fundamental para mantener una química del baño constante, crucial para el tratamiento de superficies de aluminio. Con un medidor de concentración, los operarios pueden ajustar la dosis de ácido sulfúrico en tiempo real, evitando errores manuales y garantizando una calidad de producción estable. Esto mantiene los parámetros adecuados del baño y favorece la formación óptima de la película de óxido. Dispositivos como el Lonnmeter ofrecen una monitorización automática y fiable, adaptada al proceso de anodizado con ácido sulfúrico, lo que reduce la frecuencia de muestreo y análisis manuales.
¿Por qué es fundamental la medición en tiempo real de la concentración de H2SO4 en el proceso de anodizado?
La medición en tiempo real de la concentración de H₂SO₄ es indispensable para controlar la concentración del baño de anodizado. La retroalimentación inmediata permite corregir rápidamente las desviaciones, manteniendo la química del baño estable. Si la concentración fluctúa, el espesor de la capa de óxido, la dureza y la resistencia a la corrosión pueden verse afectados. Los sistemas de medición fiables ayudan a garantizar que cada lote cumpla con las especificaciones, manteniendo un alto rendimiento en el anodizado de aluminio en cuanto a resistencia a la corrosión y durabilidad de la superficie. Este enfoque es especialmente crucial en operaciones de gran volumen o automatizadas, donde la intervención humana es limitada.
¿Puede una concentración inadecuada del baño provocar defectos en el aluminio anodizado?
Sí, realizar el proceso de anodizado con ácido sulfúrico fuera del rango de concentración recomendado puede causar defectos graves. Estos incluyen una adhesión débil de la película de óxido, coloración irregular de la superficie, disminución de la dureza y menor resistencia a la corrosión. El uso de un medidor de concentración de ácido sulfúrico para la medición continua de la concentración de H₂SO₄ reduce drásticamente el riesgo de defectos. Por ejemplo, un exceso de ácido puede disolver el óxido recién formado, lo que resulta en recubrimientos irregulares o delgados, mientras que una concentración insuficiente de ácido produce películas porosas y fácilmente dañables. El monitoreo regular es esencial para una oxidación anódica de aluminio duradera.
Fecha de publicación: 3 de diciembre de 2025


