

La producción de recubrimientos y adhesivos de poliuretano (PU) es un proceso complejo de varias etapas, regido por reacciones químicas delicadas. Si bien la demanda de estos materiales sigue creciendo en todos los sectores, su fabricación presenta una serie de desafíos fundamentales que impactan directamente en la calidad del producto, la eficiencia de la producción y la rentabilidad general. Comprender a fondo estos aspectos esenciales es crucial para desarrollar una hoja de ruta estratégica y práctica para la mejora.
1.1. Complejidad y variabilidad química inherentes: El desafío del curado rápido
La producción de poliuretano es una reacción de poliadición entre polioles e isocianatos, un proceso que suele ser rápido y altamente exotérmico. La velocidad y el calor generados por esta reacción dificultan enormemente su control preciso. Esta complejidad inherente se ve agravada por la sensibilidad de la reacción a factores externos como la temperatura, la humedad y la presencia de catalizadores. Pequeñas fluctuaciones incontroladas en estas condiciones ambientales o en la composición de los materiales pueden provocar variaciones significativas en las propiedades del producto final, incluyendo su tiempo de curado y su comportamiento físico.
Un desafío fundamental en este contexto es la corta vida útil de muchos sistemas de poliuretano (PU) de curado rápido. Los tiempos de producción de gas y reticulación del PU suelen ser demasiado breves para ser compatibles con los métodos de caracterización tradicionales. Este es un problema fundamental de ingeniería y economía. Los procedimientos tradicionales de control de calidad (CC), que implican tomar una muestra del reactor y transportarla a un laboratorio para su análisis, presentan deficiencias inherentes. El proceso de titulación en laboratorio es lento y, lo que es crucial, las propiedades químicas de la muestra comienzan a cambiar en el momento en que se retira del reactor y se expone a las condiciones ambientales. Esta latencia implica que los resultados de laboratorio constituyen un análisis posterior a la producción de un lote ya fabricado. Los datos no solo no son procesables, ya que llegan demasiado tarde para permitir la intervención, sino que también pueden ser inexactos, puesto que ya no representan el estado del material dentro del recipiente de producción. Esta incompatibilidad fundamental del control de calidad tradicional, basado en el tiempo de respuesta, con la rápida cinética de la química del PU es el principal problema que deben abordar los sistemas avanzados de monitorización y modelado.
1.2. Causas fundamentales de la inconsistencia en los lotes y la formación de defectos
La inconsistencia entre lotes y la formación de defectos no son sucesos aleatorios, sino la consecuencia directa de la falta de precisión en el control de los parámetros críticos del proceso. El producto final es altamente sensible a la proporción de los componentes, la técnica de mezclado y el perfil de temperatura a lo largo del proceso. Una mezcla inadecuada, por ejemplo, puede provocar una dispersión desigual de los rellenos o endurecedores, generando tensiones internas y defectos en el producto final.
La precisión en la selección de la materia prima, en particular la relación molar de grupos isocianato (NCO) e hidroxilo (OH), es fundamental para mantener la calidad. Esta relación NCO/OH determina directamente las propiedades del producto final; a medida que aumenta, también lo hacen propiedades físicas clave como la resistencia a la tracción, el módulo de elasticidad y la dureza. La relación también afecta la viscosidad y el comportamiento de curado del material. Otras condiciones críticas del proceso, como el perfil térmico, son igualmente importantes. Un calentamiento insuficiente o no uniforme puede provocar un curado desigual y una contracción localizada, mientras que los componentes volátiles pueden evaporarse, generando burbujas e imperfecciones.
Un análisis detallado de las causas raíz de los defectos revela que un solo sensor o parámetro suele ser insuficiente para un diagnóstico preciso. Un problema como "No gelifica o no cura" podría deberse a una proporción de mezcla incorrecta, calor insuficiente o una mezcla inadecuada. Estas causas suelen estar interrelacionadas. Por ejemplo, una temperatura demasiado baja ralentiza el proceso de curado y puede diagnosticarse erróneamente como un problema con la proporción de los materiales. Para comprender y abordar realmente la causa raíz, es necesario medir múltiples parámetros simultáneamente. Esto requiere un conjunto completo de sensores que pueda correlacionar datos en tiempo real de diversas fuentes para aislar el verdadero factor causal de los síntomas resultantes, una tarea que va más allá del alcance del monitoreo tradicional de un solo punto.
1.3. Impacto económico y ambiental de las ineficiencias
Los desafíos técnicos en la producción de poliuretano tienen repercusiones económicas y ambientales directas y significativas. Las materias primas de alta calidad, como los polioles e isocianatos, son costosas y sus precios fluctúan debido a las interrupciones en la cadena de suministro, la dependencia del petróleo crudo y la demanda global. Cuando un lote de productos no cumple con las especificaciones de calidad, el desperdicio de materias primas representa una pérdida financiera directa que agrava estos altos costos. El tiempo de inactividad no planificado, derivado de la necesidad de solucionar problemas y corregir desviaciones en el proceso, constituye otro importante gasto financiero.
En el ámbito medioambiental, las ineficiencias y los residuos inherentes a los métodos de producción tradicionales son motivo de gran preocupación. Muchos recubrimientos de poliuretano convencionales se basan en disolventes y contribuyen a la contaminación atmosférica mediante la emisión de compuestos orgánicos volátiles (COV). Si bien las industrias están adoptando cada vez más alternativas a base de agua y con bajo contenido de COV, estas a menudo no alcanzan el rendimiento de sus homólogas basadas en disolventes en aplicaciones de alto rendimiento. Además, las materias primas utilizadas en la producción tradicional de poliuretano se derivan del petróleo, no son renovables ni biodegradables. Los productos defectuosos que terminan como residuos pueden liberar sustancias químicas nocivas al medio ambiente a medida que se descomponen durante un período de hasta 200 años.
La convergencia de estos factores económicos y ambientales crea un argumento sólido a favor de la digitalización. Al implementar las soluciones propuestas en este informe, una empresa puede reducir costos, mejorar la rentabilidad y fortalecer su perfil de sostenibilidad simultáneamente. Abordar directamente el problema técnico de la inconsistencia en los lotes mitiga los problemas financieros y ambientales, transformando una actualización técnica en un imperativo estratégico para el negocio.
Monitorización en línea del contenido de isocianato libre en poliuretano
II. Tecnologías avanzadas de monitorización en tiempo real
Para superar los desafíos inherentes a la producción de poliuretano, es fundamental pasar de las pruebas tradicionales de laboratorio a la monitorización en línea y en tiempo real. Este nuevo paradigma se basa en un conjunto de tecnologías de sensores avanzadas que proporcionan datos continuos y útiles sobre parámetros críticos del proceso.
2.1. Monitorización reológica en línea
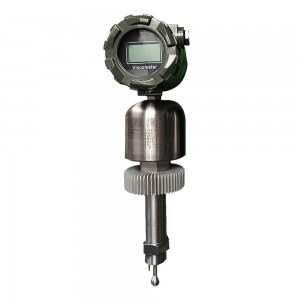
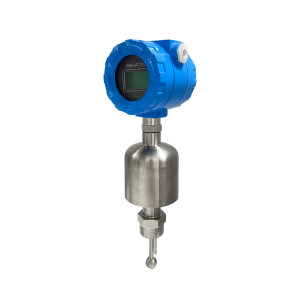
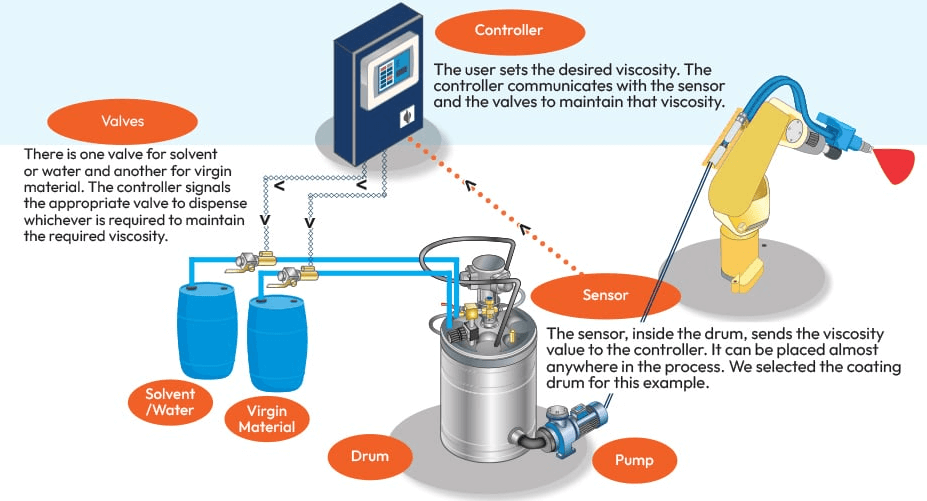
Las propiedades reológicas, como la viscosidad y la densidad, son fundamentales para el éxito de una reacción de poliuretano. No son meras características físicas, sino que sirven como indicadores directos de los procesos de polimerización y reticulación. El monitoreo en tiempo real de estas propiedades se logra mediante viscosímetros y densímetros integrados en el proceso.
Instrumentos como elLonnconocíerPolymerViscometeryViscosiGraciasProcessorEstos dispositivos están diseñados para su inserción directa en tuberías y reactores, permitiendo la medición continua de la viscosidad, densidad y temperatura de un fluido. Su funcionamiento se basa en principios como la tecnología de horquilla vibratoria, que es robusta, no requiere piezas móviles y es insensible a vibraciones externas y variaciones de flujo. Esta capacidad proporciona un método no destructivo y en tiempo real para monitorizar el proceso de polimerización. La relación molar NCO/OH y la formación de enlaces polares, por ejemplo, afectan directamente a la viscosidad, lo que la convierte en un indicador fiable del progreso de la reacción. Al garantizar que la viscosidad se mantenga dentro de un rango específico, el equipo de producción puede confirmar que la reacción se desarrolla según lo previsto y controlar la adición de extensores de cadena para alcanzar el peso molecular y el entrecruzamiento deseados. Este control preciso y en tiempo real mejora la calidad del producto y reduce los residuos al evitar la producción de lotes que no cumplen con las especificaciones.
2.2. Análisis espectroscópico de la composición química
Si bien las propiedades reológicas indican el estado físico del material,análisis espectroscópico en tiempo realProporciona una comprensión más profunda, a nivel químico, de la reacción. La espectroscopia de infrarrojo cercano (NIR) es un método superior para monitorear continuamente la reacción principal al cuantificar la concentración de isocianato (%NCO) y grupos hidroxilo.
Este método representa un avance significativo con respecto a la titulación de laboratorio tradicional, que es lenta y utiliza productos químicos que requieren una eliminación adecuada. La capacidad de un sistema NIR en tiempo real para monitorear múltiples puntos del proceso desde un solo analizador proporciona una ventaja significativa en términos de eficiencia y seguridad. La relación NCO/OH no es solo una variable de proceso; es un determinante directo de las propiedades del producto final, incluyendo la resistencia a la tracción, el módulo y la dureza. Al proporcionar datos continuos y en tiempo real sobre esta relación crítica, un sensor NIR permite el ajuste proactivo de las tasas de alimentación de material. Esto transforma el proceso de control, pasando de un enfoque reactivo, basado en defectos, a una estrategia proactiva de calidad por diseño, donde se mantiene una relación NCO/OH precisa durante toda la reacción para garantizar un resultado de alta calidad.
2.3. Análisis dieléctrico (DEA) para la monitorización del estado de curado
El análisis dieléctrico (DEA), también conocido como análisis térmico dieléctrico (DETA), es una técnica eficaz para monitorizar el proceso de curado invisible dentro del molde, crucial para la calidad del producto final. Mide directamente los cambios en la viscosidad y el estado de curado de un material mediante la aplicación de un voltaje sinusoidal y la medición de los cambios resultantes en la movilidad de los portadores de carga (iones y dipolos). A medida que el material se cura, su viscosidad aumenta drásticamente y la movilidad de estos portadores de carga disminuye, lo que proporciona una medida directa y cuantificable del progreso del curado.
El DEA puede determinar con precisión el punto de gelificación y el final del proceso de curado, incluso para sistemas de curado rápido. Ofrece una visión matizada que complementa otras tecnologías. Mientras que un viscosímetro en línea mide la viscosidad global del material, un sensor DEA proporciona información sobre la progresión a nivel químico de la reacción de reticulación. La combinación de unviscosímetro en línea(midiendo elresultadode la cura) y un sensor DEA (que mide laprogresión(de la cura) proporciona una visión integral y de dos niveles del proceso que permite un control y diagnóstico de alta precisión. El DEA también se puede utilizar para controlar la eficacia de diversos aditivos y rellenos.
La comparación de estas tecnologías pone de manifiesto su carácter complementario. Ningún sensor por sí solo puede ofrecer una visión completa de la compleja reacción del poliuretano. Una solución integral requiere la integración de múltiples sensores para monitorizar simultáneamente diferentes propiedades físicas y químicas.
| Parámetro monitorizado | Principio de la tecnología | Casos de uso principales |
| Viscosidad, Temperatura | Viscosímetro de horquilla vibratoria | Control de calidad de la materia prima, monitorización de la reacción en tiempo real, detección del punto final. |
| %NCO, número de hidroxilo | Espectroscopia de infrarrojo cercano (NIR) | Monitorización en tiempo real de la composición química, control de la proporción de alimentación, optimización del catalizador. |
| Estado de curado, punto de gelificación | Análisis dieléctrico (DEA) | Control del curado en molde, verificación del tiempo de gelificación, análisis de la efectividad de los aditivos. |
Tabla 2.1: Comparación de tecnologías avanzadas de monitorización en línea para la producción de PU
III. Marcos de modelado predictivo cuantitativo
Los flujos de datos enriquecidos que generan las tecnologías de monitorización avanzadas son un requisito indispensable para la digitalización, pero su verdadero valor se alcanza al utilizarlos para construir modelos predictivos cuantitativos. Estos modelos transforman los datos brutos en información útil, lo que permite una comprensión más profunda del proceso y un cambio hacia la optimización proactiva.
3.1. Modelado de la cinética quimiorreológica y de curación
La simple recopilación de datos de sensores no basta para lograr un control efectivo del proceso; estos datos deben utilizarse para construir un modelo que explique el comportamiento subyacente de la reacción química. Los modelos quimiorreológicos y de cinética de curado vinculan la conversión química con cambios físicos, como el aumento de la viscosidad y el tiempo de gelificación. Estos modelos son especialmente valiosos para sistemas de curado rápido, donde la naturaleza transitoria del fenómeno dificulta el análisis tradicional.5
Los métodos isoconversionales, también conocidos como enfoques sin modelo, pueden aplicarse a datos no isotérmicos para predecir la cinética de reacción de resinas de curado rápido. Estos modelos implican un análisis termoquímico-reológico altamente acoplado, lo que significa que consideran la interacción entre la temperatura, la composición química y las propiedades de flujo del material. Al construir una representación matemática de toda la reacción, estos modelos van más allá del simple monitoreo para brindar una comprensión profunda del proceso. Pueden predecir cómo cambiará la viscosidad con el tiempo para un perfil de temperatura dado, o cómo un cambio en un catalizador alterará la velocidad de reacción, proporcionando una herramienta sofisticada para el control y la optimización.
3.2. Análisis quimiométrico y regresión multivariante
La producción de poliuretano es un proceso multivariado donde múltiples factores interactúan para determinar la calidad del producto final. La experimentación tradicional de un solo factor consume mucho tiempo y no logra capturar las relaciones complejas y no lineales entre las variables. Las técnicas quimiométricas, como la regresión de mínimos cuadrados parciales (PLS) y la metodología de superficie de respuesta (RSM), están diseñadas para abordar este desafío.
La regresión por mínimos cuadrados parciales (PLS) es una técnica idónea para el análisis de grandes conjuntos de datos correlacionados, como los generados por un espectrómetro NIR en tiempo real. PLS reduce el problema de un gran número de variables interrelacionadas a un número reducido de factores extraídos, lo que la hace excelente para fines predictivos. En el contexto de la producción de poliuretano, PLS puede utilizarse para diagnosticar problemas de proceso y revelar cómo varían espacialmente las variables de calidad dentro del producto.
La Metodología de Superficie de Respuesta (MSR) es un método matemático y estadístico potente, diseñado específicamente para modelar y optimizar las condiciones experimentales. La MSR permite analizar los efectos combinados de múltiples factores —como la relación NCO/OH, el coeficiente de extensión de cadena y la temperatura de curado— sobre una variable de respuesta deseada, como la resistencia a la tracción. Al ubicar estratégicamente los puntos experimentales en regiones críticas, la MSR puede caracterizar con precisión las relaciones no lineales subyacentes y los efectos interactivos entre los factores. Un estudio demostró la eficacia de este enfoque, con un modelo que predijo las propiedades finales con un impresionante margen de error de tan solo el 2,2 %, lo que proporciona una validación contundente de la metodología. La capacidad de mapear toda la "superficie de respuesta" para una métrica de calidad permite al ingeniero identificar la combinación óptima de todos los factores simultáneamente, lo que conduce a una solución superior.
3.3. Gemelo digital del proceso de producción
Un gemelo digital es una réplica virtual y dinámica de un activo físico, sistema o proceso. En la fabricación de productos químicos, esta réplica se alimenta de datos en tiempo real provenientes de sensores IoT y modelos predictivos. Funciona como una simulación viva y de alta fidelidad de la línea de producción. El verdadero valor de un gemelo digital reside en su capacidad para proporcionar un entorno de bajo riesgo para la optimización de procesos críticos.
La producción de poliuretano es un proceso costoso debido al elevado precio de las materias primas y al alto consumo energético. Por lo tanto, realizar experimentos físicos para optimizar el proceso implica un alto riesgo y un coste elevado. Un gemelo digital aborda directamente este desafío, permitiendo a los ingenieros simular miles de escenarios hipotéticos en un modelo virtual sin consumir materias primas ni tiempo de producción. Esta capacidad no solo acelera el lanzamiento al mercado de nuevas formulaciones, sino que también reduce significativamente el coste y el riesgo de la optimización del proceso. Además, los gemelos digitales pueden conectar las nuevas tecnologías digitales con los sistemas heredados, integrando datos en tiempo real de la infraestructura existente y proporcionando un entorno digital unificado sin necesidad de grandes reformas.
IV. Inteligencia artificial/aprendizaje automático para el control de procesos y la detección de anomalías.
Los modelos predictivos transforman los datos en conocimiento, pero la inteligencia artificial (IA) y el aprendizaje automático (AA) dan el siguiente paso: transformar el conocimiento en acción autónoma y control inteligente.
4.1. Sistemas de detección de anomalías y fallos
Los sistemas de control de procesos tradicionales se basan en umbrales estáticos y predefinidos para activar las alarmas. Este enfoque es propenso a errores, ya que puede no detectar desviaciones graduales que se mantienen dentro de un rango aceptable o generar alarmas innecesarias que insensibilizan a los operadores. La detección de anomalías mediante IA representa un cambio de paradigma significativo. Estos sistemas se entrenan con datos históricos para aprender los patrones operativos normales de un proceso. Posteriormente, pueden identificar y señalar automáticamente cualquier desviación de este patrón aprendido, incluso si un parámetro aún no ha superado un umbral estático.
Por ejemplo, un aumento gradual pero constante de la viscosidad durante un período de tiempo determinado, aunque aún dentro del rango aceptable, podría ser un indicio de un problema inminente que un sistema tradicional pasaría por alto. Un sistema de detección de anomalías basado en IA reconocería este patrón inusual y generaría una alerta temprana, lo que permitiría al equipo tomar medidas proactivas para prevenir un lote defectuoso. Esta capacidad mejora significativamente el control de calidad al detectar desviaciones de las especificaciones deseadas, reduciendo el riesgo de productos defectuosos y garantizando el cumplimiento normativo.
4.2. Mantenimiento predictivo para activos críticos
Las paradas no planificadas representan uno de los costes más importantes en la fabricación industrial. Las estrategias de mantenimiento tradicionales son reactivas ("reparar cuando se rompe") o se basan en el tiempo (por ejemplo, cambiar una bomba cada seis meses, independientemente de su estado). El mantenimiento predictivo, impulsado por modelos de aprendizaje automático, ofrece una alternativa muy superior.
Mediante el análisis continuo de datos en tiempo real provenientes de sensores (por ejemplo, vibración, temperatura, presión), estos modelos pueden identificar señales tempranas de degradación de los equipos y predecir posibles fallas. El sistema proporciona una previsión del tiempo hasta la falla, lo que permite al equipo programar reparaciones durante una parada planificada con semanas o incluso meses de anticipación. Esto elimina el costoso tiempo de inactividad provocado por una falla inesperada y permite una mejor planificación de la mano de obra, las piezas y la logística. El retorno de la inversión (ROI) de este enfoque es sustancial y está bien documentado en estudios de caso. Por ejemplo, una refinería logró un ROI tres veces mayor al implementar un programa de inspección proactiva, mientras que una compañía de petróleo y gas ahorró millones de dólares con un sistema de alerta temprana que detectó anomalías en los equipos. Estos beneficios financieros tangibles justifican la transición de una estrategia de mantenimiento reactivo a una predictiva.
4.3. Control predictivo de calidad
El control de calidad predictivo transforma radicalmente el papel del aseguramiento de la calidad, pasando de ser una verificación posterior a la producción a una función proactiva durante el proceso. En lugar de esperar a que se pruebe el producto final para determinar propiedades como la dureza o la resistencia a la tracción, los modelos de aprendizaje automático pueden analizar continuamente los datos del proceso en tiempo real provenientes de todos los sensores para predecir, con un alto grado de confianza, cuáles serán los atributos de calidad finales.
Un modelo predictivo de calidad puede identificar la compleja interacción entre la calidad de la materia prima, los parámetros del proceso y las condiciones ambientales para determinar la configuración óptima de producción y lograr el resultado deseado. Si el modelo predice que el producto final no cumplirá con las especificaciones (por ejemplo, será demasiado blando), puede alertar al operador o incluso ajustar automáticamente un parámetro del proceso (por ejemplo, la velocidad de alimentación del catalizador) para corregir la desviación en tiempo real. Esta capacidad no solo ayuda a prevenir defectos antes de que ocurran, sino que también acelera la investigación y el desarrollo al proporcionar predicciones más rápidas de las propiedades e identificar patrones subyacentes en los datos. Este enfoque es fundamental para los fabricantes que buscan maximizar el rendimiento y mejorar la eficiencia operativa.
V. Hoja de ruta para la implementación técnica
La implementación de estas soluciones avanzadas requiere un enfoque estructurado y por fases que aborde las complejidades de la integración de datos y la infraestructura heredada. Una hoja de ruta bien definida es esencial para mitigar riesgos y demostrar un retorno de la inversión (ROI) temprano.
5.1. Enfoque por fases para la transformación digital
Una transformación digital exitosa no debería comenzar con una renovación completa. Los altos costos de inversión inicial y la complejidad de integrar nuevos sistemas pueden ser prohibitivos, especialmente para las pequeñas y medianas empresas. Un enfoque más eficaz consiste en una implementación por etapas, comenzando con una prueba de concepto (PoC) en una única línea de producción piloto. Este proyecto de bajo riesgo y pequeña escala permite a la empresa probar la interoperabilidad de nuevos sensores y software con la infraestructura existente y evaluar el rendimiento antes de comprometerse con un despliegue más amplio. El retorno de la inversión (ROI) cuantificado de este éxito inicial puede utilizarse para elaborar un caso de negocio sólido que justifique una implementación más amplia. Este enfoque se alinea con los principios fundamentales de la Industria 4.0, que enfatizan la interoperabilidad, la capacidad en tiempo real y la modularidad.
5.2. Arquitectura de gestión e integración de datos
Una infraestructura de datos robusta es la base de todas las soluciones predictivas y basadas en IA. La arquitectura de datos debe ser capaz de gestionar el enorme volumen y la diversidad de datos generados por una fábrica inteligente. Esto suele implicar un enfoque por capas que incluye un historiador de datos y un lago de datos.
Historiador de datos:Un historiador de datos es una base de datos especializada diseñada para recopilar, almacenar y gestionar grandes cantidades de datos de series temporales procedentes de procesos industriales. Funciona como un archivo digital meticulosamente organizado, que registra cada fluctuación de temperatura, lectura de presión y caudal con una marca de tiempo precisa. El historiador de datos es la herramienta óptima para gestionar los flujos de datos continuos y de alto volumen procedentes de los sensores de proceso, y constituye el "combustible perfecto" para el análisis avanzado.
Lago de datos:Un lago de datos es un repositorio central que almacena datos sin procesar en su formato original y puede albergar diversos tipos de datos, incluyendo datos estructurados de series temporales, imágenes no estructuradas de cámaras de alta calidad y registros de máquinas. El lago de datos está diseñado para gestionar grandes volúmenes de datos diversos provenientes de todos los rincones de una empresa, lo que permite una visión más integral y completa. Una implementación exitosa requiere tanto un historiador de datos para los datos de procesos principales como un lago de datos para una visión más amplia y completa que permita análisis complejos como el análisis de la causa raíz y la correlación con datos que no provienen de sensores.
Una arquitectura lógica por capas para la integración de datos se vería así:
| Capa | Componente | Función | Tipo de datos |
| Borde | Sensores, pasarelas y PLC para IoT | Adquisición de datos en tiempo real y procesamiento local | Series temporales, binarias, discretas |
| Fundación de Datos | Historiador de datos | Almacenamiento de datos de proceso de alto rendimiento con marca de tiempo. | Series temporales estructuradas |
| Repositorio central | Lago de datos | Repositorio centralizado y escalable para todas las fuentes de datos. | Estructurado, semiestructurado, no estructurado |
| Análisis e IA | Plataforma de análisis | Ejecuta modelos predictivos, aprendizaje automático e inteligencia empresarial. | Todos los tipos de datos |
Tabla 5.1: Componentes clave de integración y gestión de datos
5.3. Abordar los desafíos de la integración de sistemas heredados
Muchas plantas químicas aún dependen de sistemas de tecnología operativa (OT) con más de una década de antigüedad, que a menudo utilizan protocolos propietarios incompatibles con los estándares modernos. Reemplazar estos sistemas heredados, como los sistemas de control distribuido (DCS) o los controladores lógicos programables (PLC), es un proyecto multimillonario que puede ocasionar importantes tiempos de inactividad en la producción. Una solución más práctica y rentable consiste en utilizar pasarelas y API de IoT como puente.
Las pasarelas IoT actúan como intermediarias, traduciendo los datos de los nuevos sensores IoT a un formato que los sistemas más antiguos puedan comprender. Permiten a las empresas implementar una monitorización avanzada sin necesidad de una renovación completa, abordando directamente la barrera del coste y haciendo que las soluciones propuestas sean mucho más accesibles. Además, la implementación de la computación perimetral, donde los datos se procesan directamente en la fuente, puede reducir el ancho de banda de la red y mejorar la capacidad de respuesta en tiempo real.
5.4. Decisión sobre la arquitectura local frente a la arquitectura en la nube
Decidir dónde alojar las plataformas de datos y análisis es crucial y tiene importantes implicaciones en cuanto a costes, seguridad y escalabilidad. No se trata de una simple disyuntiva, sino que debe basarse en un análisis minucioso de los casos de uso específicos.
| Criterio | En las instalaciones | Nube |
| Control | Control total sobre hardware, software y seguridad. Ideal para industrias altamente reguladas. | Control menos directo; un modelo de responsabilidad compartida. |
| Costo | Los costes iniciales del hardware son elevados; la depreciación y el mantenimiento son responsabilidad de la empresa. | Menor coste inicial con un modelo de "pago por uso". |
| Escalabilidad | Elasticidad limitada; requiere aprovisionamiento manual e inversión de capital para su ampliación. | Gran escalabilidad y elasticidad; puede aumentar y disminuir su tamaño dinámicamente. |
| Estado latente | Baja latencia, ya que los datos se encuentran físicamente cerca de la fuente. | Puede presentar una latencia excesiva para algunas cargas de trabajo de control en tiempo real. |
| Innovación | Acceso más lento a las nuevas tecnologías; requiere actualizaciones manuales de software y hardware. | Conjunto de funciones en rápida expansión con innovaciones como la IA y el aprendizaje automático. |
| Seguridad | La empresa es la única responsable de todas las prácticas de seguridad. | Responsabilidad compartida con el proveedor, que gestiona múltiples capas de seguridad. |
Tabla 5.2: Matriz de decisión entre la nube y las instalaciones locales
Una estrategia digital exitosa suele emplear un modelo híbrido. Los bucles de control críticos de baja latencia y los datos de formulación altamente confidenciales pueden almacenarse localmente para garantizar la máxima seguridad y control. Al mismo tiempo, se puede utilizar una plataforma en la nube para centralizar los datos, lo que permite realizar análisis históricos a largo plazo, investigaciones colaborativas con socios externos y acceder a herramientas de IA y aprendizaje automático de vanguardia.
VI. Manual práctico de optimización y diagnóstico
El verdadero valor de la monitorización y el modelado avanzados se manifiesta cuando se utilizan para crear herramientas prácticas para los gerentes e ingenieros de producción. Estas herramientas pueden automatizar y mejorar el proceso de toma de decisiones, pasando de la resolución reactiva de problemas a un control proactivo basado en modelos.
6.1. Un marco de diagnóstico basado en modelos
En un entorno de fabricación tradicional, la resolución de problemas es un proceso manual y laborioso que depende de la experiencia del operario y del método de ensayo y error. Un marco de diagnóstico basado en modelos automatiza este proceso utilizando datos en tiempo real y resultados de modelos para identificar al instante la causa raíz más probable de un problema.
El marco de trabajo funciona como un árbol de decisiones o un diagrama de flujo lógico. Cuando se detecta un síntoma de defecto (por ejemplo, una lectura de viscosidad anormal en un viscosímetro en línea), el sistema correlaciona automáticamente este síntoma con datos de otros sensores (por ejemplo, temperatura, relación NCO/OH) y los resultados de los modelos predictivos (por ejemplo, el modelo RSM para la dureza). A continuación, el sistema puede presentar al operador una lista priorizada de posibles causas raíz, reduciendo el tiempo de diagnóstico de horas a minutos y permitiendo una acción correctiva mucho más rápida. Este enfoque va más allá de simplemente encontrar un defecto y permite identificar y corregir de forma proactiva el problema subyacente.
Figura 6.1: Diagrama de flujo simplificado que ilustra el proceso de uso de datos de sensores en tiempo real y modelos predictivos para guiar a los operadores hacia una causa raíz específica y una acción correctiva.
Este enfoque se puede resumir en una matriz de diagnóstico que proporciona una guía de referencia rápida para el público objetivo.
| Defecto/Síntoma | Flujo de datos relevante | Posible causa raíz |
| Dureza inconsistente | Relación NCO/OH, perfil de temperatura | Relación de materiales incorrecta, perfil de temperatura no uniforme |
| Mala adhesión | Temperatura superficial, humedad | Preparación inadecuada de la superficie, interferencia de la humedad ambiental |
| Burbujas o imperfecciones | Perfil de viscosidad, Temperatura | Componentes volátiles, mezcla inadecuada o perfil térmico incorrecto |
| Tiempo de curado inconsistente | Relación NCO/OH, temperatura, velocidad de alimentación del catalizador | Concentración incorrecta del catalizador, fluctuación de la temperatura. |
| Estructura debilitada | Tiempo de gelificación, perfil de viscosidad | Calor insuficiente, contracción localizada en una zona fría. |
Tabla 6.2: Matriz de diagnóstico de defectos a información valiosa
6.2. Procedimientos Operativos Estándar (POE) Inteligentes
Los procedimientos operativos estándar (POE) tradicionales son documentos estáticos en papel que proporcionan una guía rígida paso a paso para los procesos de fabricación. Si bien son esenciales para estandarizar las operaciones y garantizar el cumplimiento, no pueden contemplar las desviaciones del proceso en tiempo real. Un «POE inteligente» es una nueva generación de procedimientos dinámicos que se integran con datos del proceso en tiempo real.
Por ejemplo, un procedimiento operativo estándar (POE) tradicional para un proceso de mezclado podría especificar una temperatura y un tiempo de mezclado constantes. Un POE inteligente, en cambio, estaría vinculado a sensores de temperatura y viscosidad en tiempo real. Si un sensor detecta que la temperatura ambiente ha disminuido, el POE inteligente podría ajustar dinámicamente el tiempo o la temperatura de mezclado necesarios para compensar el cambio, asegurando así que la calidad del producto final se mantenga constante. Esto convierte al POE en un documento dinámico y adaptable que ayuda a los operarios a tomar la decisión óptima en un entorno fluido y en tiempo real, minimizando la variabilidad, reduciendo errores y mejorando la eficiencia general.
6.3. Optimización de los bucles de control
El máximo potencial de los sensores y los modelos predictivos se aprovecha al integrarlos en un sistema que controla activamente el proceso. Esto implica aplicar las mejores prácticas para ajustar los bucles de control e implementar estrategias de control avanzadas.
La optimización del bucle de control es un proceso sistemático que comienza con una comprensión profunda del proceso, la definición del objetivo de control y, posteriormente, el uso de datos en tiempo real para ajustar el bucle. Las estrategias de Control Avanzado de Procesos (APC), como el control en cascada y el control predictivo, pueden utilizarse para mejorar la estabilidad y la capacidad de respuesta. El objetivo final es cerrar el ciclo de datos a acción: un sensor NIR en línea proporciona datos en tiempo real sobre la relación NCO/OH, un modelo predictivo pronostica el resultado y el bucle de control utiliza esta información para ajustar automáticamente la bomba de alimentación de isocianato, manteniendo la relación óptima y eliminando la variabilidad. El monitoreo continuo del rendimiento del bucle es crucial para detectar desviaciones, identificar problemas en los sensores y determinar cuándo reajustar antes de que se degrade el rendimiento del proceso.
VII. Estudios de caso y mejores prácticas
Los beneficios del monitoreo avanzado y el modelado cuantitativo no son meramente teóricos; están respaldados por éxitos reales y un retorno de la inversión cuantificable. Las experiencias de los líderes de la industria ofrecen valiosas lecciones y un argumento comercial convincente a favor de la digitalización.
7.1. Lecciones de los líderes de la industria
Los esfuerzos de digitalización de las principales empresas químicas demuestran una clara tendencia: el éxito proviene de una estrategia holística e integral, no de un enfoque fragmentado.
DuPont:Reconocieron la necesidad de una cadena de suministro resiliente en un mercado volátil e implementaron una plataforma digital personalizada para la simulación de escenarios hipotéticos. Esto les permitió tomar decisiones comerciales más acertadas y distribuir eficazmente más de 1000 productos con capacidades predictivas mejoradas. La lección aprendida es que conectar sistemas dispares —desde la cadena de suministro hasta las operaciones— a una plataforma centralizada proporciona una visión integral de toda la cadena de valor.
Covestro:Se implementó una estrategia global de digitalización corporativa para crear una fuente única y centralizada de datos de proyectos, dejando atrás la dependencia de las hojas de cálculo. Este enfoque integrado permitió ahorrar el 90 % del tiempo dedicado anteriormente a la recopilación y validación manual de datos, e incrementó significativamente la fiabilidad. La empresa también aprovechó la digitalización para desarrollar nuevos productos con mayor rapidez y mejorar la calidad y la rentabilidad de la fabricación.
SABIC:Se implementó una plataforma de operaciones digitales a nivel corporativo que integra la calidad de la materia prima, los parámetros del proceso y las condiciones ambientales en herramientas predictivas digitales. Por ejemplo, una solución de gestión de activos basada en IA opera en todas sus plantas a nivel mundial, prediciendo posibles fallas en equipos críticos y permitiendo un mantenimiento proactivo. Este enfoque integral ha impulsado mejoras en la eficiencia energética, la confiabilidad de los activos y la huella operativa.
7.2. Retorno de la inversión y beneficios tangibles
La inversión en estas tecnologías es una decisión estratégica de negocio con un retorno claro y sustancial. Los estudios de caso de diversos sectores ofrecen una sólida validación de los beneficios financieros y operativos.
Análisis predictivo:Se ha demostrado que el software de análisis predictivo de AVEVA logra ahorros de eficiencia de hasta 37 millones de dólares en 24 meses, con una reducción del 10 % en los costos de mantenimiento recurrentes y la eliminación de 3000 horas anuales de mantenimiento. Una empresa de petróleo y gas ahorró 33 millones de dólares al utilizar un sistema de alerta temprana basado en la nube para detectar anomalías en los equipos. El programa de una refinería generó un retorno de la inversión tres veces mayor y redujo de forma segura el número de puntos de monitoreo de corrosión en un 27,4 %.
Mejoras en la eficiencia:Un fabricante de productos químicos especializados se enfrentaba a retos para reducir los costes operativos y mejorar la previsibilidad de la producción. Mediante un análisis exhaustivo para identificar oportunidades de mejora, lograron un retorno de la inversión (ROI) significativo de 2,7:1, con mejoras en el rendimiento unitario de la materia prima y un aumento en la producción unitaria.
Seguridad y logística:Una planta de gas logró reducir los tiempos de evacuación y concentración en un 70 % gracias a la automatización, tras haber suspendido repetidamente las auditorías de seguridad. La plataforma digital de SABIC automatizó los procesos manuales de documentación, que antes tardaban cuatro días, reduciéndolos a tan solo un día, eliminando importantes cuellos de botella y evitando los recargos por demora.
Estos resultados demuestran que las estrategias propuestas no son un concepto abstracto, sino un camino probado y cuantificable para lograr una mayor rentabilidad, eficiencia y seguridad.
7.3. Caso práctico teórico: Optimización de la relación NCO/OH
Este último caso práctico ilustra cómo los conceptos presentados a lo largo de este informe pueden aplicarse en una narrativa única y coherente para resolver un problema común y costoso en la producción de poliuretano.
Guión:Un fabricante de recubrimientos de poliuretano está experimentando inconsistencias entre lotes en la dureza y el tiempo de curado del producto final. Las pruebas de laboratorio tradicionales son demasiado lentas para diagnosticar el problema a tiempo y salvar el lote, lo que genera un importante desperdicio de material. El equipo sospecha que la causa principal es una fluctuación en la relación NCO/OH.
Solución:
Monitoreo en tiempo real:El equipo instala un sensor de espectroscopia NIR en tiempo real en la línea de alimentación para monitorear continuamente la relación NCO/OH.2Los datos de este sensor se transmiten a un sistema de registro histórico de datos, lo que proporciona un registro continuo y preciso de este parámetro crítico.
Modelado cuantitativo:Utilizando datos históricos de NIR, el equipo desarrolla un modelo RSM que establece la relación precisa entre la proporción NCO/OH y la dureza y el tiempo de curado del producto final. Este modelo les permite determinar la proporción óptima para lograr las propiedades deseadas y predecir la calidad final de un lote mientras aún se encuentra en el reactor.
Detección de anomalías mediante IA:Se implementa un modelo de detección de anomalías basado en IA en el flujo de datos del sensor NIR. El modelo aprende el perfil operativo normal para la relación NCO/OH. Si detecta una desviación de este patrón aprendido, incluso una pequeña variación gradual, envía una alerta temprana al equipo de producción. Esto proporciona una alerta semanas antes de que se detecte un problema mediante el muestreo de laboratorio tradicional.
Control automatizado de procesos:El último paso consiste en cerrar el ciclo. Se implementa un sistema de control predictivo que utiliza los datos en tiempo real del sensor NIR para ajustar automáticamente la bomba de alimentación del isocianato. Esto elimina el factor humano y garantiza que la relación NCO/OH se mantenga en el valor óptimo durante toda la reacción, eliminando la variabilidad y asegurando una calidad constante.
Mediante la aplicación de este marco integral, el fabricante puede pasar de un modelo de producción reactivo, basado en defectos, a uno proactivo, basado en datos, garantizando que cada lote cumpla con los estándares de calidad, reduciendo el desperdicio y mejorando la rentabilidad general.
Fecha de publicación: 8 de septiembre de 2025


