

La medición y el control automatizados de la viscosidad en línea son cruciales para controlar la formulación y la viscosidad de aplicación del recubrimiento en el proceso de recubrimiento de cables. Para garantizar un recubrimiento uniforme y de alta calidad, se monitoriza en tiempo real la variación de la viscosidad a lo largo del proceso, tomando mediciones a partir de un valor de referencia en lugar de simplemente medir valores absolutos.

¿Qué es el recubrimiento de cables?
El recubrimiento de cables consiste en aplicar una capa protectora o aislante a los cables para mejorar su durabilidad, rendimiento eléctrico y resistencia a factores ambientales. Esto incluye el recubrimiento de alambre con esmalte, donde se aplica una fina capa de material aislante, como esmalte a base de polímeros, a cables conductores como el cobre o el aluminio para prevenir cortocircuitos y protegerlos contra la humedad, la abrasión y los productos químicos. La calidad de la viscosidad del recubrimiento es crucial para lograr un espesor uniforme, lo que garantiza un aislamiento consistente y la fiabilidad general del producto en aplicaciones que van desde motores eléctricos hasta telecomunicaciones.
Finalidad del proceso de recubrimiento
El proceso de recubrimiento de cables cumple múltiples funciones esenciales, principalmente proporcionando aislamiento eléctrico y protección mecánica a los cables. Protege las propiedades óptimas del cable frente a riesgos ambientales como la humedad, el calor, los productos químicos y la abrasión, a la vez que mejora su durabilidad y garantiza un funcionamiento seguro en diversas industrias.
Esto incluye la protección de los devanados contra la absorción de humedad y efectos destructivos como el aceite, los ácidos, los productos químicos, el calor y el moho, a la vez que une los cables y el aislamiento en una masa sólida y cohesiva para resistir golpes, vibraciones y esfuerzos mecánicos. Además, mejora las propiedades eléctricas de los aislantes, manteniendo su rendimiento a través de ciclos de calor y frío. El proceso previene cortocircuitos, daños mecánicos y deterioro ambiental, al tiempo que facilita la identificación mediante colores o marcas. En general, mejora la durabilidad, la flexibilidad y la resistencia a la abrasión, las temperaturas extremas y los productos químicos para aplicaciones en motores, transformadores y cables de alta tensión.

¿Cómo funciona el proceso de recubrimiento de cables?
El proceso de recubrimiento de cables consta de varias etapas para aplicar una capa aislante uniforme, donde la viscosidad del recubrimiento juega un papel fundamental en el control del flujo y la adhesión. Normalmente, el cable desnudo se limpia, se recubre con esmalte o polímero, se cura y se prueba. El proceso comienza con la preparación y limpieza, donde los cables se limpian para eliminar contaminantes, asegurando una adhesión óptima.
A continuación, se aplica el material, pasando el alambre por un baño de esmalte o una matriz de extrusión donde se adhiere el material fundido. La medición de la viscosidad en línea controla el flujo para garantizar un recubrimiento de espesor uniforme. Posteriormente, se realiza el curado, donde el alambre recubierto se calienta en un horno para evaporar los disolventes y solidificar la capa. Este proceso suele repetirse en varias pasadas para lograr un aislamiento más grueso. Finalmente, se procede al enfriamiento y al bobinado, permitiendo que el alambre se enfríe para estabilizar el recubrimiento antes de enrollarlo en bobinas. Por último, se lleva a cabo el control de calidad, con viscosímetros en línea que ajustan los parámetros en tiempo real para mantener un recubrimiento de esmalte uniforme.
¿Qué materiales se utilizan en el recubrimiento de cables?
Para el recubrimiento de cables se seleccionan diversos materiales en función de los requisitos de la aplicación, como el aislamiento eléctrico, la flexibilidad y la resistencia ambiental. Entre los materiales más comunes se encuentran los polímeros y los esmaltes, con un contenido de sólidos que oscila entre el 8 % y el 60 % y una viscosidad de entre 30 y 60 000 mPa·s.
Entre las opciones clave se encuentra el polietileno (PE), que ofrece una alta rigidez dieléctrica junto con resistencia a la humedad y a los productos químicos, incluyendo variantes como el LDPE para mayor flexibilidad y el HDPE para mayor durabilidad.
El cloruro de polivinilo (PVC) es económico, ignífugo y flexible, lo que lo hace ideal para cables de uso general. El polietileno reticulado (XLPE) es termoestable y ofrece una resistencia superior al calor, la abrasión y los productos químicos para aplicaciones de alto voltaje.
El poliuretano (PUR) proporciona resistencia a la abrasión en entornos hostiles y buena soldabilidad. La poliesterimida (PEI) y el poliéster modificado con THEIC (TPE) son esmaltes resistentes al calor que se utilizan a menudo como capas base para cables magnéticos.
La poliamida-imida (PAI) ofrece una alta estabilidad térmica y se utiliza como recubrimiento para mejorar las propiedades mecánicas y químicas. El caucho de silicona es resistente al calor y estable para cables de alta temperatura. Otros esmaltes, como el polivinilformal (PVF) y los autoadhesivos, como los de base epoxi, satisfacen necesidades de unión específicas.
Puntos de medición en el proceso de recubrimiento de cables
Los puntos de medición son fundamentales para controlar la viscosidad del recubrimiento y garantizar un espesor uniforme del mismo. Estos incluyen el tanque o baño de mezcla de esmalte, donde se mezclan las materias primas yviscosímetros en líneaSe detecta la viscosidad inicial. A continuación, se instala la línea de suministro al aplicador, lo que permite ajustar la consistencia de la alimentación antes de la boquilla o el baño. Le siguen las etapas posteriores a la aplicación, que proporcionan una verificación de calidad del espesor y la adhesión tras el curado. A lo largo de todo el proceso, la medición continua de la viscosidad en línea registra los cambios en tiempo real debidos a la temperatura o la cizalladura.
Problemas actuales en el control de la viscosidad
El control de la viscosidad en el recubrimiento de cables presenta varios desafíos, lo que a menudo resulta en un recubrimiento de alambre esmaltado inconsistente. La dependencia de las pruebas fuera de línea es un problema importante, ya que las muestras de laboratorio provocan retrasos e imprecisiones debido a que la viscosidad varía con la temperatura y el esfuerzo cortante fuera de línea.
Los factores ambientales, como la evaporación del disolvente, la humedad y las fluctuaciones de temperatura, alteran la viscosidad del recubrimiento de forma impredecible. El comportamiento no newtoniano de los esmaltes complica aún más la situación, ya que su viscosidad cambia bajo cizallamiento, lo que hace que las mediciones con herramientas tradicionales como las copas de eflujo sean imprecisas y no repetibles.
Las limitaciones de los equipos también influyen, ya que los viscosímetros de paletas sufren errores de evaporación y los métodos manuales no logran capturar los cambios dinámicos, lo que aumenta el tiempo de inactividad y las necesidades de mantenimiento.
Efectos negativos derivados de una viscosidad inconsistente
La viscosidad inconsistente del recubrimiento produce defectos que comprometen el rendimiento del cable y aumentan los costos. Esto genera un aislamiento irregular, causando poros, ampollas o un grosor excesivo que provoca cortocircuitos y fallas eléctricas.
También se produce una degradación de la calidad, con recubrimientos pegajosos o que se descuelga debido a una viscosidad alta o baja, lo que reduce la resistencia hermética, la flexibilidad y las propiedades mecánicas.
El aumento de los residuos es otra consecuencia, incluyendo mayores tasas de desperdicio, uso de disolventes y retrabajo, lo que repercute en los márgenes de beneficio y el cumplimiento de la normativa medioambiental.
Los riesgos operativos también aumentan, lo que podría provocar retiradas de productos, infracciones normativas y pérdida de aceptación en el mercado debido a la escasa resistencia a la decoloración y al secado prematuro.
Requisitos para la monitorización de la viscosidad en tiempo real
Monitoreo en tiempo real a través deviscosímetros en líneaEs fundamental abordar estos problemas proporcionando datos continuos, lo que permite realizar ajustes inmediatos en los disolventes y la temperatura para lograr una viscosidad de recubrimiento estable. Reduce las variaciones al eliminar los errores de muestreo y garantizar un recubrimiento de espesor uniforme a partir de las mediciones iniciales. Además, mejora la eficiencia mediante controles automatizados que minimizan los rechazos, los tiempos de inactividad y los riesgos de incumplimiento en la producción a ritmo acelerado.
Beneficios del viscosímetro de recubrimiento Lonnmeter en línea
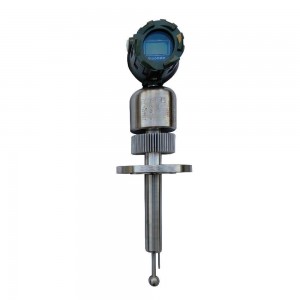
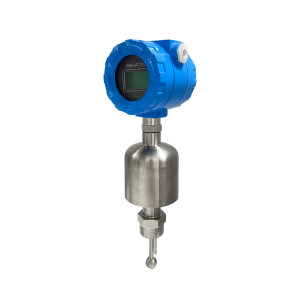
El LonnmeterViscosímetro de recubrimiento en líneaOfrece medición avanzada de viscosidad en línea para un control preciso en el recubrimiento de cables. Garantiza una calidad superior del producto al mantener una viscosidad de recubrimiento constante para lograr un espesor uniforme y un recubrimiento de alambre esmaltado sin defectos.
La eficiencia operativa se optimiza con datos en tiempo real que reducen el tiempo de inactividad, todo ello respaldado por una fácil instalación, operación y mantenimiento a través de una interfaz intuitiva.
El ahorro de costes se consigue minimizando los residuos, el uso de disolventes y los rechazos mediante ajustes automatizados y la monitorización de fluidos no newtonianos.
La mayor fiabilidad se logra gracias a sensores avanzados que soportan altas temperaturas y sustancias corrosivas, proporcionando lecturas precisas las 24 horas del día. Además, ofrece ventajas medioambientales y normativas al fomentar procesos más sostenibles y el cumplimiento de las normativas mediante la reducción de la variabilidad y la optimización de los recursos.
Fecha de publicación: 13 de agosto de 2025


