

Las resinas epoxi son esenciales en una amplia gama de aplicaciones industriales, desde la fabricación de materiales compuestos hasta el desarrollo de adhesivos especializados. Entre las propiedades fundamentales que definen estas resinas, la viscosidad destaca como una característica clave, que influye profundamente en sus procesos de fabricación, métodos de aplicación y el rendimiento final de los productos.
Proceso de fabricación de resina epoxi
1.1 Pasos básicos de fabricación
La fabricación de resinas epoxi es un proceso de síntesis química en varias etapas. La clave de este proceso reside en el control preciso de las condiciones de reacción para convertir las materias primas en resinas líquidas con propiedades fisicoquímicas específicas. Un proceso típico de producción por lotes comienza con la adquisición y mezcla de las materias primas, principalmente bisfenol A (BPA), epiclorhidrina (ECH), hidróxido de sodio (NaOH) y disolventes como isopropanol (IPA) y agua desionizada. Estos ingredientes se mezclan en un tanque de premezcla en una proporción precisa antes de ser transferidos a un reactor para la reacción de polimerización.
El proceso de síntesis generalmente se lleva a cabo en dos etapas para asegurar una alta conversión y consistencia del producto. En el primer reactor,hidróxido de sodioSe añade como catalizador y la reacción se lleva a cabo a aproximadamente 58 ℃ para lograr una conversión de alrededor del 80 %. El producto se transfiere a un segundo reactor, donde se añade el hidróxido de sodio restante para completar la conversión, obteniéndose así la resina epoxi líquida final. Tras la polimerización, se realizan una serie de pasos de postprocesamiento complejos. Esto incluye la dilución del subproducto de cloruro de sodio (NaCl) con agua desionizada para formar una capa de salmuera, que luego se separa de la fase orgánica rica en resina mediante sondas de conductividad o turbidez. La capa de resina purificada se procesa posteriormente mediante evaporadores de película delgada o columnas de destilación para recuperar el exceso de epiclorhidrina, obteniéndose así el producto final de resina epoxi líquida pura.

1.2 Comparación de los procesos de producción por lotes frente a los procesos de producción continua
En la fabricación de resinas epoxi, tanto la producción por lotes como la continua presentan ventajas y desventajas distintas, lo que conlleva diferencias fundamentales en sus necesidades de control de viscosidad. El procesamiento por lotes implica la introducción de materias primas en un reactor en lotes discretos, donde se someten a una secuencia de reacciones químicas e intercambios térmicos. Este método se utiliza a menudo para la producción a pequeña escala, formulaciones personalizadas o productos con gran diversidad, ofreciendo flexibilidad para producir resinas especializadas con propiedades específicas. Sin embargo, la producción por lotes se asocia con ciclos de producción más largos y una calidad de producto inconsistente debido a la manipulación manual, la variabilidad de las materias primas y las fluctuaciones del proceso. Precisamente por ello, los ingenieros de producción y de procesos suelen identificar la "mala consistencia entre lotes" como un desafío fundamental.
Por el contrario, la producción continua opera con un flujo constante de materiales y productos a través de una serie de reactores, bombas e intercambiadores de calor interconectados. Este modelo es el preferido para la fabricación a gran escala y productos estandarizados de alta demanda, ya que ofrece una eficiencia de producción superior y una mayor consistencia del producto gracias a los sistemas de control automatizados que minimizan las variaciones del proceso. Sin embargo, los procesos continuos requieren una mayor inversión inicial y sistemas de control más sofisticados para mantener la estabilidad.
Las diferencias fundamentales entre estos dos modos impactan directamente en el valor demonitorización de la viscosidad en líneaPara la producción por lotes, los datos de viscosidad en tiempo real son esenciales para compensar las inconsistencias causadas por la intervención manual y las variaciones del proceso, lo que permite a los operarios realizar ajustes basados en datos en lugar de depender únicamente de la experiencia.ILa monitorización de la viscosidad en línea transforma radicalmente un control de calidad reactivo posterior a la producción en un proceso de optimización proactivo y en tiempo real.
1.3 El papel fundamental de la viscosidad
La viscosidad se define como la resistencia de un fluido al flujo o como una medida de su fricción interna. En el caso de las resinas epoxi líquidas, la viscosidad no es un parámetro físico aislado, sino un indicador clave directamente relacionado con el progreso de la reacción de polimerización, el peso molecular, el grado de reticulación y el rendimiento del producto final.
Durante la reacción de síntesis, se producen cambios enviscosidad de la resina epoxiReflejan directamente el crecimiento de las cadenas moleculares y el proceso de reticulación. Inicialmente, a medida que aumenta la temperatura, la viscosidad de la resina epoxi disminuye debido al incremento de la energía cinética molecular. Sin embargo, al comenzar la reacción de polimerización y formarse una red reticulada tridimensional, la viscosidad aumenta drásticamente hasta que el material se cura por completo. Mediante el monitoreo continuo de la viscosidad, los ingenieros pueden seguir eficazmente el progreso de la reacción y determinar con precisión su punto final. Esto no solo evita que el material se solidifique dentro del reactor, lo que requeriría una costosa y laboriosa extracción manual, sino que también garantiza que el producto final cumpla con las especificaciones de peso molecular y rendimiento deseadas.
Además, la viscosidad tiene un impacto directo en las aplicaciones posteriores y la procesabilidad. Por ejemplo, en aplicaciones de recubrimiento, adhesivos y encapsulado, la viscosidad determina el comportamiento reológico de la resina, su capacidad de extensión y su habilidad para liberar burbujas de aire atrapadas. Las resinas de baja viscosidad facilitan la eliminación de burbujas y pueden rellenar huecos diminutos, lo que las hace adecuadas para aplicaciones de vertido profundo. Por el contrario, las resinas de alta viscosidad no gotean ni se descuelga, lo que las hace ideales para superficies verticales o aplicaciones de sellado.
Por lo tanto, la medición de la viscosidad proporciona información fundamental sobre toda la cadena de fabricación de resina epoxi. Mediante la monitorización precisa y en tiempo real de la viscosidad, se puede diagnosticar y optimizar todo el proceso de producción.
2. Tecnologías de monitorización de la viscosidad: un análisis comparativo
2.1 Principios de funcionamiento de los viscosímetros en línea
2.1.1 Viscosímetros vibratorios
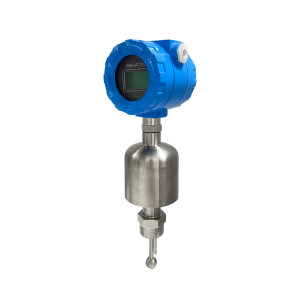
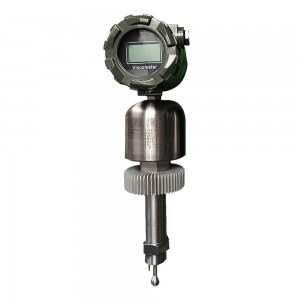
Viscosímetros vibratoriosSe han convertido en una opción destacada para el monitoreo de procesos en línea gracias a su diseño robusto y principios operativos. El núcleo de esta tecnología es un sensor de estado sólido que vibra en el fluido. A medida que el sensor se desplaza a través del fluido, pierde energía debido a la resistencia viscosa del mismo. Al medir con precisión esta disipación de energía, el sistema correlaciona la lectura con la viscosidad del fluido.
Una ventaja clave de los viscosímetros vibratorios es su funcionamiento a alta cizalladura, lo que hace que sus lecturas sean generalmente insensibles al tamaño de la tubería, al caudal o a las vibraciones externas, lo que garantiza mediciones altamente repetibles y fiables. Sin embargo, es importante tener en cuenta que para fluidos no newtonianos como las resinas epoxi, la viscosidad cambia con la velocidad de cizalladura. En consecuencia, el funcionamiento a alta cizalladura de un viscosímetro vibratorio puede producir una viscosidad diferente a la medida por un viscosímetro de laboratorio de baja cizalladura, como un viscosímetro rotacional o una copa de flujo. Esta diferencia no implica inexactitud; más bien, refleja el verdadero comportamiento reológico del fluido en diferentes condiciones. El valor principal de un viscosímetro en línea es su capacidad para rastrear lacambio relativoen viscosidad, no simplemente para que coincida con un valor absoluto de una prueba de laboratorio.
2.1.2 Viscosímetros rotacionales
Los viscosímetros rotacionales determinan la viscosidad midiendo el par necesario para girar un husillo o una masa dentro de un fluido. Esta tecnología se utiliza ampliamente tanto en laboratorios como en entornos industriales. Una ventaja distintiva de los viscosímetros rotacionales es su capacidad para medir la viscosidad a diferentes velocidades de cizallamiento ajustando la velocidad de rotación. Esto es particularmente importante para fluidos no newtonianos, como muchas formulaciones de epoxi, cuya viscosidad no es constante y puede variar con la tensión de cizallamiento aplicada.
2.1.3 Viscosímetros capilares
Los viscosímetros capilares miden la viscosidad cronometrando el tiempo que tarda un fluido en fluir a través de un tubo de diámetro conocido bajo la influencia de la gravedad o una presión externa. Este método es altamente preciso y trazable a estándares internacionales, lo que lo convierte en una herramienta fundamental en los laboratorios de control de calidad, especialmente para fluidos newtonianos transparentes. Sin embargo, la técnica es compleja, ya que requiere un control estricto de la temperatura y una limpieza frecuente. Su naturaleza fuera de línea la hace inadecuada para el monitoreo continuo de procesos en tiempo real en un entorno de producción.
2.1.4 Tecnologías emergentes
Más allá de los métodos convencionales, se están explorando otras tecnologías para aplicaciones especializadas. Por ejemplo, se han utilizado sensores ultrasónicos para el monitoreo en tiempo real de la viscosidad de polímeros a altas temperaturas. Asimismo, se están investigando sensores piezorresistivos para el monitoreo no intrusivo e in situ del entrecruzamiento y curado en resinas epoxi.
2.2 Comparación de tecnologías de viscosímetros
La tabla que aparece a continuación ofrece un análisis comparativo de las principales tecnologías de viscosímetros en línea para ayudar a los ingenieros a tomar una decisión informada en función de los requisitos específicos de su proceso de fabricación de resina epoxi.
Tabla 1: Comparación de tecnologías de viscosímetros en línea
| Característica | Viscosímetros vibratorios | Viscosímetros rotacionales | Viscosímetros capilares |
| Principio de funcionamiento | Mide la disipación de energía de una sonda vibratoria. | Mide el par necesario para hacer girar un husillo. | Mide el tiempo que tarda un fluido en fluir a través de un tubo capilar. |
| Rango de viscosidad | Amplia gama, desde viscosidades bajas hasta altas. | Amplia gama, requiere cambiar los husillos o la velocidad. | Adecuado para rangos de viscosidad específicos; requiere seleccionar un tubo en función de la muestra. |
| Velocidad de cizallamiento | Alta velocidad de cizallamiento | Velocidad de corte variable, permite analizar el comportamiento reológico. | Baja velocidad de cizallamiento, principalmente para fluidos newtonianos. |
| Sensibilidad al caudal | Insensible, puede utilizarse en cualquier caudal. | Sensible, requiere condiciones constantes o estáticas. | Sensible, principalmente para mediciones fuera de línea. |
| Instalación y mantenimiento | Flexible, fácil de instalar, mantenimiento mínimo. | Relativamente complejo; requiere la inmersión completa del husillo; puede necesitar limpieza regular. | Engorroso, utilizado en laboratorios fuera de línea; requiere procedimientos de limpieza estrictos. |
| Durabilidad | Resistente, apto para entornos industriales exigentes. | Moderado; el husillo y los cojinetes pueden estar sujetos a desgaste. | Frágil, generalmente hecho de vidrio. |
| Aplicación típica | Monitorización de procesos en línea, detección del punto final de la reacción | Control de calidad en laboratorio, análisis reológico de fluidos no newtonianos. | Control de calidad fuera de línea, pruebas de certificación estándar |
3. Despliegue estratégico y optimización
3.1 Identificación de puntos clave de medición
Para maximizar la utilidad del monitoreo de viscosidad en línea, es fundamental seleccionar los puntos críticos del flujo de producción que proporcionen la información más valiosa sobre el proceso.
Dentro del reactor o en la salida del reactor:Durante la etapa de polimerización, la viscosidad es el indicador más directo del aumento del peso molecular y del progreso de la reacción. La instalación de un viscosímetro en línea dentro del reactor o en su salida permite la detección del punto final en tiempo real. Esto no solo garantiza la consistencia de la calidad del lote, sino que también previene reacciones descontroladas y evita costosos tiempos de inactividad debido a la solidificación de la resina dentro del recipiente.
Etapas de postprocesamiento y purificación:Tras la síntesis, la resina epoxi se somete a lavado, separación y deshidratación. La medición de la viscosidad a la salida de estas etapas, como la columna de destilación, constituye un punto de control de calidad crucial.
Proceso de postmezclado y curado:En los sistemas epoxi de dos componentes, es fundamental controlar la viscosidad de la mezcla final. El control en línea durante esta etapa garantiza que la resina tenga las propiedades de flujo adecuadas para aplicaciones específicas como el encapsulado o el moldeo, lo que ayuda a prevenir la formación de burbujas de aire y asegura el llenado completo del molde.
3.2 Metodología de selección de viscosímetros
Seleccionar el viscosímetro en línea adecuado es una decisión sistemática que requiere una evaluación cuidadosa tanto de las propiedades del material como de los factores del entorno del proceso.
- Características del material:
Rango de viscosidad y reología:En primer lugar, determine el rango de viscosidad esperado de la resina epoxi en el punto de medición. Los viscosímetros vibratorios suelen ser adecuados para un amplio rango de viscosidades. Si la reología del fluido es relevante (por ejemplo, si no es newtoniano), un viscosímetro rotacional puede ser una mejor opción para estudiar el comportamiento dependiente del esfuerzo cortante.
Corrosividad e impurezas:Los productos químicos y subproductos utilizados en la producción de epoxi pueden ser corrosivos. Además, la resina puede contener cargas o burbujas de aire atrapadas. Los viscosímetros vibratorios son idóneos para estas condiciones debido a su diseño robusto y su insensibilidad a las impurezas.
Entorno del proceso:
Temperatura y presión:La viscosidad es extremadamente sensible a la temperatura; un cambio de 1 °C puede alterarla hasta en un 10 %. El viscosímetro seleccionado debe proporcionar mediciones fiables y estables en un entorno con control de temperatura de alta precisión. El sensor también debe soportar las condiciones de presión específicas del proceso.
Dinámica de flujo:El sensor debe instalarse en un lugar donde el flujo del fluido sea uniforme y no existan zonas de estancamiento.
3.3 Instalación física y ubicación
Una correcta instalación física es fundamental para garantizar la precisión y la fiabilidad de los datos de un viscosímetro en línea.
Posición de instalación:El sensor debe instalarse de manera que el elemento sensor permanezca completamente sumergido en el fluido en todo momento. Evite instalarlo en puntos altos de la tubería donde puedan acumularse bolsas de aire, lo que interferiría con las mediciones.
Dinámica de fluidos:La ubicación del sensor debe evitar zonas estancadas para garantizar un flujo constante del fluido a su alrededor. En tuberías de gran diámetro, puede ser necesario un viscosímetro con una sonda de inserción larga o una configuración en T para asegurar que la sonda alcance el núcleo del flujo, minimizando así los efectos de las capas límite.
Accesorios de montaje:Se dispone de diversos accesorios de montaje, como bridas, roscas o tes reductoras, para garantizar una instalación correcta y segura en una amplia gama de recipientes y tuberías de proceso. Se pueden utilizar extensiones no activas para salvar las camisas de calentamiento o las curvas de las tuberías, posicionando la punta activa del sensor en el flujo del fluido y minimizando el volumen muerto.

4Control de bucle cerrado y diagnóstico inteligente
4.1 De la monitorización a la automatización: sistemas de control de bucle cerrado
El objetivo principal del monitoreo de viscosidad en línea es sentar las bases para la automatización y la optimización. Un sistema de control de lazo cerrado compara continuamente el valor de viscosidad medido con un valor de consigna objetivo y ajusta automáticamente las variables del proceso para eliminar cualquier desviación.
Control PID:La estrategia de control de lazo cerrado más común y utilizada es el control PID (Proporcional-Integral-Derivativo). Un controlador PID calcula y ajusta una salida de control (por ejemplo, la temperatura del reactor o la velocidad de adición del catalizador) en función del error actual, la acumulación de errores anteriores y la tasa de cambio del error. Esta estrategia es muy eficaz para controlar la viscosidad, ya que la temperatura es la variable principal que influye en su valor.
Control avanzado:Para procesos de reacción complejos y no lineales, como la polimerización de epoxi, las estrategias de control avanzadas, como el Control Predictivo Basado en Modelos (MPC), ofrecen una solución más sofisticada. El MPC utiliza un modelo matemático para predecir el comportamiento futuro del proceso y, a continuación, optimiza las señales de control para cumplir simultáneamente con múltiples variables y restricciones del proceso, lo que permite un control más eficiente del rendimiento y del consumo energético.
4.2 Integración de datos de viscosidad en sistemas de plantas
Para permitir el control en bucle cerrado, los viscosímetros en línea deben integrarse perfectamente en las arquitecturas de los sistemas de control de planta existentes.
Arquitectura del sistema:Una integración típica implica conectar el viscosímetro a un controlador lógico programable (PLC) o a un sistema de control distribuido (DCS), con la visualización y gestión de datos a cargo de un sistema SCADA (Control de Supervisión y Adquisición de Datos). Esta arquitectura garantiza un flujo de datos en tiempo real, estable y seguro, y proporciona a los operadores una interfaz de usuario intuitiva.
Protocolos de comunicación:Los protocolos de comunicación industrial son esenciales para garantizar la interoperabilidad entre dispositivos de diferentes fabricantes.
Construya un sistema de monitoreo de viscosidad en línea bien diseñado con la ayuda de viscosímetros en línea, pasando de un enfoque reactivo para la resolución de problemas a un enfoque proactivo para la prevención de riesgos. ¡Contáctenos ahora!
Fecha de publicación: 18 de septiembre de 2025


