

Los matices en la formulación y el procesamiento de adhesivos termofusibles pueden transformar significativamente las propiedades de las adhesiones. El control continuo de la viscosidad emerge como una estrategia fundamental para elevarLínea de producción de adhesivo termofusibleeficiencia. Observe cómo la integración en tiempo real.instrumento de medición de viscosidadProtege contra las inconsistencias y abre oportunidades para la reducción de costes y una mayor sostenibilidad.

Panorama general del mercado de adhesivos termofusibles
El sector de los adhesivos termofusibles está experimentando una sólida expansión, ya que las industrias priorizan cada vez más las soluciones de unión rápidas y respetuosas con el medio ambiente, y las proyecciones indican un crecimiento sostenido impulsado por las innovaciones en los sectores del embalaje y la automoción.
Datos recientes revelan que el mercado global, valorado en aproximadamente 9080 millones de dólares en 2024, experimentará un crecimiento anual compuesto (CAGR) del 4,3 % hasta 2030, alcanzando alrededor de 11 800 millones de dólares, impulsado por la creciente demanda de alternativas sin disolventes que minimizan el impacto ambiental. Esta trayectoria se basa en pronósticos anteriores, como un CAGR del 5,5 % entre 2021 y 2028, pero las tendencias actuales destacan la aceleración en Asia-Pacífico, que representa más del 40 % de la cuota de mercado gracias al auge de industrias de uso final como la construcción y la textil.
Dentro de este ámbito, los adhesivos termofusibles sensibles a la presión (HMA) se han labrado un nicho importante, que se prevé que crezca a la par debido a su versatilidad en etiquetas y cintas, con importantes actores como 3M, Henkel y HB Fuller intensificando su enfoque en formulaciones de base biológica para cumplir con las presiones regulatorias.

¿Qué es el adhesivo termofusible?
Imagínese un adhesivo que pasa de un estado sólido a temperatura ambiente a un líquido viscoso al calentarse, creando uniones robustas a medida que se enfría: esto resume los adhesivos termofusibles (HMA, por sus siglas en inglés), conocidos por su composición termoplástica que combina polímeros, resinas, ceras y aditivos en un potente producto sin disolventes.
En la práctica, los adhesivos termofusibles destacan en aplicaciones que requieren un ensamblaje rápido, como productos de higiene o electrónica, donde su capacidad para rellenar huecos y su mínima contracción garantizan una adhesión fiable en materiales como plásticos, metales y tejidos. La adhesión sensible a la presión permanece pegajosa tras su aplicación, lo que permite la reposición de cintas y etiquetas; estas suelen utilizar copolímeros de bloque estirénicos para mayor elasticidad y resistencia, ofreciendo ventajas como un fraguado rápido sin necesidad de curado.
La ausencia de compuestos orgánicos volátiles (COV) no solo refuerza el cumplimiento ambiental, sino que también simplifica la integración en sistemas automatizados.sistemas de dispensación de adhesivos termofusibles, lo que convierte a los HMA en un pilar fundamental de la fabricación moderna, donde convergen la velocidad y la sostenibilidad.
Tipos de HMA
Al analizar en profundidad el espectro de adhesivos termofusibles, se observa cómo el polímero base determina sus características de rendimiento. Según mi experiencia práctica, adaptar la selección a las necesidades específicas, como la pegajosidad en los adhesivos termofusibles, puede mejorar significativamente el éxito de la aplicación y minimizar los defectos. La tabla a continuación, enriquecida con detalles específicos para cada adhesivo termofusible y métricas ampliadas sobre los niveles de pegajosidad y la resistencia ambiental, ofrece una guía completa basada en la experiencia en formulación y los estándares del mercado.
| Base de polímero HMA | Características clave | Rango típico de viscosidad de fusión (cP a la temperatura especificada) | Rango de temperatura de aplicación típico (°C/°F) | Aplicaciones comunes | Resistencia al calor (°C) | Notas sobre la compatibilidad del sustrato | Nivel de adherencia (para variantes de PSA) |
|---|---|---|---|---|---|---|---|
| EVA (etileno-acetato de vinilo) | Bajo costo, versátil, buena adherencia a materiales celulósicos, fraguado rápido, generalmente fácil de procesar. | 500 - 5.000 cP (típico, varía ampliamente) | 150-180 °C / 302-356 °F | Embalaje, carpintería, encuadernación, montaje | Hasta 60-80 | Excelente sobre papel/madera; rendimiento moderado sobre plásticos. | Medio |
| PE (Polietileno) | Ideal para sustratos porosos (cartones), buena estabilidad térmica, bajo olor, barrera contra la humedad. | 1.000 - 3.000 cP | 160-190 °C / 320-374 °F | Embalaje (sellado de cartón) | 70-90 | Fuerte en cartón; limitado en metales. | Bajo |
| APAO (Polialfaolefina amorfa) | Alta resistencia al calor, pegajoso, suave, flexible, buena estabilidad térmica, se adhiere a sustratos difíciles. | 500 - 15.000+ cP | 160-190 °C / 320-374 °F | Productos de higiene, automoción, textiles, montaje de productos (plásticos, espuma) | 100-120 | Ideal para espumas/plásticos; resistente al aceite. | Alto |
| mPO (poliolefina metalocénica) | Propiedades precisas, menor consumo de material, buena estabilidad térmica, bajo olor, mínima formación de hilos, capacidad para temperaturas extremas, algunos grados ofrecen contenido renovable. | 500 - 5000 cP | 150-180 °C / 302-356 °F | Envasado (alimentos, congelador-microondas), ensamblaje, telas no tejidas | 80-110 | Apto para uso alimentario; opciones renovables disponibles | Medio |
| PA (Poliamida) | Alta resistencia a la temperatura, aplicación a altas temperaturas, resistencia al aceite y a los productos químicos, buena adherencia a metales y algunos plásticos, puede ser costoso. | 2.000 - 10.000+ cP (a menudo más alto) | 185-215 °C+ / 365-419 °F+ | Automoción, electrónica, carpintería exigente, filtros | 120-150 | Metales/plásticos; resistente a productos químicos | Bajo-Medio |
| PUR (Poliuretano Reactivo) | Enlaces muy fuertes, curado por humedad (enlaces cruzados), excelente resistencia térmica/química, flexible, más caro | 2.000 - 60.000+ cP | 100-140 °C / 212-284 °F | Carpintería, construcción, automoción, electrónica, encuadernación, montaje de productos | 100-130 | Versátil; enlaces cruzados para mayor permanencia. | Variable |
| SBC (copolímero de bloque estirénico) | A base de caucho, buena flexibilidad a bajas temperaturas, alta elongación, frecuentemente utilizado para adhesivos sensibles a la presión (PSA), respetuoso con el medio ambiente y sin disolventes. | 500 - 50.000+ cP (para PSA) | 150-180 °C / 302-356 °F | Cintas adhesivas, etiquetas, productos de higiene, fijación elástica | -40 a 80 | Elásticos/textiles; enfoque en PSA | Alto (permanente o removible) |
Esta clasificación pone de relieve por qué estos adhesivos predominan en situaciones que requieren alta resistencia a la humedad.
Configuración del equipo de adhesivo termofusible
Construyendo un entorno resilienteMáquina de adhesivo termofusibleLa selección de componentes implica elegir aquellos que se sinergizan para lograr un flujo continuo desde las materias primas hasta los productos terminados, e incorporar sistemas de vacío y filtración desde el principio previene la presencia de contaminantes que podrían comprometer la estabilidad de la viscosidad. A partir de tecnologías especializadas,HMLas configuraciones clave de una configuración de producción incluyen:
●Reactor (o amasadora): Equipo central para la fusión y homogeneización de polímeros, resinas, ceras y aditivos a temperaturas controladas de hasta 200 °C y presiones de hasta 1,6 MPa, lo que garantiza mezclas libres de impurezas.
●Tanque de almacenamientoMantiene el adhesivo fundido en condiciones estables, con capacidades que van desde 500 L hasta 10 T para mayor flexibilidad en el procesamiento por lotes.
● Sistema de vacío: Esencial para la desgasificación, ya que elimina los compuestos volátiles, mejorando la pureza del producto y la calidad de la unión mediante la eliminación de burbujas.
●Sistema de filtración: Opciones multietapa como filtros de malla, cartucho o bolsa ubicados en tolvas, unidades de fusión o bombas para capturar los residuos.
● Sistema de refrigeración: Facilita la solidificación rápida a través de tanques de agua de refrigeración, fundamental paraHMAFormación de bloques sin deformación.
● Máquina de embalaje: Automatiza el desmoldeo y el envasado en moldes o contenedores, gestionando producciones de hasta alto volumen.
●Depósito de agua de refrigeración: Favorece la eficiencia del sistema de refrigeración, regulando las temperaturas para obtener formas uniformes.
●Máquina de medición de temperatura del moldeRegula el calentamiento/enfriamiento del molde para una solidificación precisa, incorporando bombas y controles.
●Sistemas de alimentación (manuales/automáticos): Manejar diversas formas de materia prima —líquidos mediante bombas de engranajes, polvos neumáticamente, gránulos con alimentadores de tornillo— para una entrada uniforme.
●Sistema de descargaGestiona el vertido en moldes pre-recubiertos, el enfriamiento y el desmoldeo para obtener bloques o almohadillas sólidas.
Estos elementos, inspirados porHMA-líneas enfocadas, permitenProducción de HMAque integra la monitorización de la viscosidad para un control de calidad proactivo.
Proceso de producción de adhesivo termofusible
Orquestando elLínea de producción de adhesivo termofusibleexige un enfoque secuenciado que priorice la homogeneidad y la pureza, especialmente paraHMComo en el caso de los copolímeros de bloque, se requiere una mezcla precisa para lograr la adherencia y la cohesión deseadas. A partir de protocolos refinados que he aplicado, el proceso incorpora alimentación y filtración avanzadas para complementar el control de la viscosidad:
● Selección de materia prima: Seleccionar cuidadosamente polímeros de alta pureza, agentes adhesivos, ceras y aditivos, verificando las especificaciones para evitar variaciones de viscosidad.
● Premezclado y pesaje: Dosificar con precisión los ingredientes, a menudo utilizando básculas automatizadas, para formar una mezcla base lista para fundir.
● Derretir y mezclarCalentar en reactores a 150-200 °C, utilizando agitadores para una dispersión uniforme mientras se controlan los cambios intermoleculares para un flujo óptimo.
● Homogeneización y desgasificación: Emplee sistemas de vacío para extraer el aire y los volátiles, cruciales para un proceso sin burbujas.HMAque mantienen la integridad de las tachuelas.
● Filtración: Hacer pasar el material a través de filtros especializados (malla, cartucho, bolsa) para eliminar los contaminantes, colocados estratégicamente para obtener fundidos limpios.
● Aplicación de recubrimiento o troquel de ranura: Extruir o verter en moldes, controlando el flujo para obtener formas precisas como almohadas o bloques.
● Enfriamiento y solidificaciónUtilice enfriadores y máquinas de control de temperatura del molde para un endurecimiento rápido, variando los tiempos según el tamaño para evitar irregularidades.
● EmbalajeDesmoldar y envasar en recipientes ecológicos, garantizando la resistencia a la humedad para una mayor estabilidad en el estante.
● Control de calidad: Prueba paraHMA-Características específicas como la resistencia al despegue y la resistencia al corte, junto con las métricas estándar.
Este flujo mejorado, conHMALas medidas centradas en el usuario, como el pre-recubrimiento del molde para facilitar su desmoldeo, aumentan la eficiencia cuando se combinan con la monitorización en línea.
Parámetros clave de monitorización en el proceso
Seguimiento vigilante de las variables esenciales a lo largo del tiempoProducción de HMAfortalece contra desviaciones que podrían comprometer el rendimiento adhesivo y enHMAContextos y parámetros como la retención de la fijación bajo presión se vuelven aún más críticos para la fiabilidad en el uso final. Basándome en los sistemas integrados que he implementado:
●Viscosidad: Métrica principal para la resistencia al flujo, monitoreada en línea para mantener rangos de 500-50,000 cP, influyendo enHMAadherencia y facilidad de aplicación.
●TemperaturaControla la fusión (hasta 200 °C) y la regulación del moho, con controles precisos que evitan la degradación.
● Presión: Supervisa los niveles del reactor/recipiente (hasta 1,6 MPa) y el vacío para la desgasificación, evitando obstrucciones.
● Velocidad de mezcla/cizallamiento: Equilibra la homogeneidad sin cortar bloques sensibles enHMA.
● Punto de reblandecimiento:HMA-específico, 60-150°C, que determina la resistencia al calor.
●Hora de apertura y hora de cierre: ParaHMAs, garantiza la posibilidad de reposicionamiento (5-30 segundos) y uniones rápidas.
●Estabilidad de la vida útil del bote: Mantiene la durabilidad en estado fundido, mejorada por antioxidantes.
● Caudal y niveles de impurezas: Mediante alimentadores y filtros, manteniendo una pureza superior al 99%.
Estos, cuando se automatizan, generan sinergia conMáquina de adhesivo termofusibleControles para una precisión inigualable.
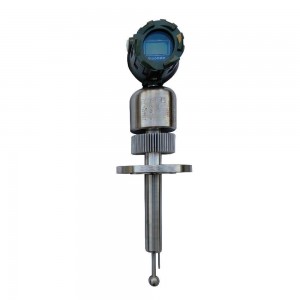
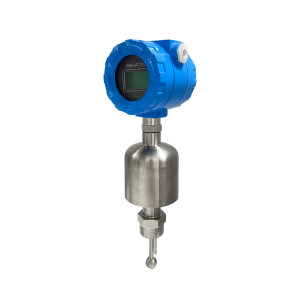
Viscosímetro Longnmeter para aplicaciones de polímeros
Para operaciones intensivas en polímeros como la formulación de HMA, elViscosímetros en línea de largo alcanceDestaca como un instrumento fiable que proporciona datos continuos de viscosidad y temperatura. Diseñado para condiciones extremas de hasta 450 °C y altas presiones, su estructura de acero inoxidable sin piezas móviles resiste la contaminación, lo que lo hace ideal para su integración en reactores o extrusiones en líneas de HMA. Sus versátiles opciones de montaje (en tanques, tuberías o con cámaras de calentamiento) se adaptan a las diversas formas de materia prima del HMA. En la práctica, su uso después de la filtración permite obtener viscosidades específicas del HMA, facilitando ajustes que mantienen la pegajosidad y la cohesión, a la vez que se conecta con sistemas mediante Modbus para una automatización perfecta.
Beneficios de la automatización de la producción de HMA
AutomatizaciónProducción de HMAEl uso de herramientas centradas en la viscosidad genera importantes beneficios, especialmente para las mezclas asfálticas en caliente (HMA), donde la consistencia se traduce en un rendimiento superior de pelado y cizallamiento, reduciendo los rechazos hasta en un 25 % en configuraciones optimizadas. La información en tiempo real permite realizar ajustes inmediatos de los parámetros, reduciendo el desperdicio de material y el consumo de energía entre un 15 % y un 20 %. La uniformidad mejorada de los lotes eleva la calidad para aplicaciones como las cintas automotrices, y el análisis de datos de herramientas como Lonnmeter identifica tendencias para el mantenimiento predictivo, reduciendo drásticamente el tiempo de inactividad. En general, este enfoque fortalece su...solución adhesiva termofusible industrialfrente a la volatilidad del mercado, promoviendo la escalabilidad y la satisfacción del cliente.
¿Listo para optimizar sus operaciones de HMA? ¡Solicite un presupuesto hoy mismo!
Si está avanzando suLínea de producción de adhesivo termofusibleCon un control de viscosidad optimizado para HMA y un diseño robusto, envíe una solicitud de cotización detallando su escala y especificaciones; diseñaremos una solución de alto rendimiento a su medida.
Fecha de publicación: 25 de agosto de 2025


