La hidratación uniforme es esencial para una actividad enzimática constante y una germinación predecible durante el malteado, factores cruciales para la calidad de la malta y, en última instancia, para el sabor y el rendimiento de la cerveza. Si las distintas partes del lote absorben agua a ritmos diferentes, se produce una germinación desigual, lo que provoca un desarrollo enzimático inconsistente y perfiles de azúcares variables en la malta. Al controlar la densidad del licor, los malteros pueden observar y gestionar directamente la progresión de la absorción de agua, optimizando la medición de la hidratación de la malta y favoreciendo la uniformidad de la hidratación durante el malteado.
Comprender el proceso de malteado en la producción de cerveza.
El malteado en la producción de cerveza transforma la cebada cruda en malta, proporcionando azúcares fermentables y activando enzimas esenciales para la elaboración de la cerveza. El proceso de malteado en la producción de cerveza consta de tres etapas distintas: remojo, germinación y secado.
La importancia del malteado enproducción de cervezaSu función principal es la de ser la base de la cerveza, influyendo directamente en el sabor, el color, la estabilidad de la espuma y la calidad general. Cada paso —recocido, germinación, secado— debe controlarse para lograr una modificación fiable de la malta y garantizar resultados uniformes en todos los lotes.
Función del remojo en el proceso de malteado
El remojo en la maltería es esencial para preparar la cebada para la germinación. Este proceso implica una absorción controlada de agua, con el objetivo de elevar el contenido de humedad del grano al 42-48%. Este nivel es crucial para activar las enzimas hidrolasas (por ejemplo, amilasas, β-glucanasa, xilanasa), que no se forman ni funcionan correctamente en el grano seco.

Proceso de remojo en la maltería
*
Propósitos y objetivos de la infusión:
- Absorción uniforme de agua por los granos para lograr una hidratación uniforme y consistente de la malta.
- Activación de las enzimas necesarias para una germinación eficiente y la posterior conversión de azúcares.
- Eliminación de contaminantes superficiales y suciedad de la cebada.
Durante el remojo:
- El agua penetra en el grano de cebada, desencadenando la actividad metabólica.
- Comienza la activación enzimática, especialmente de la α-amilasa y la β-amilasa, lo que inicia la degradación del almidón.
- La adición de enzimas exógenas, como la fitasa, puede potenciar aún más la activación de la hidrolasa y acelerar el crecimiento de las acrospiras, lo que da como resultado una modificación más rápida de la malta sin pérdida de calidad.
El monitoreo adecuado de la densidad del licor de remojo y el seguimiento de la absorción de agua en tiempo real en el malteado ayudan a garantizar la corrección oportuna de las desviaciones del proceso de malteado y la estandarización efectiva de los procesos de producción de malteado. Técnicas como el monitoreo de la densidad o el uso de herramientas como laDensímetro en línea LonnmeterPara el proceso de malteado, se requiere una medición precisa de la hidratación de la malta y un control preciso del proceso.
Impacto en la germinación posterior de la malta:
- Un contenido de humedad adecuado permite una germinación y una actividad enzimática uniformes en todo el lote de grano.
- Los granos bien hidratados activan las enzimas endoproteolíticas y exoproteolíticas, lo que aumenta el nitrógeno amino libre y permite una modificación adecuada de la malta.
- Un remojo optimizado minimiza la acumulación de toxinas, como la zearalenona, al controlar los cambios de agua y reducir el riesgo de contaminación.
Ejemplos:
- La suplementación con fitasa durante el proceso de maceración puede reducir el tiempo total de malteado hasta en 24 horas, sin afectar la calidad de la malta.
- Los cambios frecuentes de agua durante el remojo pueden aumentar inadvertidamente la absorción de micotoxinas, por lo que la gestión del agua debe equilibrar la limpieza y el riesgo de contaminación.
Mediante un remojo eficaz, el proceso de germinación de la malta se vuelve consistente y predecible, lo que contribuye directamente a obtener malta de alta calidad para la producción de cerveza, perfiles de sabor optimizados y un rendimiento cervecero fiable.
Maceración de la malta: Bases científicas y variables críticas
Licor de malta macerada: composición y función
El agua de maceración de la malta es el medio acuoso que se utiliza para hidratar la cebada durante el proceso de malteado en la producción de cerveza. Su composición es mucho más compleja que la del agua pura; contiene minerales disueltos, compuestos orgánicos y cualquier tratamiento añadido, todo lo cual influye en la limpieza y activación de los granos de cebada.
El licor fuerte desempeña dos funciones esenciales:
- Limpieza:Elimina el polvo, los microorganismos y las sustancias indeseables de la superficie del grano. El contenido de bicarbonato, por ejemplo, mejora la lixiviación de taninos y residuos no deseados, lo que da como resultado granos más limpios y aptos para la germinación.
- Hidratación y activación:El licor aporta la humedad necesaria para que los granos de cebada alcancen un contenido de agua del 43-48%, lo que desencadena los cambios fisiológicos esenciales para la germinación y modificación de la malta. Una hidratación óptima garantiza la activación de las enzimas internas, preparando el grano para su modificación y el posterior proceso de germinación de la malta.
Los parámetros clave que influyen en la calidad del licor de maceración de malta incluyen:
- pH:La acidez del licor de maceración es fundamental para la activación enzimática y el control microbiano. El rango de pH óptimo para el licor de maceración suele ser ligeramente ácido, con valores entre 3,6 y 4,8. Este entorno favorece la actividad de enzimas beneficiosas como las amilasas, a la vez que inhibe los microorganismos responsables del deterioro. A menudo se realizan ajustes mediante ácidos orgánicos o aditivos, según la variedad de grano y la técnica de procesamiento.
- Temperatura:La temperatura afecta tanto a la absorción de agua como a la cinética enzimática. Las temperaturas de remojo suelen mantenerse cerca de los 50 °C durante periodos definidos (normalmente unos 60 minutos), lo que favorece una hidratación rápida y uniforme, a la vez que apoya la actividad enzimática y controla el crecimiento microbiano en el proceso de remojo de la malta.
- Densidad:La densidad del licor de maceración refleja laconcentración de solutos disueltosque incluyen minerales y asimilados lixiviados de los granos. Una densidad uniforme es necesaria para una absorción de agua y activación bioquímica predecibles, lo que repercute directamente en una hidratación homogénea. El control de la densidad del licor de maceración permite un ajuste en tiempo real para mantener la composición dentro de los parámetros establecidos, lo que contribuye a la consistencia entre lotes en la calidad de la malta.
Por ejemplo, un maltero puede controlar el calcio (con un objetivo de 50 a 80 ppm) durante el proceso de maceración, ya que este estabiliza las enzimas cruciales para la fermentación y garantiza la floculación en la cerveza final. Por el contrario, si no se controlan las propiedades del agua de maceración, se produce una activación enzimática irregular, una modificación inconsistente y una calidad variable de la malta.
Medición y gestión de la uniformidad de la hidratación de la malta
La hidratación uniforme de la malta es fundamental para el proceso de malteado en la producción de cerveza. Todos los granos de cebada deben absorber agua de manera uniforme para permitir la activación sincrónica de las enzimas y una modificación homogénea. La falta de uniformidad produce granos con modificaciones insuficientes o excesivas, lo que reduce el rendimiento del extracto, perjudica la friabilidad de la malta y afecta el rendimiento del proceso de elaboración posterior.
Numerosos factores afectan la uniformidad de la hidratación:
- Variedad de cebada e integridad del grano:Los granos más uniformes y regordetes se hidratan a ritmos similares. Los granos delgados o rotos corren el riesgo de una absorción deficiente o irregular, lo que conlleva una distribución más amplia del contenido de humedad y, por consiguiente, variaciones en la calidad.
- Régimen y duración del proceso de maceración:El remojo continuo durante 8 a 16 horas no proporciona suficiente absorción para algunos granos, especialmente en lotes densos. Un remojo controlado y prolongado (a menudo hasta 24 horas, a veces alternando inmersión y reposo al aire) logra una uniformidad superior, según lo demuestran pruebas como la de Chapon. Esta absorción uniforme es esencial para una germinación y modificación predecibles de la malta.
- Control de temperatura:Las temperaturas elevadas aceleran la hidratación, pero deben equilibrarse para evitar una actividad microbiana excesiva. Incluso pequeñas variaciones pueden acelerar o inhibir la hidratación, afectando la uniformidad.
- Composición del licor:La concentración de sales, minerales y ácidos disueltos en el licor influye en la presión osmótica y, por lo tanto, en la velocidad de absorción de agua. Ajustar minerales como el calcio o utilizar ácido láctico puede mejorar la uniformidad y la salud del grano.
La uniformidad de la hidratación tiene consecuencias directas para la calidad de la malta:
- La hidratación uniforme permite la expresión génica sincrónica (como HvBmy1 y HvAmy1), lo que conduce a una activación fiable de la amilasa y otras enzimas clave. Esto se traduce en un extracto de malta más consistente, niveles más uniformes de nitrógeno α-amino libre y mayor poder diastásico en la elaboración de cerveza.
- La hidratación inconsistente da como resultado núcleos duros y sin modificar en algunos granos y tejido degradado y sobrehidratado en otros. El resultado es una friabilidad deficiente, un menor rendimiento de extracto y variabilidad.composición del mostotodo ello afecta a la calidad final de la cerveza.
- La uniformidad en la absorción de agua también favorece la optimización del proceso, la monitorización simplificada y la corrección rápida de las desviaciones mediante el seguimiento en tiempo real de la absorción de agua y la monitorización de la densidad del licor de remojo.
Las malterías modernas dependen cada vez más del seguimiento de parámetros y de herramientas automatizadas, como el densímetro en línea Lonnmeter para el malteado, para permitir la monitorización en tiempo real. Estos instrumentos proporcionan datos continuos sobre la densidad del licor y la absorción de agua, lo que permite corregir a tiempo las desviaciones del proceso. Los datos pueden utilizarse para la estandarización del proceso, la resolución de problemas y una mayor reproducibilidad en el proceso de maceración.
Algunos ejemplos incluyen la instalación de densímetros automatizados directamente en el tanque de maceración, integrados con controles de proceso digitales. Esto garantiza que cualquier variación en la absorción de agua o la composición del licor se detecte y corrija al instante, reduciendo la variabilidad entre lotes y favoreciendo una producción de malta uniforme y de alta calidad, esencial para un rendimiento, sabor y consistencia óptimos de la cerveza.


Monitoreo de la densidad del licor de maceración: conceptos y métodos
Importancia del monitoreo de la densidad del licor de maceración
El control de la densidad del licor de remojo es esencial en el proceso de malteado para la producción de cerveza. Durante el remojo, los granos de cebada absorben agua e inician la transformación necesaria para obtener malta de alta calidad. Un control preciso de las propiedades del licor de remojo de malta, en particular de su densidad, garantiza una hidratación uniforme de cada grano.
Más allá de la hidratación, el control de la densidad permite detectar precozmente las desviaciones del proceso. Las fluctuaciones en la densidad del licor de maceración pueden indicar problemas como la actividad microbiana, la acumulación de sólidos disueltos o errores operativos. Detectarlos a tiempo permite tomar medidas rápidas —ajustando la cantidad de agua, la aireación o la temperatura— para mantener el proceso de malteado en la producción de cerveza dentro de los parámetros establecidos.
Además, el control de la densidad del licor de maceración facilita la estandarización de los procesos de producción de malteado. Al establecer objetivos de densidad claros y realizar un seguimiento constante, se puede aumentar la producción manteniendo los estándares de calidad, lo cual es fundamental para cumplir con las exigencias regulatorias y del mercado en cuanto a la uniformidad de la malta en la producción de cerveza. Esta estandarización reduce la variabilidad entre lotes y simplifica la capacitación y la resolución de problemas.
Métodos convencionales y sus limitaciones
Tradicionalmente, la densidad del licor de maceración se ha medido fuera de línea. Esto implica tomar muestras manuales del recipiente de maceración, transportarlas a un laboratorio y medir la densidad con hidrómetros o densímetros digitales. Si bien estas herramientas son sencillas, esta práctica plantea varios desafíos:
- Retroalimentación diferida:El muestreo fuera de línea puede tardar horas desde la toma de la muestra hasta su medición. Durante ese tiempo, las condiciones de remojo pueden haber cambiado, lo que reduce la eficacia de las correcciones.
- Degradación de la muestra:La densidad puede variar después de la recolección debido a la evaporación o a la actividad bioquímica continua, lo que puede dar lugar a resultados engañosos.
- Datos poco frecuentes:Los métodos fuera de línea ofrecen instantáneas, no tendencias continuas. Pueden producirse desviaciones críticas entre las muestras, que pasan desapercibidas.
- Carga laboral:La medición manual aumenta los costos laborales, los requisitos de capacitación y el riesgo de errores del operador.
Estas limitaciones conllevan riesgos de correcciones tardías, respuestas ineficaces ante fallos en el proceso y, en última instancia, una hidratación inconsistente de la malta. En mercados competitivos y operaciones de alta capacidad, dicha variabilidad afecta a la calidad de la cerveza, su perfil de sabor y el rendimiento, lo que subraya la necesidad de un mejor control.
Tecnología en tiempo real: Densímetro en línea Lonnmeter
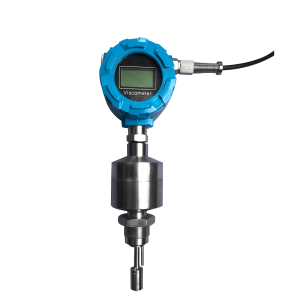
El densímetro en línea Lonnmeter para malteado representa una herramienta de medición de hidratación de malta de última generación para el seguimiento en tiempo real de la absorción de agua durante el malteado. A diferencia de las técnicas tradicionales, este dispositivo se integra directamente en el proceso de remojo, midiendo continuamente la densidad del licor de remojo sin necesidad de muestreo manual ni análisis de laboratorio.
Principio de funcionamiento:
El Lonnmeter utiliza un sistema de medición in situ con una sola sonda. Al sumergir la sonda en el licor de maceración, detecta cambios en la densidad del fluido a medida que la cebada absorbe agua y se acumulan los materiales disueltos. Las versiones avanzadas pueden emplear acoplamiento por suspensión magnética o densímetros de dos lastre para mayor precisión. La señal de salida se digitaliza y se transmite directamente al sistema de control de procesos de la cervecería.
Ventajas sobre los enfoques tradicionales
- Seguimiento en tiempo real de la absorción de agua:Los operarios pueden observar los cambios de densidad minuto a minuto, obteniendo una visión en tiempo real del progreso de la hidratación de la malta, en lugar de depender de datos de laboratorio poco frecuentes.
- Corrección oportuna de las desviaciones del proceso:Dado que los datos de densidad son inmediatos, las desviaciones del proceso, como la hidratación lenta o la acumulación anormal de solutos, se detectan rápidamente y pueden desencadenar acciones correctivas (por ejemplo, ajustar la temperatura del agua, la aireación o la duración del ciclo).
- Promoción de la uniformidad de la hidratación de la malta:Gracias a la visibilidad continua, los malteros pueden mantener unas condiciones de hidratación óptimas, reduciendo la variabilidad y asegurando una germinación más uniforme entre los distintos lotes.
- Estandarización mejorada de procesos:Los registros automatizados y consistentes permiten una rápida resolución de problemas, la optimización de procesos y el cumplimiento de los estándares de calidad, impulsando la estandarización a lo largo de todo el ciclo de maceración.
- Reducción de mano de obra y errores:La automatización elimina el muestreo manual, lo que reduce los costes laborales y minimiza los errores humanos.
Ejemplo:
Una cervecería que utilice un densímetro en línea Lonnmeter puede observar una meseta repentina en la densidad durante la fase de remojo, lo que indica una absorción de agua incompleta. Un ajuste inmediato, como aumentar el tiempo de remojo, evita que los granos queden poco hidratados, preservando así la uniformidad de la hidratación y la calidad final de la malta.
La monitorización en tiempo real de la densidad del licor de maceración mediante tecnologías como el Lonnmeter no solo optimiza el proceso de malteado para la producción de cerveza, sino que también permite a las cervecerías responder de forma proactiva a la variabilidad del proceso, garantizando una producción constante y una calidad superior de la cerveza.
Implementación: Prácticas efectivas para el monitoreo de la densidad en el remojo
Ubicación de las instalaciones en el proceso de remojo
La ubicación óptima de los sensores de densidad dentro de los tanques de maceración de malta es fundamental para obtener datos precisos y representativos, esenciales para controlar el proceso de malteado en la producción de cerveza. Los sensores deben colocarse en zonas con un movimiento de fluido pronunciado, pero lejos de las paredes del tanque y de posibles obstrucciones. Su ubicación en los puertos de trasiego o recirculación ayuda a evitar perturbaciones del flujo que alteren las mediciones. La ubicación también debe tener en cuenta el gradiente vertical: la densidad varía a lo largo de la profundidad del tanque debido a la hidratación no uniforme; por lo tanto, puede ser necesaria una instalación multinivel para un control preciso de la uniformidad de la hidratación de la malta.
Estrategias operativas para la estandarización
La estandarización del monitoreo de densidad se basa en protocolos rigurosos de calibración y mantenimiento para los dispositivos de medición utilizados durante el malteado en la producción de cerveza. La calibración generalmente consta de dos pasos: primero con agua destilada (como referencia, 1.000 SG), seguido de una calibración en el licor de maceración real, considerando las variaciones en el llenado del tanque y el proceso. Esta rutina compensa la deriva del sensor debida a cambios de temperatura, envejecimiento o ensuciamiento del equipo. Por ejemplo, los algoritmos de corrección de temperatura y los diagnósticos periódicos del sensor son fundamentales para mantener la precisión necesaria para el seguimiento en tiempo real de la absorción de agua.
El mantenimiento incluye limpiezas programadas para eliminar los residuos de malta y mosto que pueden afectar a los sensores de tubo vibratorio o de diapasón, así como inspecciones mecánicas para prevenir desalineaciones o daños físicos. El fabricante recomienda la calibración a intervalos de proceso definidos y después de cualquier intervención para garantizar una precisión continua. Las actualizaciones periódicas de los sensores en red, como los sensores de densidad con bus CAN, contribuyen a la fiabilidad del proceso.
Los umbrales y sistemas de alarma están programados en las plataformas SCADA para permitir la corrección oportuna de las desviaciones del proceso de malteado. Los límites de densidad predefinidos (límites superior e inferior para las propiedades del licor de remojo) activan alarmas e intervenciones en el proceso cuando se superan. Si bien los algoritmos de aprendizaje automático se han utilizado con éxito en ámbitos relacionados (por ejemplo, el nivel de lodos y el monitoreo de gases tóxicos), pueden adaptarse al remojo de malta para ajustar dinámicamente la sensibilidad de los umbrales y reducir los falsos positivos o negativos. Una configuración de alarma adecuada contribuye directamente a la estandarización de los procesos de producción de malteado al garantizar que los operadores respondan con prontitud para hidratar los lotes de malta dentro de las especificaciones.
Utilización de datos para la optimización de procesos
Los datos de densidad en tiempo real del licor de maceración permiten la optimización continua del proceso, lo que se traduce en mejoras en la calidad de la malta y la eficiencia de la producción de cerveza. Las plataformas de control avanzadas analizan las señales de los sensores de alta frecuencia; por ejemplo, los sistemas SCADA de ProcessControl agregan las mediciones de densidad para crear perfiles de maceración dinámicos, lo que permite realizar ajustes automáticos del ciclo durante la hidratación y germinación de la malta. El análisis de las tendencias en los cambios de densidad permite realizar ajustes predictivos del proceso, lo que ayuda a mantener una hidratación uniforme de la malta y garantiza las condiciones óptimas para la germinación posterior en el malteado.
Los sistemas de gemelos digitales —representaciones virtuales que integran tanto el proceso de malteado como los datos de los sensores— permiten a los procesadores simular y predecir los resultados de las modificaciones del proceso antes de su implementación. Los modelos de aprendizaje automático (como las redes neuronales convolucionales temporales) procesan los datos de densidad para pronosticar el rendimiento del extracto de malta, el desempeño de la filtración y la calidad general de la cerveza. De este modo, el monitoreo continuo de la densidad del licor de maceración permite a los cerveceros actuar ante las desviaciones a medida que se producen, optimizando el tiempo de maceración para equilibrar la hidratación de la malta sin riesgo de una maceración excesiva o insuficiente.
En términos prácticos, el análisis de densidad en tiempo real ha demostrado un impacto significativo en las propiedades de la malta, como el rendimiento del extracto y la claridad del mosto, y la optimización del proceso reduce el desperdicio de materia prima y el consumo de energía. La retroalimentación basada en datos respalda técnicas de maceración de la malta, como la adición gradual de agua y la recirculación, mientras que la información clara y práctica minimiza la variabilidad entre lotes de producción. El resultado final es una mejor optimización del proceso de producción de cerveza, aprovechando la automatización y el análisis para mejorar la consistencia y la eficiencia del producto.

Procesamiento posterior
*
Impacto de la hidratación uniforme en los procesos de malteado posteriores
Germinación de la malta: Influencia de la calidad de la malta macerada
La hidratación uniforme de la malta durante el proceso de remojo es esencial para la activación y el desarrollo de las enzimas clave de la maltería. Cuando los granos de cebada alcanzan un nivel de humedad constante, enzimas como la α-amilasa, la β-amilasa y la β-glucanasa se desarrollan de manera más uniforme, lo que impulsa una modificación eficiente del endospermo. Esto da como resultado una calidad de malta confiable, independientemente de las variaciones naturales en la latencia entre las variedades de cebada. Como demuestran los estudios, las líneas de cebada seleccionadas genéticamente para un alto índice de hidratación (HYI) muestran una mayor actividad enzimática y mantienen una fuerte resistencia a la germinación precosecha, optimizando tanto la eficiencia de la maltería como la viabilidad de la semilla.
Una germinación de calidad depende de una absorción de agua homogénea en todo el lote. Esta uniformidad favorece una activación consistente del embrión y una conversión enzimática uniforme, minimizando el grano no modificado y mejorando el rendimiento del extracto. Por ejemplo, los avances en el mejoramiento genético de genes de acuaporina como TIP3 aumentan el transporte de agua, facilitando una hidratación más rápida y uniforme. Esta genética, mapeada a través de múltiples QTL, ha permitido a los mejoradores equilibrar las características de latencia con una germinación y un desarrollo enzimático óptimos, vinculando directamente la calidad de la malta remojada con el rendimiento del malteado posterior.
La humedad durante el remojo también afecta el microambiente para la acción enzimática. Una hidratación suficiente y uniforme mejora la eficacia de los aditivos del proceso, como la fitasa exógena o los cócteles enzimáticos específicos. Las aplicaciones comerciales confirman que la integración de la fitasa durante el remojo acelera la actividad de las enzimas hidrolíticas, reduciendo el tiempo de malteado hasta en 24 horas sin pérdida de calidad de la malta.
Resultados de la elaboración de cerveza: consistencia y calidad.
La hidratación uniforme de la malta durante las etapas de malteado se traduce directamente en una producción predecible de azúcares fermentables durante la elaboración de la cerveza. La consistencia en los niveles de enzimas garantiza la descomposición eficiente de los almidones en azúcares fermentables, principalmente glucosa, maltosa y maltotriosa. Esta previsibilidad simplifica los protocolos de maceración, lo que resulta en una extracción de azúcar de alto rendimiento y una composición constante del mosto, independientemente de las variaciones entre lotes.
Cabe destacar que estudios que comparan cereales alternativos (por ejemplo, el mijo) corroboran que, con una hidratación uniforme, incluso los granos con menor actividad enzimática intrínseca pueden alcanzar rendimientos sustanciales de azúcares fermentables. Una gestión adecuada del agua y una suplementación moderada con enzimas exógenas pueden acercar estos rendimientos a los de la cebada, lo que refuerza la importancia del control de la hidratación para todos los tipos de malta.
La hidratación uniforme también favorece un rendimiento óptimo del extracto de malta, fundamental para la eficiencia y la rentabilidad de la elaboración de cerveza. Los ensayos de campo y los experimentos en cervecería indican que tanto el manejo del nitrógeno como del agua durante el cultivo y el malteado influyen en el rendimiento del extracto y la estabilidad de la cerveza. Las cervezas elaboradas con malta de alta calidad e hidratada uniformemente presentan una mayor estabilidad coloidal y de sabor en comparación con las elaboradas con adjuntos y una modificación menos uniforme de la malta. Las diferencias en el contenido de nitrógeno coagulable, vinculadas a las prácticas de hidratación y malteado, afectan directamente la turbidez y la vida útil de la cerveza.
En resumen, el monitoreo preciso y en tiempo real de la densidad del licor de maceración de malta y la corrección oportuna de las desviaciones del proceso no solo estandarizan la producción de malteado, sino que también garantizan una hidratación uniforme y confiable de la malta. Esto es fundamental para el proceso de malteado en la producción de cerveza, ya que aumenta la eficiencia, el rendimiento del extracto y la consistencia de la cerveza terminada, factores clave tanto para el control de calidad como para la rentabilidad económica.
Sostenibilidad y optimización de costes
Conservación de recursos mediante remojo controlado
La integración del monitoreo en tiempo real de la densidad del licor de remojo en el proceso de malteado en la producción de cerveza mejora la conservación de recursos y la eficiencia de costos. El proceso de remojo en el malteado es, por naturaleza, intensivo en agua y energía. Los métodos tradicionales, que dependen de controles manuales periódicos de los instrumentos de medición de hidratación de la malta, a menudo resultan en una hidratación inconsistente de la malta y en un exceso de agua o ciclos de agitación prolongados.
Con el control de la remoción —en particular mediante sistemas como el densímetro en línea Lonnmeter para el malteado— los productores se benefician de un seguimiento continuo y preciso de la absorción de agua durante la remoción de la malta. Este seguimiento en tiempo real permite detener el proceso en cuanto se alcanza la hidratación óptima. Por ejemplo, la adopción industrial de la tecnología Optisteep resultó en una reducción del 40 % en el uso de agua subterránea, mientras que la combinación de los sistemas Optisteep y MultiSteep en la planta de malteado de Rouen logró una reducción del 35 % en el consumo de agua, todo ello sin pérdida de calidad de la malta. Estos enfoques se basan en la monitorización basada en datos para resolver de inmediato las desviaciones del proceso, minimizando la sobredosificación y el desperdicio, a la vez que mantienen una hidratación uniforme de la malta y una excelente germinación.
El impacto operativo es doble:
- Reducción del consumo de aguaLos sistemas automatizados evitan el remojo innecesario, limitando el contacto con el agua a lo estrictamente necesario para una hidratación uniforme de la malta.
- Menor consumo de energíaLa corrección oportuna de las desviaciones en el proceso de malteado reduce el exceso de energía necesaria para calentar el agua, airearla y mezclarla.
Las técnicas modernas de remojo, como la impregnación húmeda al vacío, optimizan aún más la hidratación y ahorran energía. La mayor eficiencia en la absorción de agua, respaldada por el conocimiento de la función de las acuaporinas durante la germinación del grano, se traduce en importantes beneficios para la sostenibilidad y una malta de mejor calidad en la producción de cerveza. A medida que las cervecerías buscan minimizar los costos y el impacto ambiental, la implementación de estos protocolos de malteado controlados se está convirtiendo rápidamente en una práctica estándar en la industria.
Beneficios ambientales de la monitorización en tiempo real
El monitoreo en tiempo real de la densidad del licor de maceración promueve la producción sostenible de cerveza al minimizar el consumo de recursos. La supervisión continua de las propiedades del licor de maceración de malta permite a los cerveceros controlar con precisión las variables del proceso, lo que contribuye directamente a la optimización del tiempo de maceración y al ahorro de agua y energía.
Por ejemplo:
- Estandarización de los procesos de producción de malteadoLa monitorización automatizada garantiza resultados de proceso repetibles y optimizados, reduciendo tanto la variabilidad entre lotes como el consumo innecesario de recursos.
- Reducción de residuosEl control basado en datos ayuda a evitar la sobrehidratación y los granos insuficientemente procesados, lo que limita las pérdidas de producción y mejora la consistencia del producto.
Este cambio integral, impulsado por la medición en tiempo real de la densidad y la absorción, es fundamental para lograr los objetivos de RSC, el cumplimiento normativo y la rentabilidad sostenida en el proceso de producción de cerveza.




Preguntas frecuentes (FAQ)
P1: ¿Qué es el licor de maceración de malta y por qué es importante en el proceso de maceración?
El agua de remojo de la malta es el líquido en el que se sumergen los granos de cebada durante la etapa inicial del proceso de malteado. Este líquido hidrata los granos, activa enzimas cruciales (como la α-amilasa y la β-glucanasa) y prepara el terreno para una germinación uniforme de la malta. Sus propiedades y composición —como el contenido de oxígeno y los aditivos— influyen directamente en la velocidad y la calidad de la absorción de agua, el desarrollo enzimático y, en última instancia, la transformación de la cebada en malta. Una hidratación uniforme en el agua de remojo resulta en una mejor actividad enzimática y una malta más consistente para la producción de cerveza, lo que afecta el rendimiento, el sabor y la estabilidad del producto final.
P2: ¿Cómo mejora el densímetro en línea Lonnmeter el proceso de maceración de la malta?
El densímetro en línea Lonnmeter mide continuamente la densidad del agua de maceración en tiempo real. Al monitorizar los cambios de densidad, los cerveceros pueden controlar la absorción de agua por la cebada, detectando variaciones que indican si la hidratación es lenta o demasiado rápida. Esto proporciona datos útiles que permiten realizar ajustes inmediatos en el proceso, como la aireación, la reposición de agua o la dosificación de aditivos, para lograr una hidratación óptima de la malta. La compensación automática de temperatura y la conectividad de datos del sistema garantizan que los análisis se mantengan precisos y actualizados, impulsando la estandarización y la repetibilidad necesarias para una producción de malteado de alta calidad.
P3: ¿Por qué es crucial controlar la densidad del licor de maceración en la elaboración de cerveza?
El control de la densidad del agua de maceración permite a los malteros seguir de cerca la trayectoria de hidratación de la cebada durante el proceso de malteado en la producción de cerveza. Las fluctuaciones en la densidad suelen indicar cambios en la absorción de agua o la liberación de solutos de la cebada. La detección temprana permite a los operarios intervenir rápidamente para corregir las desviaciones, evitando problemas como una germinación desigual o una modificación incompleta. Una hidratación uniforme de la malta favorece la activación enzimática, la disponibilidad de azúcares y la eficiencia de conversión durante la elaboración de la cerveza, lo que garantiza una calidad predecible y minimiza la variación entre lotes.
P4: ¿Qué impacto tiene la uniformidad de la hidratación de la malta durante el proceso de maceración?
La hidratación uniforme es fundamental para una germinación sincronizada en todos los granos de cebada. Cuando la hidratación es uniforme, cada grano desarrolla y modifica enzimas al mismo ritmo, lo que favorece la estabilidad de las características de la malta y un rendimiento de fermentación fiable. Esto se traduce en un mayor rendimiento de extracto, una composición del mosto consistente, perfiles de fermentación predecibles y, en definitiva, un sabor y una estabilidad uniformes en la cerveza. Si la hidratación no es uniforme, la malta resultante puede variar en contenido y modificación enzimática, lo que reduce la calidad de la cerveza y complica el control del proceso.
P5: ¿Dónde deben instalarse los sensores de monitorización de densidad en el proceso de malteado?
Para obtener la máxima precisión, los sensores de densidad, como el densímetro en línea Lonnmeter, deben instalarse en zonas del tanque de maceración con una circulación de licor óptima. Generalmente, se ubican a media profundidad o dentro de las tuberías de recirculación, lejos de zonas muertas y áreas propensas a la estratificación. La instalación puede realizarse mediante brida, abrazadera o inserción directa, según el diseño del tanque. Una correcta ubicación garantiza que la muestra medida refleje con precisión el licor de maceración en su conjunto, lo que permite obtener datos de densidad representativos en tiempo real. Se requiere calibración y limpieza periódicas para mantener la precisión y evitar la acumulación de residuos, lo que contribuye a la optimización continua del proceso de malteado.
Fecha de publicación: 11 de noviembre de 2025