

La viscosidad es fundamental en el proceso de producción de antibióticos en polvo. Durante la mezcla, las soluciones de alta viscosidad dificultan la optimización de la velocidad de agitación, lo que puede provocar una dispersión deficiente y una distribución desigual del soluto. En la cristalización, el aumento de la viscosidad puede ralentizar la nucleación y el crecimiento, dando lugar a cristales de mayor tamaño y afectando la uniformidad final del polvo. En el secado, especialmente en la liofilización, las soluciones de alta viscosidad afectan las tasas de transferencia de masa y calor, influyendo en la cinética de secado y el contenido de humedad residual.La retroalimentación directa y continua es vital para el control de la viscosidad farmacéutica, ya que minimiza los lotes que no cumplen con las especificaciones y maximiza la calidad del producto y la seguridad del paciente.
La medición precisa de la viscosidad garantiza que las aplicaciones farmacéuticas PAT posteriores sigan siendo sólidas, lo que respalda el control de calidad durante la reconstitución de polvo liofilizado y otros pasos críticos de la producción.
Descripción general de la producción y liofilización de antibióticos en polvo.
Los antibióticos en polvo, especialmente los liofilizados, son esenciales para la producción de medicamentos inyectables, suspensiones reconstituidas y formulaciones con una vida útil prolongada. Entre las ventajas de los antibióticos en polvo liofilizados se incluyen una mayor estabilidad química y protección contra la hidrólisis, lo que permite su almacenamiento a largo plazo y reduce las limitaciones de transporte en la cadena de suministro farmacéutico. Los usuarios finales, como hospitales y clínicas, dependen de estos polvos para la preparación eficiente y segura de antibióticos inyectables —conocida como inyección de polvo liofilizado y reconstitución de polvo liofilizado— justo antes de su administración a los pacientes.
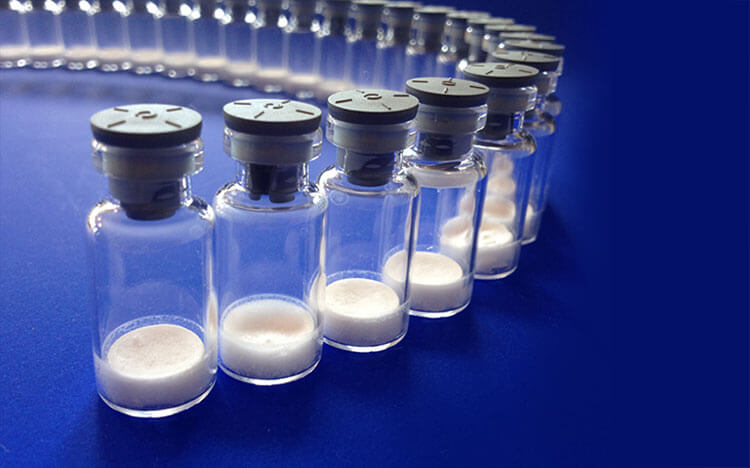
Línea de producción de polvo inyectable liofilizado
*
Pasos clave en el proceso de fabricación de antibióticos en polvo
Preparación de la solución
La etapa inicial consiste en disolver los principios activos farmacéuticos (API) y los excipientes en soluciones altamente controladas. Esta fase exige un control preciso de la temperatura, la concentración y el pH. La velocidad de agitación en la mezcla farmacéutica es una variable crítica; una velocidad inadecuada puede provocar una disolución deficiente, una dispersión desigual o una cristalización indeseada. La optimización de la velocidad de agitación garantiza la homogeneidad y previene la agregación, lo que influye en la calidad del producto final.
Esterilización
Tras la preparación de la solución, la esterilización elimina los contaminantes microbianos. Este paso suele emplear filtración, calor o métodos químicos. Es fundamental mantener la viscosidad de la solución dentro de los rangos óptimos; una viscosidad excesiva puede dificultar la filtración o provocar una esterilización incompleta. El control de la viscosidad farmacéutica, a menudo respaldado por sistemas de viscosímetros en línea, reduce los riesgos al garantizar la fiabilidad del proceso y el cumplimiento normativo.
Liofilización (secado por congelación) para la formación de polvo
La liofilización es fundamental para producir polvos antibióticos estables y reconstituibles. El proceso consta de tres fases:
- Congelación:La solución se enfría, formando cristales de hielo. El control de la viscosidad de la solución afecta la morfología y distribución de los cristales de hielo, lo que a su vez influye en la velocidad de secado y la estructura del producto final.
- Secado primario (sublimación):El hielo se elimina mediante una transición directa de estado sólido a gaseoso a presión reducida. Las tasas de transferencia de masa dependen de la viscosidad y la temperatura del producto.
- Secado secundario:Elimina el agua ligada restante. Un control preciso, como por ejemplo mediante observadores de estado basados en la temperatura o el control de la viscosidad en tiempo real, garantiza una estabilidad del producto y un rendimiento de reconstitución uniformes.
Las variaciones en el proceso de cristalización del fármaco durante estas etapas afectan directamente las propiedades físicas del polvo, incluyendo el tiempo de reconstitución, la fluidez para el llenado y la facilidad de mezcla durante la preparación clínica. Los métodos de control de la cristalización del fármaco, mediante herramientas de tecnología analítica de procesos (PAT), ayudan a ajustar el tamaño, la morfología y la estabilidad de las partículas.
Desafíos en el control de procesos y el papel de la medición de la viscosidad.
Los desafíos del control de procesos surgen a lo largo de las etapas de fabricación del polvo antibiótico. El monitoreo en tiempo real mediante tecnología analítica de procesos en la industria farmacéutica tiene como objetivo reducir la variabilidad, garantizar la consistencia del producto y cumplir con los estrictos estándares regulatorios. Los equipos de medición de viscosidad en línea, comoviscosímetros en proceso, proporciona datos procesables. Estas soluciones:
- Permite el ajuste inmediato de la velocidad de agitación para su optimización en las mezcladoras.
- Evitar la agregación durante la preparación y el secado de la solución.
- Permite un control preciso sobre la cristalización del fármaco y la formación del polvo.
- Mejorar la reproducibilidad en la fabricación de antibióticos en polvo liofilizado.
Polvos antibióticos liofilizados: Etapas del proceso
A. Etapa de congelación
La etapa de congelación sienta las bases para la obtención de antibióticos liofilizados en polvo de alta calidad. Su objetivo principal es solidificar la solución en condiciones controladas, dando forma a la morfología de los cristales de hielo y a la estructura del liofilizado. Los parámetros típicos del proceso incluyen la velocidad de enfriamiento, la temperatura de la bandeja/refrigeración, la presión de la cámara y el momento de la nucleación del hielo.
Los métodos de nucleación de hielo controlada, como la congelación superficial inducida por vacío, mejoran la reproducibilidad y dan lugar a una formación uniforme de cristales de hielo. Estas técnicas facilitan una mejor apariencia y reconstitución del producto, especialmente en comparación con los métodos tradicionales o de recocido. Por ejemplo, el control de la nucleación de hielo produce cristales más grandes y uniformes, lo que reduce la resistencia de la capa seca y permite una sublimación eficiente en la fase de secado posterior.
La composición del producto, especialmente los excipientes como la sacarosa y el manitol, influye drásticamente en el resultado de la congelación. La sacarosa favorece una estructura amorfa, manteniendo la integridad de las proteínas, mientras que el manitol tiende a cristalizar, lo que, según su interacción con los tampones, puede alterar la estabilidad y las propiedades de reconstitución del pastel. Las velocidades de enfriamiento más bajas permiten que el hielo se forme a temperaturas más altas, lo que da como resultado cristales más grandes y uniformes, una característica deseable para un secado eficiente. Por el contrario, el enfriamiento rápido favorece la formación de cristales más pequeños, aumentando la resistencia y el tiempo de secado.
La selección de excipientes y la optimización de los parámetros de congelación son esenciales para lograr consistencia entre lotes, reducir la variabilidad y optimizar el procesamiento posterior en la fabricación de antibióticos en polvo. Los modelos mecanicistas recientes simulan el comportamiento de la congelación, prediciendo perfiles de temperatura y patrones de formación de cristales, lo que agiliza la fabricación continua y la integración de tecnología analítica de procesos en tiempo real para aplicaciones farmacéuticas de PAT (Tecnología Analítica de Procesos).
B. Fase de secado primario
La fase de secado primaria elimina el agua no ligada del polvo antibiótico congelado mediante sublimación al vacío. El proceso se basa en el control de la temperatura, la presión de la cámara y el avance del frente de sublimación a través del liofilizado. La eliminación eficiente del disolvente preserva la integridad estructural y la potencia del polvo antibiótico liofilizado.
Los parámetros clave incluyen la temperatura de la bandeja, la temperatura del producto y la presión del sistema. Mantener el equilibrio adecuado evita el colapso del liofilizado o una resistencia excesiva, factores perjudiciales para la inyección y reconstitución del polvo liofilizado. Los modelos mecanicistas ayudan a simular la temperatura del producto y la progresión de la sublimación, mientras que el análisis de incertidumbre permite un control robusto y se adapta a las variaciones entre lotes.
Los fenómenos de cristalización también influyen en la eficiencia del secado primario. Por ejemplo, excipientes como el manitol actúan como agentes de carga, favoreciendo la cristalinidad y mejorando la estructura del torta, mientras que excipientes amorfos como la sacarosa mantienen la estabilidad de las proteínas. Los ajustes en los ciclos de congelación y recocido afectan las velocidades de secado: la nucleación controlada del hielo acelera el secado hasta un 30 % y produce una torta de mejor aspecto que el recocido prolongado, que aumenta la resistencia y puede causar contracción o agrietamiento indeseados.
Las ventajas de la tecnología analítica de procesos se hacen evidentes en la monitorización en tiempo real: las mediciones de temperatura, combinadas con el conocimiento mecanicista, permiten a los operadores determinar el punto final de la sublimación, mientras que los coeficientes de resistencia a la transferencia ofrecen una capa predictiva adicional. Estas herramientas facilitan el control de la viscosidad farmacéutica y la medición de la viscosidad en línea, aspectos cruciales para garantizar una calidad constante del polvo antibiótico y el cumplimiento de la tecnología analítica de procesos en la industria farmacéutica.
C. Fase de secado secundario
El secado secundario tiene como objetivo eliminar el agua ligada, reduciendo el contenido de humedad residual a niveles que garanticen la estabilidad a largo plazo de los polvos antibióticos liofilizados. Esta fase se basa en la desorción, empleando temperaturas elevadas en la bandeja bajo vacío continuo después de la fase primaria.
El control final de la humedad es fundamental: el exceso de agua ligada compromete la estabilidad del producto, reduciendo su vida útil y la eficacia de la inyección de polvo liofilizado reconstituido. Entre las técnicas empleadas se incluyen los métodos de observación de estado, que combinan mediciones de temperatura y modelado de procesos para la estimación de la humedad en tiempo real. Estos métodos evitan las mediciones directas de concentración, lo que agiliza la monitorización y permite un ajuste rápido y preciso del proceso.
Los modelos avanzados que incorporan la teoría del caos polinomial cuantifican la incertidumbre en la eliminación de humedad, guiando la optimización estocástica de la temperatura, la presión y la duración del secado. Los algoritmos diferenciales-algebraicos de índice mixto proporcionan soluciones de control óptimo en tiempo real, lo que permite un ajuste rápido y una gestión fiable de la transición de fase. Estas tecnologías garantizan que se cumplan las aplicaciones farmacéuticas PAT deseadas y que los procesos de fabricación de antibióticos en polvo produzcan polvos con un contenido de humedad constante y seguro.
El secado secundario eficiente favorece la estabilidad y potencia del polvo antibiótico liofilizado, lo que lo hace ideal para su almacenamiento, transporte y reconstitución para uso terapéutico. Las recientes mejoras en el control de procesos y en los equipos de medición de viscosidad en línea optimizan tanto la fiabilidad operativa como la calidad del producto, cumpliendo con las normativas farmacéuticas y regulatorias vigentes para los procesos de producción de polvo antibiótico.

Tecnología analítica de procesos para la medición de la viscosidad
La monitorización en tiempo real de propiedades físicas, como la viscosidad, es cada vez más esencial en las aplicaciones de PAT farmacéuticas. La medición de la viscosidad en línea garantiza un rendimiento óptimo de mezcla, dispersión, cristalización y reconstitución de polvos antibióticos liofilizados. La integración de equipos de medición de viscosidad en línea, como viscosímetros, chips microfluídicos y sistemas de visión artificial con aprendizaje automático, permite una supervisión continua y una rápida corrección del proceso.
Estos viscosímetros en línea facilitan la monitorización de la viscosidad en tiempo real y el control por retroalimentación, trabajando junto con la optimización de la velocidad de agitación y el análisis del tamaño de partícula para regular la dinámica de mezcla y cristalización de productos farmacéuticos. La sincronización de estas mediciones con controladores de control predictivo (MPC) o PID garantiza una gestión precisa de la consistencia de la mezcla, la dosificación del principio activo y la homogeneidad del producto durante todo el proceso de fabricación del antibiótico en polvo.
Medición de la viscosidad en línea: principios y equipos.
Fundamentos de la viscosidad en el procesamiento de soluciones antibióticas
Estos fenómenos relacionados con la viscosidad influyen en atributos clave del producto. La mezcla uniforme y el control optimizado de la velocidad de agitación garantizan soluciones iniciales consistentes, lo que reduce la variabilidad entre lotes. En la cristalización de fármacos, el control de la viscosidad ayuda a lograr el tamaño y la forma de cristal deseados, mejorando la filtrabilidad, la velocidad de disolución y la calidad del polvo. Durante el secado, una gestión precisa de la viscosidad mejora la estabilidad fisicoquímica del polvo antibiótico liofilizado, minimizando la agregación, la formación de neblina y otros defectos que afectan el rendimiento de la reconstitución y la vida útil.
Tecnología de viscosímetro en línea
viscosímetros en líneason instrumentos que proporcionan continuo,medición de viscosidad en tiempo realSe integran directamente en las líneas de producción. Su principio de funcionamiento consiste en extraer datos reológicos mediante flujo, vibración o diferencias de presión sin interrumpir el proceso. Esto es fundamental para monitorizar los cambios dinámicos de viscosidad durante todas las etapas de fabricación del polvo antibiótico.
Entre las opciones de equipos para aplicaciones farmacéuticas se incluyen:
- Viscosímetros capilares cinemáticos:Los sistemas automatizados miden el flujo de líquidos a través de tubos estrechos, ofreciendo alta precisión y reproducibilidad.
- Dispositivos de reología microfluídica:Estos instrumentos miden la viscosidad utilizando pequeños volúmenes de muestra, lo que resulta ideal para geles o soluciones concentradas de fármacos.
- Viscosímetros vibracionales en línea:Estos dispositivos monitorizan la viscosidad mediante sondas oscilantes o sensores de diapasón, ofreciendo información en tiempo real.
- Sistemas habilitados para el aprendizaje automático:Estos innovadores dispositivos estiman la viscosidad a partir de señales visuales, como grabaciones de vídeo, y ofrecen una detección rápida durante el desarrollo de la formulación.
Las especificaciones clave incluyen el rango de medición, la precisión, el volumen de muestra, la compatibilidad química, el control de temperatura y el diseño aséptico. Para la inyección de polvo liofilizado y la producción de antibióticos en polvo, los dispositivos deben resistir medios corrosivos, permitir una limpieza frecuente y ofrecer una sólida integración de datos para los sistemas de tecnología analítica de procesos (PAT).
Ventajas de la integración en línea del viscosímetro
La integración de viscosímetros en línea dentro de la tecnología analítica de procesos aporta ventajas decisivas:
- Datos continuos para el control de procesos:La monitorización de la viscosidad en tiempo real permite realizar ajustes inmediatos en los parámetros de mezcla, velocidad de agitación, cristalización y secado, lo que garantiza un control constante de la viscosidad farmacéutica.
- Detección temprana de desviaciones:El sistema identifica instantáneamente las desviaciones en las propiedades de la solución o la suspensión, lo que facilita una intervención rápida antes de que se produzcan pérdidas de material, energía o calidad.
- Eficiencia operativa:La retroalimentación en línea reduce el tiempo de inactividad, la variabilidad de los lotes y el incumplimiento normativo, con un ahorro directo de costes y una mejora del rendimiento de la fabricación.
- Garantía de seguridad y cumplimiento normativo:La monitorización continua respalda los requisitos de la industria farmacéutica en materia de garantía de calidad sólida y mitigación de riesgos, algo especialmente crucial en entornos de fabricación continua.
Tendencias de viscosidad durante el ciclo de liofilización
El comportamiento de la viscosidad cambia durante cada etapa del ciclo de liofilización:
- Preparación de la solución:La viscosidad depende de la concentración del disolvente, los excipientes y la temperatura. Valores elevados pueden provocar problemas de mezcla y agregación inicial.
- Precongelación y recocido:Las modificaciones estructurales afectan la reología de la solución, y los pasos de mantenimiento adicionales pueden estabilizar la viscosidad.
- Cristalización:Los métodos de control del proceso de cristalización de fármacos se basan en datos en línea. La viscosidad influye en la nucleación, el crecimiento de los cristales y la microestructura general.
- Secado primario y secundario:A medida que disminuye el contenido de agua, los picos de viscosidad pueden indicar puntos finales críticos del proceso, esenciales para el control de la velocidad de agitación en las mezcladoras y para garantizar propiedades óptimas del polvo.
Los equipos de medición de viscosidad en línea permiten un control activo de estas etapas. Por ejemplo, el monitoreo de la viscosidad ayuda a reducir el empañamiento de los viales, mejora la cinética de reconstitución del polvo liofilizado y minimiza la agregación en productos finales como los antibióticos liposomales. Las tendencias en tiempo real permiten una respuesta rápida a cambios inesperados en el secado o la cristalización, lo que mejora la uniformidad y la resistencia final del producto.
Mediante la integración de tecnologías de viscosímetro en línea, los fabricantes logran un control más estricto sobre todas las etapas de fabricación del polvo antibiótico, desde la formulación hasta los beneficios del polvo antibiótico liofilizado final, lo que respalda las aplicaciones farmacéuticas PAT de próxima generación.

Fabricación continua en liofilización
*
Control de la velocidad de agitación y sus efectos
La importancia de la velocidad de agitación en las mezcladoras
Controlar la velocidad de agitación en los mezcladores farmacéuticos influye directamente en la homogeneidad de la solución y la consistencia del polvo. Una mezcla uniforme garantiza que el principio activo farmacéutico (API) se distribuya de manera homogénea en el polvo antibiótico liofilizado, lo cual es fundamental para la precisión de la dosificación y la eficacia terapéutica. Estudios realizados con mezcladores en V, molinos vibratorios y dispositivos de mezcla de 3 ejes demuestran que velocidades de agitación más altas generalmente mejoran la uniformidad del contenido, la compresibilidad y la resistencia de los comprimidos, mientras que velocidades subóptimas pueden provocar un flujo deficiente de la mezcla o una dispersión variable del API. Por ejemplo, aumentar la velocidad de mezcla en el cemento óseo cargado con vancomicina produjo un incremento del 24 % en la elución acumulada del antibiótico durante 15 días, lo que demostró significación estadística (P < 0,001) y optimizó los perfiles de liberación del fármaco.
La velocidad de agitación también influye en la cristalización y disolución durante la fabricación de antibióticos en polvo. Una agitación óptima acelera el crecimiento de los cristales y minimiza las limitaciones de difusión, pero velocidades excesivas pueden fragmentarlos o provocar una disolución indeseada, lo que afecta la fiabilidad del proceso de cristalización del fármaco. En la formación de cristales de estruvita y perclorato de amonio, velocidades superiores a 200 rpm disminuyen el tamaño de los cristales debido a la rotura y disolución; por debajo de esta velocidad, se favorece el crecimiento de las partículas y el rendimiento. Es necesario ajustar la agitación para equilibrar la nucleación, el crecimiento y la consistencia del polvo, evitando la aglomeración y asegurando que los polvos cumplan con las especificaciones de calidad.
Integración con medición de viscosidad y PAT
El control de la velocidad de agitación está estrechamente relacionado con los resultados de viscosidad y los bucles de retroalimentación de la tecnología analítica de procesos (PAT). Los cambios en la agitación afectan la viscosidad de la suspensión, lo que a su vez influye en la homogeneidad de la mezcla y la estabilidad del principio activo. Los sistemas de mezcla automatizados integran equipos de medición de viscosidad en línea (por ejemplo, viscosímetros rotacionales, vibracionales o capilares) con controladores de agitación. La monitorización de la viscosidad en tiempo real permite realizar ajustes en el sistema de bucle cerrado para mantener una mezcla óptima, independientemente de la variabilidad entre lotes.
Las aplicaciones PAT farmacéuticas utilizan viscosímetros en línea para generar datos de viscosidad estables y repetibles, lo que permite el control estadístico de procesos por lotes (BSPC) y diagnósticos avanzados como el análisis de mínimos cuadrados parciales (PLS). Los datos de velocidad del mezclador, viscosidad y temperatura se introducen en los sistemas PAT para detectar fallos, activar intervenciones y optimizar los parámetros del proceso para obtener los perfiles de producto deseados. Por ejemplo, los controladores proporcional-integral-derivativo (PID) ajustan automáticamente la agitación y los caudales de gas en función de la viscosidad y el oxígeno disuelto durante el proceso, estabilizando la densidad celular y el rendimiento del producto en las etapas de fermentación y síntesis. Esta integración se traduce en una mayor robustez y cumplimiento del proceso, reduciendo las pérdidas por lotes y los riesgos regulatorios.
Impacto en la reconstitución de polvo liofilizado
La reconstitución de polvo liofilizado para inyección, especialmente con proteínas terapéuticas de alta concentración, plantea desafíos en cuanto a la velocidad de disolución, la homogeneidad y la formación de espuma. La velocidad de agitación es fundamental para lograr una reconstitución rápida y completa. Los estudios demuestran que aumentar la agitación —por ejemplo, mediante el uso de diluyentes precalentados y la mezcla a alta velocidad en jeringas de doble cámara— reduce los tiempos de reconstitución de anticuerpos monoclonales y albúmina sérica. La viscosidad de la solución, ligada a la concentración y composición de la proteína, es el principal determinante de la eficiencia de la reconstitución.
Un control preciso tanto de la agitación como de la viscosidad reduce los riesgos: una agitación excesiva puede provocar la formación de espuma, mientras que una velocidad insuficiente puede causar una disolución incompleta y una concentración desigual. El control de la viscosidad en tiempo real mediante viscosímetros en línea garantiza que el proceso se mantenga dentro de los parámetros óptimos para una rápida preparación de la inyección. Se ha demostrado que la agitación optimizada y la viscosidad controlada garantizan una reconstitución rápida y completa del polvo liofilizado para inyección, con mejoras en parámetros de rendimiento como el tiempo de finalización y la homogeneidad en diversos diseños de envases y tipos de fármacos biológicos.
El uso combinado del control de la velocidad de agitación, la medición de la viscosidad en línea y la retroalimentación PAT de circuito cerrado es fundamental para la fiabilidad y la eficiencia de la fabricación de antibióticos en polvo, desde la mezcla inicial hasta la reconstitución final para su uso por parte del paciente.

Control de la velocidad de agitación en mezcladoras
*
Cristalización de fármacos y calidad del polvo
Mecanismos de cristalización durante la liofilización
La cristalización durante la liofilización está determinada por la dinámica de nucleación y crecimiento, la cual se ve afectada por múltiples parámetros de formulación y proceso. Entre los factores críticos que influyen en la nucleación de cristales se incluyen la selección del excipiente, la concentración del soluto, la composición del disolvente, la velocidad de enfriamiento y la velocidad de agitación.
Funciones de los excipientes en la cristalización:
- Se pueden añadir compuestos como la glicina, la alanina, la serina, la metionina, la urea y la niacinamida a las soluciones acuosas de antibióticos para promover la nucleación y controlar la transición a un estado más cristalino.
- Los excipientes estabilizan los principios activos farmacéuticos (API), favorecen la consistencia entre lotes y optimizan la reconstitución y la vida útil en la producción de antibióticos en polvo liofilizado.
- Los cosolventes orgánicos, como el etanol, el isopropanol y el alcohol terc-butílico, aumentan la sobresaturación durante la congelación, acelerando la nucleación y el crecimiento de los cristales. Mayores concentraciones iniciales de soluto potencian este efecto, como se ha demostrado con antibióticos como la cefalotina sódica.
Técnicas de control de procesos:
- El recocido controlado a temperaturas bajo cero (por ejemplo, -20 °C) favorece la cristalización y la selección de polimorfos (por ejemplo, hemihidrato de manitol o forma δ). El secado al vacío posterior a temperaturas elevadas conduce a la transformación en fases cristalinas estables, como el cristal α del manitol.
- La espectroscopia Raman in situ y las simulaciones en crioetapa permiten la monitorización directa de estas transiciones de fase y de los eventos de crecimiento cristalino.
Influencia de la viscosidad y la velocidad de agitación:
- La viscosidad de la solución es un parámetro clave; una mayor viscosidad puede ralentizar la nucleación, retrasar el crecimiento de los cristales e influir en el tamaño final de los mismos.
- La velocidad de agitación controla la micromezcla, lo que puede disminuir el tiempo de inducción de la nucleación, favorecer un tamaño de cristal uniforme y acelerar la velocidad de crecimiento. Sin embargo, si la agitación es excesiva, los cristales pueden fragmentarse o desarrollar relaciones de aspecto menores.
- La optimización de la velocidad de agitación es fundamental. Por ejemplo, en los experimentos con ácido p-acetamidobenzoico y tiosulfato de sodio, el aumento de la agitación dio lugar a núcleos más grandes y mitigó la agregación no deseada sin causar una fragmentación excesiva.
Monitorización integrada en tiempo real:
- La tecnología analítica de procesos (PAT, por sus siglas en inglés) se utiliza cada vez más para controlar estas variables. Las herramientas PAT, como los equipos de medición de viscosidad en línea, la obtención de imágenes inteligentes mediante láser de moteado y los observadores de estado basados en la temperatura, proporcionan datos útiles sobre los eventos de nucleación, cristalización y colapso del polvo.
- La retroalimentación en tiempo real permite a los operadores ajustar la velocidad de agitación y los parámetros de viscosidad, reduciendo la variabilidad entre lotes y garantizando una calidad de polvo reproducible.
Implicaciones de calidad para la inyección de antibióticos en polvo y en polvo liofilizado
El comportamiento de cristalización durante la liofilización determina directamente varios atributos críticos de las formulaciones de antibióticos en polvo:
Tamaño de partícula y disolución:
- Un mayor control sobre la nucleación y el crecimiento de los cristales produce polvos con distribuciones de tamaño de partícula predecibles. Las partículas más pequeñas, resultantes de la cristalización controlada o de técnicas como la criomolienda, generalmente presentan mayores tasas de disolución debido a su mayor superficie específica.
- La disolución rápida es esencial para reconstituir el polvo liofilizado antes de la inyección, lo que garantiza una rápida disponibilidad del fármaco y una dosificación uniforme para el paciente.
- Las formas amorfas pueden disolverse más rápidamente, pero son menos estables; las formas cristalinas logran una estabilidad de almacenamiento superior, aunque a veces a expensas de la velocidad de disolución.
Estabilidad y polimorfismo:
- Es fundamental mantener el polimorfo cristalino deseado. Los pasos del proceso de liofilización, como la velocidad de congelación, el recocido y la elección de los excipientes, determinan qué polimorfo predomina.
- Los polimorfos estables mejoran la vida útil y el almacenamiento del producto, como en el caso del tegoprazán, donde los controles ambientales impiden la formación de polimorfos inestables.
- Las transiciones polimórficas están estrechamente relacionadas con la movilidad molecular y la cristalinidad de los excipientes. Una mayor cristalinidad en excipientes como el manitol y la trehalosa favorece una mejor retención de la estructura proteica y una menor movilidad molecular, lo que beneficia la estabilidad general del polvo.
Impacto en la fabricación y la normativa:
- El proceso de producción de antibióticos en polvo depende de una forma cristalina y un tamaño de partícula uniformes para el procesamiento posterior y el cumplimiento de la normativa.
- La variabilidad en la cristalización puede provocar fallos en los lotes, desviaciones en la calidad o perfiles de liberación del fármaco más lentos.
- Las aplicaciones avanzadas de PAT, como la monitorización de la viscosidad en tiempo real y la viscometría en línea, se utilizan para garantizar el control de la viscosidad farmacéutica en cada etapa, lo que favorece una mezcla, nucleación y recuperación de polvo óptimas, mejorando así los beneficios del polvo antibiótico liofilizado.
Ejemplos y evidencias:
- La espectroscopia Raman valida los eventos de recristalización en estado sólido en dispersiones sólidas de etodolaco y griseofulvina, correlacionando el control del proceso con una mejor disolución y estabilidad.
- La cristalización controlada mediante la optimización de los excipientes y la velocidad de agitación influye notablemente en la calidad de los productos inyectables, tanto en polvo como en polvo liofilizado, lo que coincide con hallazgos recientes: "La dinámica de cristalización de los fármacos puede alterar drásticamente el rendimiento de los polvos antibióticos liofilizados".
En definitiva, un control riguroso de los mecanismos de cristalización —mediante una formulación optimizada, el control de la velocidad de agitación en los mezcladores y el aprovechamiento de las aplicaciones farmacéuticas de PAT— es fundamental para el rendimiento, la estabilidad y la eficacia de los polvos antibióticos liofilizados y sus formas inyectables.
Estrategias de optimización y control en la producción de antibióticos liofilizados en polvo.
Modelado mecanicista para el diseño de procesos
Los modelos mecanicistas constituyen la base para comprender y optimizar las etapas de liofilización cruciales en la producción de antibióticos en polvo. Durante la congelación, estos modelos describen la transición del producto de líquido a sólido, registrando la posición del frente de hielo y los cambios de temperatura en toda la masa. En el secado primario, los modelos mecanicistas cuantifican la transferencia de masa y calor durante la sublimación del hielo, lo que ayuda a definir los perfiles de temperatura de la bandeja y presión de la cámara para maximizar la eficiencia y la uniformidad del secado. Para el secado secundario, los modelos predicen la desorción del agua ligada, lo que permite un ajuste preciso para lograr la humedad residual deseada, fundamental para la estabilidad y la calidad a largo plazo del antibiótico en polvo liofilizado.
La teoría del caos polinomial mejora el modelado mecanicista al permitir la cuantificación de la incertidumbre. Este enfoque modela cómo las variaciones en los parámetros del proceso, como la velocidad de agitación, la temperatura ambiente y las fluctuaciones del equipo, influyen en los resultados. Por ejemplo, los marcos probabilísticos han optimizado la velocidad de agitación en los mezcladores, equilibrando la homogeneidad de la mezcla con la prevención de una cizalladura excesiva que podría dañar las moléculas sensibles de los antibióticos. De este modo, el modelado mecanicista respalda el diseño de procesos robustos y escalables tanto para la liofilización por lotes como continua, guiando los métodos de control de la cristalización de fármacos y la selección de crioprotectores para preservar la estabilidad del producto.
Algoritmos de monitorización en tiempo real
Los observadores de estado basados en la temperatura permiten la estimación en tiempo real de parámetros críticos de humedad sin necesidad de muestreo manual. Los sensores integrados registran continuamente las temperaturas del producto y del estante, alimentando con datos algoritmos que infieren el contenido de agua residual ligada durante el secado secundario. Estos observadores proporcionan un seguimiento preciso de la humedad, facilitan el control de la viscosidad farmacéutica y optimizan los pasos de fabricación del polvo antibiótico. Por ejemplo, la tecnología LyoPAT™ y otros sistemas de tecnología analítica de procesos (PAT) integran sensores de temperatura para la estimación directa de la humedad. Los algoritmos, como las técnicas de fusión de filtros de Kalman, sintetizan los datos de los sensores para mantener un control preciso sobre la reconstitución del polvo liofilizado y los puntos finales de secado, lo que permite una regulación más estricta del proceso y reduce la intervención del operador.
Al eliminar la necesidad de mediciones manuales de concentración, los sensores integrados y los viscosímetros en línea mejoran la repetibilidad y la fiabilidad del proceso. La monitorización de la viscosidad en tiempo real es fundamental para ajustar la velocidad de agitación en los mezcladores y mantener la uniformidad durante las transiciones de fase.
Enfoques de control óptimo basados en simulación
El control óptimo para la producción de antibióticos liofilizados en polvo combina ecuaciones diferenciales-algebraicas mixtas y modelado estocástico. Estos métodos simulan tanto eventos discretos (por ejemplo, transiciones entre congelación, secado y reconstitución) como dinámicas continuas. Las soluciones rápidas y precisas permiten un ajuste fino del proceso en tiempo real, gracias a solucionadores de alta eficiencia en hardware informático estándar.
En la práctica, el control basado en simulación aplica datos en tiempo real para ajustar parámetros como la temperatura de la bandeja, la presión de la cámara y la velocidad de agitación. Los algoritmos utilizan modelos sustitutos basados en datos y simulación diferenciable, lo que permite refinar las políticas de control para minimizar el tiempo de secado, maximizar la uniformidad del polvo y reducir la variabilidad. Al considerar las incertidumbres del proceso mediante la Teoría del Caos Polinomial, estas estrategias de simulación garantizan un control robusto de la cristalización del fármaco y una calidad de producto constante.
Los sistemas de control predictivo basados en modelos utilizan modelos sustitutos, como los operadores de Koopman, para optimizar resultados específicos. Algunos ejemplos son minimizar la variación de la humedad durante el proceso u optimizar la velocidad de agitación para lograr una mezcla uniforme sin un consumo excesivo de energía.
Mecanismos de retroalimentación impulsados por PAT
La tecnología analítica de procesos permite una retroalimentación continua para una producción de antibióticos en polvo altamente confiable. Los sensores distribuidos por todo el sistema proporcionan datos en tiempo real sobre la viscosidad, la temperatura y la humedad, lo que permite realizar ajustes automatizados en los parámetros de agitación y secado.
Los sensores de temperatura inalámbricos y las herramientas TDLAS (Espectroscopia de Absorción Láser de Diodo Sintonizable) permiten la detección inmediata del sobreenfriamiento o la nucleación irregular del hielo, lo que facilita una nucleación y un secado controlados. Los algoritmos inteligentes del liofilizador adaptan el comportamiento del sistema a las condiciones del proceso en tiempo real, reduciendo la variabilidad entre lotes y mejorando la repetibilidad en todas las etapas de fabricación del polvo antibiótico.
Los equipos de medición de viscosidad en línea y las plataformas de viscosímetros en línea optimizan la velocidad de agitación, asegurando la uniformidad del polvo y controlando los efectos de la mezcla farmacéutica. Los sistemas basados en PAT promueven una respuesta dinámica, minimizando el riesgo durante las transiciones críticas y mejorando los beneficios del polvo antibiótico liofilizado mediante una calidad y fiabilidad garantizadas.
Algunos ejemplos incluyen el control automático de la velocidad de agitación en las mezcladoras, que reacciona en tiempo real a los cambios de viscosidad medidos, preservando la uniformidad y evitando el secado excesivo. Las soluciones PAT integradas garantizan el cumplimiento normativo y la consistencia del producto al proporcionar información práctica y directa en cada etapa del proceso.



Preguntas frecuentes (FAQ)
1. ¿Qué es el polvo antibiótico liofilizado y por qué se prefiere para fines de inyección?
El polvo antibiótico liofilizado es un producto farmacéutico liofilizado. Durante la liofilización, se elimina el agua al vacío, lo que produce un polvo seco estable durante periodos prolongados. Este proceso aumenta la vida útil de los antibióticos y facilita su almacenamiento eficiente, fundamental para la salud pública y en situaciones de emergencia. La inyección de polvo liofilizado es la preferida porque minimiza la degradación hidrolítica y el crecimiento microbiano, manteniendo así la potencia, la esterilidad y la seguridad del fármaco. Además, su estabilidad física y el menor volumen de transporte facilitan el almacenamiento y la logística, incluso en entornos sin infraestructura de cadena de frío. Al momento de su uso, la reconstitución del polvo liofilizado con un diluyente adecuado permite una rápida preparación del fármaco para inyección, manteniendo su eficacia y calidad durante todo su ciclo de vida.
2. ¿Cómo beneficia el control de la velocidad de agitación al proceso de producción de antibióticos en polvo?
El control de la velocidad de agitación en los mezcladores es esencial en la fabricación de antibióticos en polvo. Los ajustes adecuados garantizan una mezcla uniforme, una formación óptima de partículas y previenen la aglomeración durante la cristalización. Por ejemplo, agitar a velocidades cercanas a 500 rpm en la cristalización con antisolvente mejora la estabilidad física y la velocidad de filtración al controlar la distribución del tamaño de los cristales. Ajustar la velocidad de agitación modifica la morfología de los cristales, lo que influye directamente en la solubilidad del polvo y en su capacidad de reconstitución. Sin embargo, no todos los compuestos responden de la misma manera; las características específicas de cada fase pueden requerir una optimización personalizada de la velocidad de agitación y las variables del proceso relacionadas.
3. ¿Qué es la medición de viscosidad en línea y por qué es importante en la industria farmacéutica?
La medición de viscosidad en línea utiliza equipos especializados, como viscosímetros en línea o sensores de monitorización de viscosidad en tiempo real, para realizar un seguimiento continuo de la viscosidad de las soluciones farmacéuticas durante la producción. A diferencia de los métodos manuales tradicionales, los equipos de medición de viscosidad en línea proporcionan información inmediata para el control de la viscosidad farmacéutica. Esta tecnología facilita un mejor control del proceso de cristalización del fármaco, una mejor mezcla y resultados de secado uniformes. Además, beneficia a la fabricación farmacéutica al permitir ajustes rápidos, reducir defectos y mejorar la uniformidad de la calidad del producto entre lotes.
4. ¿Cómo mejora la tecnología analítica de procesos (PAT) la producción de polvo liofilizado?
La tecnología analítica de procesos (PAT) en la industria farmacéutica incorpora herramientas como sondas de temperatura, sensores de humedad y sistemas de medición de viscosidad en línea para monitorear parámetros críticos del proceso en tiempo real. La integración de PAT optimiza la calidad del polvo antibiótico liofilizado al permitir un control preciso del proceso, reducir la variabilidad y aumentar su robustez. Con PAT, los fabricantes pueden ajustar dinámicamente las condiciones del proceso y verificar continuamente el cumplimiento de las regulaciones, lo que reduce el riesgo de rechazo de lotes y mejora la uniformidad del polvo liofilizado. La optimización impulsada por PAT beneficia particularmente a operaciones complejas como la liofilización, donde cambios sutiles en la nucleación o la velocidad de secado pueden afectar el resultado del producto.
5. ¿Pueden los viscosímetros en línea ayudar a detectar problemas en el proceso de producción de antibióticos en polvo?
Los viscosímetros en línea son fundamentales para identificar perturbaciones en el proceso, e incluso desviaciones sutiles en la calidad, durante la producción de antibióticos liofilizados en polvo. Detectan instantáneamente cambios anormales en la viscosidad durante procesos como la mezcla, la cristalización o el secado, lo que constituye un indicador temprano de posibles defectos. Los operadores pueden intervenir en función de esta información en tiempo real, reduciendo la probabilidad de producir material que no cumpla con las especificaciones. Las plataformas avanzadas de viscosímetros en línea, que incluyen herramientas basadas en aprendizaje automático, permiten analizar la viscosidad en soluciones no newtonianas y facilitan un control de calidad automatizado y de alto rendimiento. Además, la integración con sistemas de visión artificial permite evaluar defectos estructurales, identificando fallas superficiales y topológicas que comprometen la reconstitución y la estabilidad del producto.
Fecha de publicación: 4 de noviembre de 2025


