

El hidróxido de sodio (NaOH) desempeña un papel central en el proceso de lavado de gases de combustión utilizado en la fabricación de acero en hornos de oxígeno básico. En estos sistemas, el NaOH actúa como absorbente, neutralizando eficazmente gases ácidos como el dióxido de azufre (SO₂), los óxidos de nitrógeno (NOx) y el dióxido de carbono (CO₂). Mantener una concentración óptima de NaOH en ellíquido de fregarEs esencial para los métodos eficaces de tratamiento de gases de combustión y constituye una piedra angular de las tecnologías de limpieza de gases de combustión empleadas en las plantas siderúrgicas.
La medición y el control precisos de la concentración de NaOH impactan directamente tanto en la eficiencia del proceso como en el control de emisiones. Cuando la dosis de sosa cáustica es demasiado baja, las tasas de eliminación de gases ácidos disminuyen, lo que pone en riesgo el cumplimiento normativo y aumenta las concentraciones de emisiones. El exceso de NaOH no solo desperdicia productos químicos, sino que también genera subproductos innecesarios, incrementando tanto los costos como la responsabilidad de gestión ambiental. Los estudios de rendimiento han demostrado que, por ejemplo, una solución de NaOH al 5 % en torres de pulverización de dos etapas logra hasta un 92 % de eliminación de SO₂, mientras que las mejoras del proceso, como la adición de hipoclorito de sodio, optimizan aún más las tasas de captura de contaminantes.
Proceso básico de fabricación de acero en horno de oxígeno: pasos y contexto.
Descripción general del proceso de horno de oxígeno básico (BOF)
El proceso básico de fabricación de acero en horno de oxígeno implica la rápida conversión de arrabio fundido y chatarra de acero en acero de alta calidad. El proceso comienza cargando el recipiente del horno de oxígeno básico con arrabio fundido —producido en un alto horno mediante la fundición de mineral de hierro con coque y piedra caliza— y hasta un 30 % de chatarra de acero en peso. La chatarra contribuye al control de la temperatura y al reciclaje dentro del sistema.

Fabricación de acero con oxígeno básico
*
Una lanza refrigerada por agua inyecta oxígeno de alta pureza en el metal caliente. Este oxígeno reacciona directamente con el carbono y otras impurezas, oxidándolas. Las principales reacciones incluyen C + O₂ formando CO y CO₂, Si + O₂ formando SiO₂, Mn + O₂ produciendo MnO y P + O₂ produciendo P₂O₅. Se añaden fundentes de cal o dolomita para capturar estos óxidos, creando escoria básica. La escoria flota sobre el acero fundido, facilitando la separación y eliminación de contaminantes.
La fase de soplado calienta rápidamente la carga; la chatarra se funde y se mezcla completamente, asegurando una composición uniforme. Normalmente, este proceso dura entre 30 y 45 minutos, produciendo hasta 350 toneladas de acero por lote en instalaciones modernas.
Tras el soplado, en las unidades de refinación secundaria se suelen realizar ajustes en la composición química del acero para cumplir con las especificaciones exactas. A continuación, el acero se vierte en máquinas de colada continua para producir planchas, palanquillas o lingotes. El posterior laminado en caliente y en frío da forma a estos productos para su aplicación en sectores como el automotriz y la construcción. Un subproducto importante es la escoria, utilizada en la producción de cemento e infraestructura.
Implicaciones ambientales y emisiones
La producción de acero mediante el proceso BOF consume mucha energía y genera cantidades significativas de gases de combustión y partículas. Las principales emisiones provienen de la oxidación del carbono (CO₂), la agitación mecánica y la evaporación del material durante el soplado de oxígeno.
CO₂El CO₂ es el principal gas de efecto invernadero producido, impulsado por las reacciones de descarburación. La cantidad de CO₂ emitida depende del contenido de carbono del metal fundido, la proporción de chatarra añadida y la temperatura de operación. El uso de más chatarra reciclada puede reducir las emisiones de CO₂, pero podría requerir ajustes para mantener la calidad del acero y el equilibrio térmico del proceso.
Emisiones de partículasIncluyen óxidos metálicos finos, residuos de fundente y polvo procedente de las operaciones de carga o vaciado. Estas partículas están sujetas a estrictos controles normativos que exigen un monitoreo continuo y tecnologías de control.
Dióxido de azufre (SO₂)Su origen principal reside en el azufre presente en el arrabio fundido. Las soluciones de control deben abordar la limitada eficiencia de eliminación en las etapas primarias del proceso y la posible formación de lluvia ácida si se libera sin tratamiento.
Las operaciones modernas de BOF adoptan soluciones integradas de control de emisiones:
- Los sistemas de depuración de gases de combustión (por ejemplo, oxidación húmeda con caliza, secado por pulverización semiseca con cal) tienen como objetivo la eliminación de SO₂ y permiten su conversión en subproductos útiles como el yeso.
- Las tecnologías avanzadas de depuración de gases de combustión, los filtros de tela y la inyección de adsorbentes secos reducen las emisiones de partículas.
- Cada vez se consideran más opciones para la captura y el secuestro de CO₂, y se evalúa la rentabilidad de tecnologías como la eliminación de aminas y la separación por membranas.
Los métodos eficaces de tratamiento de gases de combustión dependen del monitoreo en tiempo real y de los ajustes del proceso. El despliegue de herramientas de monitoreo de la concentración de álcalis en línea, incluyendomedidores de concentración de sosa cáusticaLos medidores de concentración en línea, como Lonnmeter, garantizan una depuración eficiente de los gases de combustión y el cumplimiento de las normas de emisiones. Gracias a estas tecnologías, las plantas BOF pueden lograr una reducción de más del 69 % en las emisiones de SO₂ y partículas, lo que contribuye al cumplimiento normativo y a la protección del medio ambiente.
Lavado de gases de combustión en el proceso de horno de oxígeno básico
Propósito y fundamentos del lavado de gases de combustión
El lavado de gases de combustión se refiere a los sistemas y técnicas diseñados para eliminar el dióxido de azufre (SO₂) y otros componentes ácidos de los gases de escape producidos durante las etapas del proceso de fabricación de acero en horno de oxígeno básico (BOF). El objetivo principal es reducir la contaminación atmosférica y cumplir con los límites reglamentarios para las emisiones de azufre y otros contaminantes. En la producción de acero, estos procesos de lavado ayudan a minimizar el impacto ambiental de los contaminantes presentes en el aire que se liberan durante la oxidación del hierro fundido y diversos fundentes.
El principio químico en el que se basa el lavado de gases de combustión es la conversión del SO₂ gaseoso en compuestos inocuos o manejables mediante la reacción del gas con adsorbentes alcalinos en fases acuosas o sólidas. La reacción principal en el lavado húmedo a base de NaOH es:
- El SO₂ (gas) se disuelve en agua para formar ácido sulfuroso (H₂SO₃).
- El ácido sulfuroso reacciona luego con el hidróxido de sodio (NaOH), produciendo sulfito de sodio (Na₂SO₃) y agua.
- SO₂ (g) + H₂O → H₂SO₃ (aq)
- H₂SO₃ (acuoso) + 2 NaOH (acuoso) → Na₂SO₃ (acuoso) + 2 H₂O
Esta neutralización rápida y altamente exotérmica confiere a los sistemas de NaOH su alta eficiencia de eliminación. En el lavado con caliza o a base de cal, predominan las siguientes reacciones:
- El CaCO₃ o Ca(OH)₂ reacciona con el SO₂, formando sulfito de calcio y, tras una oxidación forzada, sulfato de calcio (yeso).
- CaCO₃ + SO₂ → CaSO₃
- CaSO₃ + ½O₂ + 2H₂O → CaSO₄·2H₂O
La eficacia de estas reacciones de depuración depende de la concentración del adsorbente, el contacto gas-líquido, la temperatura y las características específicas del flujo de gases de combustión del convertidor BOF.

Tipos de estrategias de depuración de gases de combustión en la fabricación de acero
Los sistemas de lavado húmedo con sosa cáustica (NaOH) y lodo de caliza son los métodos de referencia para el tratamiento de gases de combustión en convertidores BOF. El NaOH se prefiere por su alta alcalinidad y rápida cinética de reacción, logrando una eliminación casi total de SO₂ en condiciones controladas. Sin embargo, es costoso en comparación con la cal o la piedra caliza. Estos sistemas tradicionales a base de calcio siguen siendo el estándar, alcanzando eficiencias típicas del 90-98% cuando se optimizan los parámetros del proceso.
En el lavado húmedo con caliza o cal, el sistema generalmente implica que el gas fluya hacia arriba a través de torres de relleno o de pulverización, mientras se hace circular una suspensión para asegurar un contacto adecuado entre el gas y el líquido. El sulfito o sulfato resultante se elimina del proceso, siendo el yeso el principal subproducto en los sistemas de cal/caliza.
El lavado por pulverización en seco utiliza gotas atomizadas de lodo o inyección de adsorbente seco (DSI) para tratar gases directamente en condiciones semisecas. La trona, la cal hidratada y la piedra caliza son adsorbentes de uso común. La trona logra la mayor tasa de eliminación de SO₂ entre estos (hasta un 94%), pero la cal y la piedra caliza ofrecen alternativas fiables y económicas para la mayoría de las plantas siderúrgicas. Los sistemas de lavado por pulverización en seco se caracterizan por un menor consumo de agua, una adaptación más sencilla y flexibilidad para la eliminación de múltiples contaminantes, incluyendo partículas y mercurio.
Desde el punto de vista mecanístico, el lavado con NaOH funciona mediante química en fase líquida, evitando la generación de subproductos sólidos y facilitando un tratamiento de efluentes más sencillo. En cambio, los sistemas de cal/piedra caliza se basan en la absorción de lodos, lo que produce yeso que requiere un tratamiento o eliminación posterior. El lavado por secado por pulverización combina la absorción en fase gaseosa y líquida, y los productos de reacción secos se recogen como sólidos finos.
En comparación, el NaOH ofrece:
- Reactividad superior y control de procesos.
- Sin residuos sólidos, simplificando la gestión ambiental.
- Los costes de los reactivos son más elevados, lo que lo hace menos atractivo para aplicaciones a gran escala, pero resulta ideal cuando se necesita la máxima eliminación de SO₂ o cuando la eliminación de los subproductos sólidos es problemática.
Métodos de caliza/piedra caliza:
- Menores costos de reactivos.
- Operación consolidada, fácil integración con la valorización del yeso.
- Se requieren sistemas robustos para el manejo de lodos y subproductos.
Sistemas de sorbentes secos y por pulverización:
- Flexibilidad operativa.
- La trona ofrece una eficiencia potencialmente mayor, aunque el coste y el suministro pueden limitar su adopción práctica.
Integración del lavado con NaOH en las operaciones de BOF
Las unidades de lavado con NaOH se integran aguas abajo de los puntos de recolección de gases de escape primarios del convertidor BOF, a menudo después de etapas preliminares de eliminación de polvo, como precipitadores electrostáticos o filtros de mangas. Los gases de combustión se enfrían antes de entrar en la torre de lavado, donde entran en contacto con la solución de NaOH circulante. El efluente se monitorea continuamente para determinar la concentración de álcalis, utilizando herramientas como el medidor de concentración en línea, el medidor de concentración de sosa cáustica y sistemas diseñados para el monitoreo en línea de la concentración de álcalis (por ejemplo, Lonnmeter), lo que garantiza un uso óptimo de reactivos y una alta eficiencia en la captura de SO₂.
La ubicación del sistema de lavado con NaOH es fundamental; la torre de lavado debe estar situada para gestionar el máximo flujo de gas y mantener un tiempo de contacto suficiente. El efluente del lavador se suele enviar a un sistema de neutralización o recuperación, lo que minimiza los riesgos ambientales y facilita la posible reutilización del agua.
La integración del lavado con NaOH en el proceso del horno de oxígeno básico mejora la eficiencia general del proceso al:
- Reduciendo significativamente las emisiones de SO₂.
- Eliminar los residuos sólidos procedentes de la depuración de gases de combustión, simplificar el cumplimiento de las tecnologías de depuración de gases de combustión y las nuevas normativas.
- Permite realizar ajustes del proceso en tiempo real mediante la medición en línea de la concentración de NaOH, lo que garantiza que el proceso mantenga los puntos de ajuste para la eliminación de SO₂.
Esta integración respalda un proceso integral de desulfuración de gases de combustión. Resuelve los problemas de emisiones inherentes a la producción de acero en hornos de oxígeno básico, al proporcionar métodos de tratamiento de gases de combustión fiables y adaptables, idóneos para los requisitos operativos y normativos actuales. La adopción de un sistema avanzado de monitorización en línea de la concentración de álcalis optimiza aún más el uso de NaOH, evita la dosificación excesiva de productos químicos y garantiza que el sistema de control de emisiones opere dentro de los límites establecidos.
Medición de la concentración de NaOH: Importancia y métodos
Papel fundamental de la monitorización de la concentración de NaOH
PrecisoMedición de la concentración de NaOHEs fundamental en el proceso de horno de oxígeno básico (BOF), especialmente para el lavado de gases de combustión. Un control eficaz de la dosificación de NaOH afecta directamente la eficiencia de eliminación de SO₂. Si la solución de sosa cáustica es demasiado débil, la captura de SO₂ disminuye, lo que conlleva mayores emisiones por la chimenea y el riesgo de incumplimiento de la normativa ambiental. Por otro lado, una dosificación excesiva de NaOH incrementa los costos de los reactivos y genera residuos operativos, lo que aumenta la carga del tratamiento de efluentes y la gestión de materiales.
Una concentración incorrecta de NaOH compromete todo el proceso de depuración de gases de combustión. Una concentración insuficiente provoca fugas, en las que el SO₂ atraviesa el depurador sin tratamiento. Una concentración excesiva supone un desperdicio de recursos y genera subproductos evitables de sulfato de sodio y carbonato, lo que complica el tratamiento posterior de los residuos. Ambos escenarios pueden comprometer el cumplimiento de los límites de calidad del aire y aumentar los costes operativos de la planta siderúrgica.
Tecnología de medidores de concentración en línea
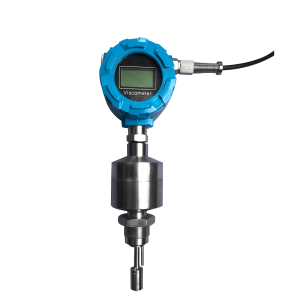
Los medidores de concentración en línea, como el medidor de concentración de sosa cáustica Lonnmeter, transforman los métodos de tratamiento de gases de combustión al proporcionar un monitoreo continuo en tiempo real. Estos instrumentos funcionan midiendo el pH, la conductividad o ambos; cada método ofrece ventajas distintas.
Los sensores en línea se instalan directamente en las líneas o tanques de recirculación de licor. Los puntos clave de integración incluyen:
- Electrodos de pH (de vidrio o de estado sólido) para el seguimiento directo de la alcalinidad.
- Sondas de conductividad (electrodos de acero inoxidable o aleación resistente a la corrosión) para una medición más amplia del contenido iónico.
- Cableado de salida de señal o conexiones de red para la integración en el sistema de control distribuido de la planta, lo que permite la dosificación automatizada.
Las ventajas de la medición en línea de la concentración de NaOH incluyen:
- Adquisición de datos continua e ininterrumpida.
- Detección inmediata del agotamiento o la sobredosificación de NaOH.
- Reducción de la frecuencia y la mano de obra para el muestreo manual.
- Control de procesos mejorado, ya que los datos en tiempo real permiten un ajuste dinámico en la dosificación de la sosa cáustica en función de las necesidades reales.
La práctica industrial demuestra que la combinación de ambos tipos de sensores en un Lonnmeter o plataformas multisensor similares aumenta la robustez del monitoreo en línea de la concentración de álcalis. Este enfoque integrado es fundamental para las tecnologías modernas de limpieza de gases de combustión, especialmente en operaciones a gran escala y de alta variabilidad, como el proceso de fabricación de acero en horno de oxígeno básico.
Buenas prácticas para el control y mantenimiento de la concentración de NaOH
La calibración y el mantenimiento adecuados son esenciales para obtener mediciones precisas en línea. Los sensores requieren calibración periódica: los medidores de pH deben calibrarse en dos o más puntos de referencia utilizando soluciones tampón certificadas que abarquen el rango de pH esperado. Los medidores de conductividad deben calibrarse con soluciones estándar de fuerza iónica conocida.
Un programa de mantenimiento práctico incluye:
- Inspecciones visuales y limpieza rutinarias para prevenir la acumulación de incrustaciones o precipitaciones de carbonato o sulfato de sodio.
- Verificación de la respuesta electrónica y recalibración tras cualquier perturbación química o física.
- Sustitución programada de los elementos sensores a intervalos recomendados por el fabricante, teniendo en cuenta el desgaste típico derivado del entorno altamente corrosivo.
Solución de problemas comunes:
- La deriva del sensor suele ser consecuencia de la contaminación acumulativa o de la degradación relacionada con la edad; la recalibración generalmente puede restablecer la precisión.
- La acumulación de residuos procedentes de subproductos del proceso, como el sulfato de sodio, requiere limpieza química o eliminación mecánica.
- La interferencia de otras sales disueltas, que puede elevar falsamente la conductividad, se controla mediante verificaciones cruzadas periódicas en laboratorio y la selección de algoritmos de compensación adecuados dentro del medidor.
Garantizar una calidad constante de los reactivos implica controlar la pureza del NaOH entrante y las condiciones de almacenamiento para evitar la absorción de CO₂ (que forma carbonato de sodio y reduce la eficacia de la sosa cáustica). Las revisiones periódicas del suministro y la documentación correspondiente aseguran que el proceso siempre utilice reactivos que cumplan con las especificaciones, lo que contribuye al buen funcionamiento del proceso y al cumplimiento normativo.
Estos métodos son la base para una medición fiable de la concentración de NaOH y un funcionamiento sostenido en los exigentes procesos de desulfuración de gases de combustión, fundamentales para las etapas básicas del proceso de fabricación de acero en horno de oxígeno.

Horno de oxígeno básico
*
Optimización del lavado de gases de combustión con NaOH en la fabricación de acero.
Estrategias de control de procesos
Los procesos industriales de depuración de gases de combustión en la producción de acero en hornos de oxígeno básico dependen de una dosificación precisa de NaOH para la eliminación eficiente de dióxido de azufre (SO₂) y óxidos de nitrógeno (NOₓ). Los sistemas de dosificación automatizados integran datos en tiempo real de medidores de concentración en línea, como el Lonnmeter, lo que permite la monitorización continua de la concentración de álcali. Estos sistemas ajustan instantáneamente las tasas de inyección de NaOH, manteniendo las concentraciones objetivo para optimizar la neutralización de gases y minimizar el desperdicio de productos químicos.
Beneficios ambientales
El lavado húmedo con NaOH, bajo un control estricto, logra una eliminación de SOx de hasta el 92 % con una solución de NaOH al 5 %, como se ha demostrado en estudios comparativos a escala industrial. Esta tecnología se combina frecuentemente con NaOCl, lo que aumenta las tasas de eliminación de múltiples contaminantes, alcanzando algunos sistemas una eficiencia del 99,6 % para SOx y una reducción significativa de NOx. Este rendimiento se alinea con los compromisos climáticos del sector siderúrgico en el marco del Acuerdo de París, facilitando la verificación por terceros y la certificación de cumplimiento para los productores de acero. El monitoreo en tiempo real y la dosificación automatizada también permiten la detección y corrección rápidas de tratamientos de gas que no cumplen con las especificaciones, evitando infracciones regulatorias y multas costosas.
Costos y eficiencia operativa
La medición precisa de la concentración de NaOH mediante dispositivos de monitorización en línea de la concentración de álcalis, como los medidores de concentración de sosa cáustica Lonnmeter, genera importantes ahorros de costes y eficiencia operativa en el proceso del horno de oxígeno básico. Los sistemas de dosificación automatizados optimizan el uso de reactivos, reduciendo directamente los costes químicos al evitar la sobredosificación o la infradosificación. Diversos estudios de caso del sector demuestran consistentemente ahorros en productos químicos superiores al 45 % cuando la dosificación se ajusta mediante mediciones en tiempo real.
Estas estrategias operativas también minimizan el desgaste de los equipos y reducen el tiempo de inactividad. El mantenimiento predictivo, posible gracias a la monitorización continua, proporciona una alerta temprana sobre desviaciones y anomalías en el proceso, lo que permite programar las actividades de mantenimiento antes de que se produzca una falla en el equipo. Técnicas como las pruebas termográficas y el análisis de vibraciones prolongan la vida útil de los equipos. Las plantas reportan ahorros en costos de mantenimiento de entre el 8 % y el 12 % en comparación con los enfoques preventivos, y hasta un 40 % en comparación con las soluciones reactivas. Como resultado, los pasos básicos del proceso de fabricación de acero en horno de oxígeno se vuelven más sostenibles, con un menor riesgo de paradas no planificadas, mayor seguridad y un cumplimiento normativo fiable. El empleo de estos métodos de control de procesos y tratamiento de gases de combustión permite a las acerías equilibrar eficazmente los objetivos ambientales y económicos.
Desafíos comunes y soluciones en la medición de la concentración de NaOH
La medición precisa de la concentración de NaOH en el proceso de horno de oxígeno básico es crucial para la depuración eficaz de los gases de combustión, el control del proceso y el cumplimiento de las normas de calidad del acero. Tres desafíos constantes son la interferencia de otros productos químicos, la obstrucción de los sensores y la necesidad de reducir las tareas de muestreo manual.
Cómo controlar la interferencia de otros productos químicos en los gases de combustión.
El proceso de depuración de gases de combustión suele emplear NaOH para neutralizar los contaminantes ácidos. Sin embargo, la presencia de otros iones, como sulfatos, cloruros y carbonatos, puede alterar las propiedades físicas del líquido de depuración y dificultar la determinación de su concentración.
- Interferencia física:Estos contaminantes iónicos pueden alterar la densidad o la viscosidad de la solución, lo que afecta directamente las mediciones de los medidores de concentración en línea basados en la densidad, como Lonnmeter. Por ejemplo, niveles elevados de SO₂ disuelto pueden reaccionar para producir sulfito de sodio, distorsionando la lectura de la concentración de NaOH a menos que los medidores estén calibrados o compensados para soluciones multicomponentes.
- Solución:Los modernos dispositivos Lonnmeter incorporan algoritmos avanzados de discriminación de densidad y compensación de temperatura, lo que minimiza el error debido a la coexistencia de sustancias interferentes. La calibración periódica con patrones conocidos de perfiles de impurezas similares mejora aún más la precisión de la medición en las etapas del proceso BOF que involucran corrientes de gases de combustión químicamente complejas. La integración de múltiples sensores químicos también ayuda a aislar las lecturas de NaOH para un control preciso de los reactivos.
Cómo solucionar la obstrucción de los sensores y mantener la precisión de las mediciones
La obstrucción se produce cuando partículas, precipitados o subproductos de reacción se acumulan en las superficies de los sensores. En las duras condiciones de la limpieza de gases de combustión de los convertidores BOF, los sensores están expuestos a partículas, incrustaciones de sales y residuos viscosos, factores que contribuyen a lecturas erróneas y problemas de mantenimiento.
- Fuentes típicas de incrustaciones:Los precipitados, como el carbonato de calcio y los óxidos de hierro, pueden recubrir el elemento vibratorio del sensor, amortiguando su respuesta de resonancia y provocando lecturas bajas o inestables. La acumulación de lodo cáustico pegajoso dificulta aún más la estabilidad de la señal.
- Solución:Los medidores de concentración Lonnmeter cuentan con superficies lisas y resistentes a la corrosión, e incorporan protocolos de limpieza como el enjuague in situ y la agitación ultrasónica para evitar la acumulación de residuos. Mediante la lógica del sistema de control, se pueden programar ciclos de limpieza automatizados, lo que prolonga considerablemente la vida útil del sensor y garantiza una precisión constante. El sistema de diagnóstico integrado alerta a los operadores sobre desviaciones en la calibración o ensuciamiento, lo que permite un mantenimiento preventivo sin necesidad de comprobaciones manuales frecuentes.
Reducción del trabajo manual de muestreo y análisis
La medición tradicional de la concentración de NaOH suele basarse en el muestreo manual y la titulación en laboratorio. Este método consume mucho tiempo, es propenso a errores e introduce retrasos en la presentación de informes que impiden realizar los ajustes necesarios en tiempo real durante las etapas críticas del proceso de fabricación de acero.
- Desventajas del muestreo manual:Las campañas de muestreo interrumpen el flujo de trabajo, conllevan el riesgo de exposición a productos químicos peligrosos y proporcionan datos con un retraso significativo, lo que socava el control estricto de los métodos de tratamiento de gases de combustión.
- Solución:La integración del sistema de monitorización en línea de la concentración de álcalis Lonnmeter directamente en PLC o sistemas de control distribuido (DCS) permite obtener información en tiempo real para la dosificación automática de reactivos y la detección del punto final. Estos medidores de concentración de sosa cáustica transmiten continuamente registros de datos a la sala de control, eliminando el trabajo rutinario y permitiendo a los operadores centrarse en la supervisión estratégica. La documentación del proceso confirma que estos sistemas de medición de concentración en línea reducen el tiempo de muestreo en más de un 80 %, al tiempo que respaldan las tecnologías de limpieza de gases de combustión para mantener el cumplimiento normativo y la uniformidad del producto.
Las acerías reales que utilizan modernos convertidores BOF dependen ahora de soluciones de medición avanzadas, incluidos los dispositivos Lonnmeter, para afrontar estos retos, lo que permite una desulfuración eficaz de los gases de combustión y optimiza el uso de álcalis.
Consejos de integración para un control de procesos y una gestión de datos impecables.
La medición en línea de la concentración de NaOH es fundamental para una integración sólida con los sistemas de control de procesos. Conecte los medidores de concentración a sistemas DCS, PLC o SCADA para un monitoreo y control centralizados. Asegúrese de que las señales de los sensores estén correctamente calibradas y validadas antes de su uso en la automatización de procesos o la gestión de alarmas. Configure alarmas de alta/baja concentración para que el operador tome medidas ante desviaciones en la dosificación de sosa cáustica para tecnologías de limpieza de gases de combustión.
Para garantizar la fiabilidad de los datos:
- Aplique rutinas de calibración periódicas utilizando soluciones de referencia certificadas.
- Implementar el registro automatizado de datos para el análisis de tendencias y la revisión regulatoria.
- Utilice redundancia donde el proceso sea crítico; implemente sensores de respaldo o canales de señal duales.
- Los datos de red del medidor de concentración en línea se envían directamente a los sistemas de registro histórico de procesos para permitir una revisión exhaustiva durante la resolución de problemas o las auditorías de procesos.
Para lograr la máxima eficiencia, adapte los enfoques de integración a la escala de la planta: utilice sistemas DCS para operaciones BOF continuas de alto volumen o PLC/SCADA para sistemas modulares o piloto que requieran una reconfiguración rápida. Durante la planificación de la integración, involucre a los equipos de ingeniería en las pruebas y la validación de la interfaz para evitar errores de comunicación y pérdida de datos.
Conclusión
La medición precisa de la concentración de NaOH es fundamental para el rendimiento y la fiabilidad del proceso de depuración de gases de combustión en la producción de acero en hornos de oxígeno básico. El monitoreo preciso y en tiempo real del NaOH garantiza la eliminación eficiente de SO₂ y NOx, lo que contribuye directamente a la eficiencia operativa y al cumplimiento de las normativas más estrictas. Mantener la concentración correcta de NaOH permite una eficiencia de depuración óptima, minimizando la formación de subproductos y el consumo innecesario de reactivos, a la vez que evita problemas operativos como la incrustación y la corrosión en el sistema.
La implementación de sistemas avanzados de monitoreo en línea de la concentración de álcalis —como aquellos que utilizan detección multiparamétrica de conductividad, salinidad y álcalis— se ha convertido en el estándar de la industria. Al adoptar tecnologías robustas como medidores de concentración en línea y medidores específicos de concentración de sosa cáustica, los operadores obtienen información continua sobre las condiciones del proceso. Estos sistemas facilitan el control dinámico del proceso y permiten realizar ajustes correctivos en respuesta a cambios en la carga o la composición del gas, lo que permite a las instalaciones adaptar con precisión los pasos básicos de su proceso de fabricación de acero en horno de oxígeno.
La optimización del proceso se ve reforzada por la integración de herramientas de medición precisas con estrategias de control de retroalimentación, lo que permite ajustes proactivos en la dosificación de NaOH. Esto no solo mantiene la máxima eficiencia de eliminación en el proceso de depuración de gases de combustión, sino que también reduce los costos ambientales y financieros asociados con la sobredosificación o la infradosificación. El monitoreo confiable de NaOH garantiza que el proceso del horno de oxígeno básico cumpla consistentemente con los objetivos de emisiones ultrabajas vigentes en las regulaciones de la industria y se ajuste a los mejores métodos y tecnologías de tratamiento de gases de combustión disponibles.
En un entorno regulatorio que exige un control estricto de las emisiones, una infraestructura de medición robusta no es solo un requisito técnico, sino un imperativo empresarial. La adopción de medidores de concentración, como los que ofrece Lonnmeter, permite a las plantas siderúrgicas alcanzar con confianza los objetivos de contaminación establecidos por los organismos reguladores, lo que respalda tanto las iniciativas de mejora continua de procesos como los requisitos de documentación de cumplimiento. Esto sitúa la medición precisa de la concentración de NaOH en el centro de una ingeniería de procesos eficaz y de operaciones sostenibles en la fabricación de acero.




Preguntas frecuentes
¿Qué es el lavado de gases de combustión y por qué es necesario en el proceso básico del horno de oxígeno?
El lavado de gases de combustión es una técnica de control de emisiones que se utiliza para eliminar gases peligrosos como el dióxido de azufre (SO₂) de los gases de escape producidos durante el proceso de fabricación de acero en horno de oxígeno básico (BOF). Este tratamiento protege el medio ambiente al reducir las emisiones de gases ácidos y la liberación de partículas, lo que permite a las plantas siderúrgicas cumplir con las normas de calidad del aire y de emisiones. El proceso BOF emite cantidades significativas de dióxido de carbono, monóxido de carbono y gases que contienen azufre, lo que requiere un tratamiento de gases riguroso para minimizar los impactos ambientales y regulatorios.
¿Cómo funciona el proceso de depuración de gases de combustión en la fabricación de acero?
En las plantas siderúrgicas BOF, el lavado de gases de combustión se basa en la absorción química para eliminar los gases ácidos de las emisiones del proceso. Generalmente, esto implica hacer pasar los gases de combustión a través de un contactor donde un absorbente —a menudo hidróxido de sodio (NaOH, también conocido como sosa cáustica) o una suspensión de caliza— reacciona con el dióxido de azufre y otras especies ácidas. Por ejemplo, cuando se aplica NaOH, el SO₂ reacciona para formar sulfito o sulfato de sodio soluble, neutralizando el gas. La solución de lavado absorbe los contaminantes y el gas limpio se libera a la atmósfera. Un lavado eficiente depende del control y monitoreo precisos de los productos químicos de lavado durante todo el proceso.
¿Cuáles son los pasos del proceso básico de fabricación de acero en horno de oxígeno?
El proceso de fabricación de acero BOF consta de etapas distintas y rigurosamente controladas:
- Cargar el horno básico de oxígeno con hierro fundido caliente (generalmente procedente de altos hornos), chatarra y fundentes como la piedra caliza.
- Al hacer pasar oxígeno de alta pureza a través del metal fundido, se oxidan rápidamente las impurezas (en particular el carbono, el silicio y el fósforo), que se desprenden en forma de gases como el CO₂ y el CO.
- Separación de la escoria (que contiene impurezas oxidadas) del acero fundido deseado.
- Posteriormente, se procede al perfeccionamiento mediante el ajuste del contenido de aleación y la fundición del producto de acero.
Durante estas etapas, se generan emisiones significativas que requieren la depuración de los gases de combustión, especialmente durante el soplado y el refinado con oxígeno.
¿Por qué es crucial un medidor de concentración en línea para la medición de la concentración de NaOH?
Los medidores de concentración en línea proporcionan una medición continua y en tiempo real de la concentración de NaOH en las soluciones de lavado. Esto es fundamental para la eliminación eficaz del dióxido de azufre, la minimización de los residuos químicos y el mantenimiento de la estabilidad del proceso, sin las ineficiencias del muestreo manual o las pruebas de laboratorio. El monitoreo automatizado permite una respuesta rápida a las fluctuaciones del proceso, evita el gasto excesivo en productos químicos y reduce los riesgos ambientales relacionados con la dosificación insuficiente o excesiva de NaOH. Herramientas como el Lonnmeter proporcionan información constante, lo que permite a los operadores optimizar el rendimiento y garantizar el cumplimiento de los objetivos de emisiones, con un impacto directo en los costos y el cumplimiento normativo.
¿Qué métodos se utilizan para medir la concentración de NaOH en los sistemas de depuración de gases de combustión?
La concentración de NaOH se puede medir mediante:
- Valoración:Muestreo manual y titulación en laboratorio con ácido clorhídrico. Si bien es preciso, este método requiere mucho trabajo, es lento y propenso a retrasos en el ajuste del proceso.
- Medidores de concentración en línea:Instrumentos como el Lonnmeter utilizan propiedades físicas (por ejemplo, conductividad, velocidad del sonido) o técnicas ópticas avanzadas (como la fotometría de infrarrojo cercano) para realizar mediciones instantáneas en línea.
Los sensores de conductividad son de uso generalizado, pero pueden verse afectados por la interferencia de sales. La fotometría multionda NIR permite detectar sustancias cáusticas de forma específica, incluso en presencia de otros subproductos de reacción. Las herramientas más recientes combinan diversos principios de medición para una monitorización alcalina robusta y en tiempo real en las duras condiciones que se encuentran en los sistemas de depuración de las acerías.
Estos métodos garantizan que la concentración de sosa cáustica se mantenga dentro de los límites óptimos, lo que contribuye a la eficacia y eficiencia de las tecnologías de limpieza de gases de combustión.
Fecha de publicación: 27 de noviembre de 2025


