

La eliminación del aglutinante es una fase fundamental en el proceso de moldeo por inyección de metales (MIM), crucial para la producción de componentes de alta calidad. Su función es eliminar selectivamente el material aglutinante de las piezas en bruto (polvos metálicos moldeados unidos por un sistema aglutinante diseñado específicamente), manteniendo su geometría e integridad. La eficacia de la eliminación del aglutinante influye directamente en la porosidad, la distorsión y las propiedades mecánicas de las piezas finales. Una gestión inadecuada del proceso de eliminación del aglutinante puede dejar residuos, lo que conlleva una sinterización impredecible y una menor fiabilidad estructural.
Importancia del desaglomerado en la calidad de los componentes MIM
El proceso de eliminación del aglutinante determina si las piezas alcanzarán la densidad, la calidad superficial y la precisión dimensional deseadas. La eliminación incontrolada del aglutinante puede causar:
- Agrietamiento, debido a gradientes térmicos o de tensión.
- Se produce un exceso de porosidad si el aglutinante sale demasiado rápido o de forma irregular.
- La distorsión, en forma de contracción diferencial, actúa sobre estructuras de polvo parcialmente soportadas.
- Los contaminantes residuales, procedentes de una extracción incompleta, afectan a la resistencia a la corrosión y a la resistencia mecánica.
Los estudios demuestran que prolongar los tiempos de calentamiento y mantenimiento durante el desaglomerado térmico puede reducir significativamente la porosidad de la pieza final, del 23 % al 12 % en los casos experimentales. Por lo tanto, es necesario un control preciso de los perfiles de tiempo-temperatura y de la atmósfera durante todo el proceso de desaglomerado.

Moldeo por inyección de metales
*
Composiciones de aglutinantes: funciones e influencia en la integridad de las piezas ecológicas
En la tecnología MIM, los aglutinantes suelen combinar varios componentes poliméricos y aditivos, cada uno con propiedades y funciones de desaglutinación distintas. Los sistemas de aglutinantes más comunes incluyen mezclas de polipropileno, polietileno, polioximetileno (POM) y ceras.
- El aglutinante primario (por ejemplo, POM) proporciona resistencia mecánica y plasticidad durante el moldeo.
- Los componentes aglutinantes secundarios facilitan la extracción, ya sea mediante disolventes o métodos catalíticos, sin alterar la forma de la pieza.
La composición química del aglutinante influye en la velocidad de desaglomeración, los niveles de impurezas residuales y la manipulación de la pieza en verde. Por ejemplo, los sistemas de aglutinante limpios como el PPC/POM para titanio minimizan el carbono y el oxígeno residuales, lo que facilita el cumplimiento de las normas ASTM F2989 para productos médicos. Adaptar la composición del aglutinante al método de desaglomeración específico permite una liberación uniforme del aglutinante, reduce el riesgo de agrietamiento y mantiene la cohesión del polvo para la sinterización posterior.
Interacción entre el desengrase, la eliminación del aglutinante y los resultados de la sinterización.
La eliminación de aglutinantes abarca varios métodos, siendo los más destacados la eliminación de aglutinantes mediante solventes y la eliminación de aglutinantes catalíticos, cada uno de los cuales interactúa con las técnicas de desengrase industriales:
- Desaglomeración con disolventeSe utilizan disolventes para disolver los componentes del aglutinante, a menudo como primera etapa. El éxito depende de una penetración uniforme del disolvente, que puede controlarse mediante densímetros líquidos, densímetros ultrasónicos o medidores de concentración química, como el densímetro ultrasónico Lonnmeter. La eliminación uniforme del aglutinante en esta etapa es crucial para evitar la porosidad localizada.
- Desvinculación catalíticaEste proceso implica la descomposición del aglutinante (por ejemplo, POM) en presencia de un catalizador ácido, eliminando rápidamente el aglutinante en todo el volumen de la pieza. El control de la concentración y distribución del catalizador puede facilitarse mediante herramientas de medición de densidad de líquidos por ultrasonidos para el monitoreo del proceso, lo que garantiza reacciones químicas consistentes.
El desengrasado, como técnica industrial, se superpone con la extracción inicial del aglutinante, preparando el terreno para la eliminación completa del mismo. La medición de las tasas de eliminación y las concentraciones químicas verifica el éxito del proceso y previene defectos.
La calidad del proceso de eliminación del aglutinante influye en los resultados de la sinterización. Si persisten restos de aglutinante o la geometría de la pieza se ve comprometida durante la extracción:
- La sinterización puede amplificar las distorsiones, ya que las regiones sin soporte se densifican de forma desigual.
- Los contaminantes residuales provocan reacciones indeseadas, lo que reduce la resistencia del material y la fiabilidad funcional.
La alineación meticulosa entre el control del proceso de desengrase, la selección de la formulación del aglutinante y el monitoreo en tiempo real con instrumentos de precisión (por ejemplo, medidores de concentración química Lonnmeter) determina la densidad, la pureza y la fidelidad dimensional de los componentes MIM. La optimización de todas las etapas garantiza que las piezas cumplan con los estándares industriales y los requisitos específicos de la aplicación.
El proceso de desengrase: preparación para una eliminación eficaz de ataduras
El desengrasado es la primera etapa esencial en la preparación de piezas verdes moldeadas por inyección de metal (MIM) para el proceso de desaglomeración. Su objetivo principal es eliminar la fracción soluble de bajo peso molecular de los aglutinantes orgánicos —generalmente ceras, aceites o polímeros— de la pieza moldeada antes de los pasos de desaglomeración más intensivos. Un desengrasado eficiente ayuda a preservar la geometría y la integridad mecánica de la pieza, e influye directamente en el rendimiento y la calidad del producto final.
Propósito e importancia del desengrasado previo a la eliminación del aglutinante en MIM
En el proceso MIM, las piezas en verde contienen una proporción significativa de aglutinante que mantiene unidos los polvos metálicos. Antes de someter estas piezas a procesos de desaglutinación más agresivos, como la desaglutinación térmica o catalítica, se realiza la primera eliminación del aglutinante mediante desengrasado. Este paso utiliza disolventes o fluidos en fase gaseosa para disolver y extraer los componentes del aglutinante fácilmente solubles. Un desengrasado adecuado previene la rápida formación de gases durante la posterior desaglutinación, lo que podría provocar tensiones, grietas o poros internos, especialmente en geometrías complejas o de paredes delgadas.
Al extraer la fracción inicial del aglutinante, el desengrasado reduce significativamente los riesgos asociados a la pérdida irregular o abrupta de aglutinante en los procesos posteriores de desaglutinación térmica o catalítica. Este proceso ayuda a mantener la estabilidad dimensional y protege las características delicadas, fundamentales en aplicaciones de alta precisión como componentes médicos o electrónica en miniatura.
Fluidos desengrasantes comunes utilizados en la preparación MIM
La selección del fluido desengrasante está estrechamente ligada a la formulación del aglutinante y a la complejidad geométrica de la pieza. Los fluidos desengrasantes más utilizados en MIM son:
- Disolventes no polares:La acetona, el heptano y el ciclohexano disuelven eficazmente los aglutinantes a base de cera o ricos en hidrocarburos.
- Disolventes polares:Se utilizan alcoholes o mezclas de estos cuando hay presentes sistemas aglutinantes poliméricos o polares.
- Agentes desengrasantes especiales:Los sistemas de disolventes mixtos están diseñados para optimizar la solubilidad, la seguridad del proceso o reducir el impacto ambiental.
- Fluidos desengrasantes en fase gaseosa:Agentes especializados que utilizan una exposición controlada al vapor para una extracción uniforme.
Las técnicas de desengrase industrial pueden emplear baños de inmersión, cámaras de fase de vapor o sistemas de pulverización, a menudo con agitación o ultrasonidos para mejorar la penetración del disolvente y la difusión del aglutinante. El grado de eficacia puede verse influenciado por la temperatura, la concentración y el tiempo de exposición del disolvente, así como por la agitación de la pieza.
Relación entre la eficiencia del desengrasado y el rendimiento posterior del desaglomerado.
Un desengrasado eficiente sienta las bases para todos los procesos de desaglomeración posteriores. La eliminación incompleta de la fracción de aglutinante soluble conlleva varios problemas críticos:
- Los residuos de aglutinante provocan redes de poros irregulares, lo que aumenta la probabilidad de agrietamiento o deformación durante la eliminación térmica o catalítica del aglutinante.
- Los residuos que queden pueden reaccionar o descomponerse de forma deficiente, lo que provoca contaminación superficial o un aumento de la porosidad en la pieza sinterizada.
- Cuando el desengrase está bien optimizado —utilizando el tipo de fluido y los parámetros de proceso correctos—, el posterior desaglomerado térmico o catalítico se lleva a cabo de forma más uniforme y rápida, minimizando el tiempo de procesamiento y reduciendo la tasa de defectos.
El control de calidad en el desengrase se logra a menudo mediante técnicas de monitorización en tiempo real. Herramientas en línea, como un densímetro de líquidos o un densímetro ultrasónico, ayudan a controlar el progreso de la extracción midiendo los cambios en la densidad o composición del disolvente. Dispositivos como el densímetro ultrasónico Lonnmeter o el medidor de concentración química Lonnmeter se utilizan para la medición ultrasónica de la densidad del líquido, proporcionando datos valiosos para evitar el procesamiento insuficiente o excesivo. Estas mediciones garantizan que se haya eliminado la fracción de aglutinante requerida, lo que contribuye directamente a la repetibilidad del proceso y a la calidad del producto, tanto en los métodos de desaglutinación con disolventes como en los métodos híbridos o catalíticos.
En resumen, el proceso de desengrase no se trata solo de la eliminación inicial del aglutinante, sino que es un paso crítico y minuciosamente ajustado que determina el éxito de todo el flujo de trabajo de desaglutinación MIM y la calidad final de la pieza.
Proceso de desaglomeración con solventes: principios y mejores prácticas
La eliminación del aglutinante mediante solventes es un paso fundamental en el proceso de eliminación del aglutinante en el moldeo por inyección de metales (MIM) y otras técnicas de fabricación avanzadas relacionadas. La selección del solvente adecuado y la gestión de los parámetros del proceso influyen directamente en la tasa de eliminación del aglutinante, la calidad de las piezas y la seguridad operativa. Esta sección detalla los principales métodos de eliminación del aglutinante mediante solventes en la fabricación, las variables críticas y la importancia de la medición de la densidad del líquido para el control del proceso.
Fundamentos del proceso de desaglomeración con disolventes
El proceso de desaglomeración con solventes se centra en eliminar las fracciones solubles de los aglutinantes de las piezas moldeadas en verde. Las opciones de solventes comunes incluyen:
- n-Heptano:Ideal para sistemas aglutinantes a base de estearina de palma, ampliamente utilizado en aleaciones de magnesio (p. ej., ZK60) y superaleaciones de níquel a 60 °C. La extracción suele completarse en 4 horas, optimizada para un desengrase y formación de poros rápidos.
- Ciclohexano:Una alternativa eficaz a los aglutinantes orgánicos que contienen grasas, con requisitos de temperatura de manipulación similares.
- Acetona:Se utiliza para sistemas aglutinantes orgánicos específicos, especialmente en casos donde la química del aglutinante favorece la solubilidad en acetona.
- Agua:Ideal para aglutinantes que contienen polietilenglicol (PEG). Al calentarse, el agua puede ofrecer una eliminación del aglutinante más suave y segura que los disolventes orgánicos, especialmente en la fabricación aditiva.
- Vapor de ácido nítrico:Se emplea en el proceso de desaglomeración catalítica del polioximetileno (POM). Funciona a temperaturas elevadas (110–120 °C) y permite una degradación selectiva y rápida del aglutinante.
Rangos de temperatura de funcionamientoSon fundamentales para controlar las tasas de extracción del aglutinante y prevenir la hinchazón excesiva del componente o el ablandamiento de la superficie. Por ejemplo, la eliminación de estearina de palma en compactos de aleación de magnesio ZK60 se optimiza a 60 °C, logrando un equilibrio entre la rápida eliminación del aglutinante y un riesgo mínimo de deformación de la pieza.
La composición del aglutinante y su complejidad geométrica requieren un equilibrio preciso: si la temperatura del disolvente es demasiado alta o el tiempo de permanencia excesivo, podría producirse una hinchazón severa o una pérdida de resistencia inicial. Por el contrario, una temperatura o exposición al disolvente insuficientes pueden provocar una eliminación incompleta del aglutinante, atrapando compuestos orgánicos residuales.

Medición de la densidad de líquidos in Extracción de la carpeta
El control en línea de la composición del disolvente es fundamental para mantener la consistencia del proceso de desaglomeración. Los densímetros de líquidos, como el densímetro ultrasónico Lonnmeter y el medidor de concentración química Lonnmeter, ofrecen información en tiempo real sobre la pureza del disolvente y la concentración del aglutinante durante el proceso de desengrase.
A medida que el aglutinante se disuelve en el disolvente, la densidad y la viscosidad de la mezcla cambian de forma apreciable. La medición ultrasónica de la densidad del líquido proporciona una cuantificación precisa y no invasiva de la concentración química. Esto permite a los operadores:
- Controlar los niveles de saturación del solvente, evitando desviaciones en el proceso.
- Evaluar la cinética y la exhaustividad de la disolución del aglutinante en diferentes lotes.
- Ajuste la frecuencia de renovación del solvente, el tiempo de permanencia y la temperatura en función de la información en tiempo real.
- Prevenga la hinchazón excesiva o el ablandamiento que se produzcan antes de cambios rápidos de densidad.
Desafíos industriales: Equilibrar la tasa de remoción y la integridad
Los fabricantes se enfrentan a constantes desafíos en los procesos de desaglomeración con solventes frente a los desaglomerados catalíticos. Acelerar la desaglomeración mediante temperaturas elevadas o solventes agresivos puede comprometer la integridad de la pieza en verde, provocando hinchazón y deformación. Por otro lado, unas condiciones demasiado cautelosas pueden resultar en una desengrasación incompleta, dejando residuos orgánicos que comprometen la sinterización final.
Las técnicas de desengrase industrial eficaces equilibran la velocidad de eliminación con la estabilidad del componente. La elección del disolvente, la temperatura y la estrategia de medición (en particular, el uso de densímetros ultrasónicos para el control de la concentración química) permite alcanzar este equilibrio. Los modelos predictivos completos, las mejores prácticas y el control de la densidad del líquido en tiempo real son esenciales para una eliminación de aglutinantes uniforme y de alta calidad en MIM y procesos de fabricación relacionados.
Proceso de desaglomeración catalítica: mecanismos y control del proceso
La desaglomeración catalítica es un proceso especializado ampliamente utilizado en el moldeo por inyección de metales (MIM) y el moldeo por inyección de cerámica (CIM). A diferencia de la desaglomeración con solventes, que utiliza solventes líquidos para disolver los componentes del aglutinante, la desaglomeración catalítica elimina el aglutinante polimérico primario mediante una reacción química con vapor ácido. Esta sección detalla los mecanismos, las variables del proceso, las composiciones químicas típicas de los aglutinantes, las ventajas comparativas y el papel del monitoreo de la densidad en el control del proceso.
Química de la eliminación de aglutinantes mediante vapor ácido
En el núcleo del proceso de desaglomeración catalítica, el sistema aglutinante contiene un polímero, generalmente polioximetileno (POM), que se despolimeriza mediante catálisis ácida. Tradicionalmente, el vapor de ácido nítrico impregna la parte porosa, reaccionando con el POM para producir formaldehído gaseoso volátil. Más recientemente, se ha empleado ácido oxálico en polvo como fuente de vapor en cartuchos especialmente diseñados. Al calentarse, el ácido oxálico se sublima para formar vapores ácidos que catalizan de forma similar la descomposición del POM, facilitando una manipulación más segura y reduciendo los riesgos ambientales en comparación con los sistemas de ácido nítrico.
El papel de la medición de la densidad de líquidos en los fluidos desaglomerantes y desengrasantes
En el proceso de moldeo por inyección de metales (MIM), la medición de la densidad del fluido es fundamental tanto para las etapas de desengrase como de eliminación del aglutinante, ya que estas determinan la calidad de la pieza, la prevalencia de defectos y la eficiencia general del proceso. La elección y el control de la densidad del fluido influyen directamente en la dinámica del transporte de masa y la eliminación del aglutinante durante los métodos de eliminación del aglutinante en la fabricación, incluidos los procesos de eliminación del aglutinante con solventes y catalíticos.
Por qué la densidad del fluido es importante para el desengrase y la eliminación de aglutinantes en MIM
La eficiencia del proceso de desaglomeración depende de una transferencia de masa óptima entre el fluido y la pieza moldeada en estado "verde". En la desaglomeración con disolventes, la densidad del fluido determina las tasas de penetración y extracción. Los disolventes de menor densidad permiten una difusión más rápida, pero pueden provocar una eliminación incompleta del aglutinante, generando tensiones internas o piezas heterogéneas. Por el contrario, los disolventes de mayor densidad tienden a proporcionar una extracción más uniforme del aglutinante, especialmente en componentes con secciones transversales gruesas. Esto reduce las grietas, la deformación o el aglutinante atrapado, que de otro modo podrían comprometer la resistencia mecánica tras la sinterización. Principios similares se aplican en la desaglomeración catalítica: la densidad del fluido afecta la acción capilar y la migración del aglutinante, por lo que controlar esta propiedad es crucial tanto en los métodos de desaglomeración con disolventes como en los catalíticos.
Impacto de los datos de densidad en tiempo real en la optimización de procesos y la prevención de defectos.
La monitorización en tiempo real de los fluidos del proceso de desaglomeración es esencial para responder a los cambios en la concentración del disolvente o a la contaminación, que pueden producirse durante el uso repetido. El control del proceso se beneficia de la medición continua: mediante el uso de dispositivos en línea como los densímetros ultrasónicos Lonnmeter o los medidores de concentración química, los operarios pueden corregir las desviaciones rápidamente. Esto reduce el riesgo de desaglomeración excesiva o insuficiente, previniendo así defectos como porosidad, inestabilidad dimensional o residuos de núcleo negro. Los estudios demuestran que, en aplicaciones MIM de acero inoxidable, mantener la densidad del fluido dentro de un rango definido mejora la fracción de eliminación del aglutinante hasta en un 15 %, con menos defectos posteriores a la sinterización. Este enfoque basado en datos también reduce el desperdicio y mejora la consistencia entre lotes, especialmente en entornos de producción de alto rendimiento.
Técnicas para medir la concentración de fluidos y disolventes.
La hidrometría tradicional sigue siendo el método estándar en algunas instalaciones; consiste en sumergir un flotador calibrado en el fluido y leer la densidad en una escala. Si bien es sencilla, la hidrometría suele tener limitaciones debido a la manipulación manual, las lecturas subjetivas y la imposibilidad de proporcionar datos continuos en las condiciones dinámicas típicas de las técnicas de desengrase industrial.
Los densímetros avanzados ofrecen diversas ventajas en los entornos de procesos modernos. La medición ultrasónica de la densidad de líquidos, implementada en dispositivos como el densímetro ultrasónico Lonnmeter, detecta los cambios de densidad mediante la velocidad del sonido en el líquido. Estos medidores en línea no se ven afectados por el color ni la turbidez del fluido, proporcionando datos digitales en tiempo real, ideales para el control automatizado de procesos. Los medidores de concentración química de Lonnmeter funcionan de manera similar y pueden adaptarse para la desaglomeración con disolventes o con catalizadores, lo que permite un seguimiento preciso de las proporciones de disolventes o agentes químicos en mezclas de fluidos.
La adopción de medidores de densidad de líquidos en línea y en tiempo real optimiza el control de los procesos de desaglomeración catalítica y con solventes, así como las técnicas de desengrase industrial, lo que permite obtener piezas metálicas uniformes y con un mínimo de defectos. Este enfoque posibilita intervenciones rápidas, una sólida recopilación de datos y, en última instancia, mayores rendimientos del proceso, todo ello gracias a la medición fiable de la densidad y la concentración del fluido.

Desvinculación catalítica
*
Implementación de medidores de concentración ultrasónicos y químicos en MIM
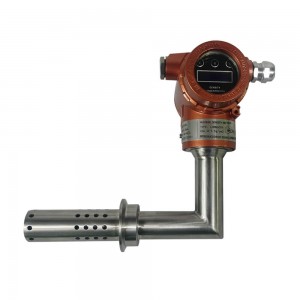
Funcionalidad y ventajas del densímetro ultrasónico Lonnmeter
El densímetro ultrasónico Lonnmeter permite la medición no invasiva, continua y en tiempo real de la densidad de líquidos en procesos de moldeo por inyección de metales (MIM). Mediante la transmisión de ondas ultrasónicas de alta frecuencia a través del medio, calcula la densidad en función de la velocidad y la atenuación del sonido. Este método evita la toma de muestras invasiva, preservando la integridad del proceso y reduciendo el riesgo de contaminación.
El monitoreo continuo garantiza la detección inmediata de anomalías como la separación de la materia prima, la variación de la fase del aglutinante o la aglomeración de partículas. En los procesos de desaglomeración con solventes, las lecturas de densidad en línea ayudan a mantener la composición deseada del solvente, lo que repercute directamente en la tasa de eliminación del aglutinante y la calidad del componente final. Para la desaglomeración catalítica, el medidor proporciona información instantánea sobre la composición del medio, lo que permite a los operadores ajustar las condiciones para evitar la eliminación insuficiente o excesiva de aglutinantes.
El control de procesos en tiempo real mejora la calidad y minimiza los desperdicios. Por ejemplo, las fluctuaciones de densidad en las suspensiones de aglutinante y metal pueden indicar una mezcla o carga de polvo incorrectas. Las acciones correctivas rápidas basadas en los datos del densímetro ayudan a mantener las propiedades mecánicas óptimas y la estabilidad dimensional de las piezas terminadas. Las adaptaciones en las técnicas de desengrase, como los caudales o la sustitución del disolvente, se simplifican utilizando los datos del densímetro, lo que garantiza el cumplimiento de los estándares industriales de desengrase.
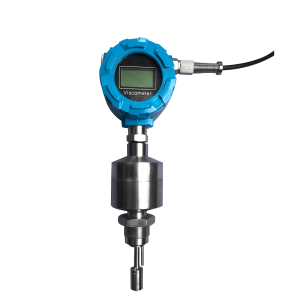
Medidor de concentración química Lonnmeter
Principios de funcionamiento
El medidor de concentración química Lonnmeter funciona midiendo propiedades físicas, como el índice de refracción o la conductividad eléctrica, que están correlacionadas con la concentración de sustancias disueltas. Algunos modelos integran sensores ópticos o electroquímicos, lo que permite obtener datos de concentración precisos para disolventes, catalizadores o aditivos.
Optimización de la fuerza del disolvente o del agente catalítico
La medición precisa de la concentración es fundamental para ajustar la concentración del disolvente o catalizador según el proceso de desaglomeración específico, ya sea por solventes o catalítica. En la desaglomeración por solventes, mantener una concentración óptima garantiza una rápida disolución del aglutinante sin residuos ni deformaciones. En la desaglomeración catalítica, el medidor ayuda a calibrar los niveles del portador para que el agente catalítico reaccione completamente, equilibrando la velocidad de desaglomeración con la integridad del componente final.
Las técnicas de desengrase industrial dependen de un control preciso de las concentraciones químicas para maximizar la eficacia de la limpieza y minimizar el desperdicio. El medidor de concentración química Lonnmeter proporciona datos instantáneos para la gestión continua del baño o la materia prima.
Mejora de la automatización y el control de calidad mediante una monitorización precisa.
La integración del medidor de concentración química en los sistemas automatizados de desaglomeración optimiza el control del proceso y refuerza la garantía de calidad. Las correcciones del proceso se producen rápidamente, activadas por desviaciones en las lecturas de concentración. Este enfoque minimiza la intervención manual, reduce los errores del operador y permite obtener registros de proceso trazables.
Los datos de concentración mejorados contribuyen directamente al cumplimiento de los métodos de desaglomeración en los estándares de fabricación. Los operarios obtienen mayor fiabilidad en la consistencia entre lotes tanto para los procesos de desaglomeración con solventes como para los desaglomeración catalítica. Los principales beneficios incluyen:
- Mayor rendimiento con menos rechazos,
- Mayor consistencia dimensional,
- Validación optimizada de las condiciones del proceso de desaglomeración.
Mediante un control preciso y automatizado con medidores ultrasónicos de densidad y concentración química Lonnmeter, las operaciones MIM logran un control sólido tanto en las fases de desengrase como de desaglomeración, reduciendo el riesgo de defectos y garantizando la calidad del producto.
Directrices prácticas para la integración de densímetros en operaciones MIM
La selección de densímetros de líquidos adecuados para las líneas de desengrase y eliminación de aglutinantes en el moldeo por inyección de metales (MIM) requiere considerar la naturaleza química de los disolventes, la temperatura del proceso y los riesgos de contaminación. El equipo elegido debe proporcionar mediciones precisas para permitir un control eficaz de los métodos de eliminación de aglutinantes en la fabricación, ya sea mediante desaglutinación con disolventes o catalítica.
Correlación de las lecturas de densidad con los puntos finales del proceso y la calidad.
El seguimiento preciso de la densidad facilita la identificación de las etapas clave del proceso de desaglomeración. Durante la desaglomeración con disolventes, una disminución en la densidad del líquido suele indicar la disolución del aglutinante, lo que demuestra una desengrasación eficaz. En la desaglomeración catalítica, las variaciones de densidad pueden ayudar a optimizar la concentración del catalizador y el tiempo de exposición para lograr la eliminación completa del aglutinante.
La correlación rutinaria de las lecturas de densidad con los resultados de calidad de las piezas —como la eliminación completa del aglutinante, el estado de la superficie y la estabilidad dimensional— impulsa la mejora continua. Por ejemplo, las comprobaciones repetidas de densidad permiten identificar una eliminación incompleta del aglutinante que puede deberse a una concentración inadecuada del disolvente o a una mala circulación. Los operarios pueden establecer valores umbral de densidad en los puntos finales, aprovechando los datos en tiempo real de los densímetros ultrasónicos Lonnmeter para detener el proceso precisamente cuando se alcanzan los objetivos.
El uso de medidores de concentración química optimiza aún más el control, especialmente para disolventes propensos a cambios volumétricos o contaminación. Al vincular los datos de densidad y concentración, los operarios garantizan que las decisiones sobre la eliminación de disolventes frente a la eliminación catalítica se basen en datos, lo que contribuye a una calidad reproducible y a una mínima tasa de desperdicio en ciclos de producción prolongados.
Las frecuentes muestras de correlación fuera de línea, respaldadas por lecturas en línea, confirman la fiabilidad de los medidores instalados y proporcionan información valiosa para una mayor optimización del proceso, especialmente cuando los rangos de densidad tolerados son estrechos o cuando las recetas del proceso varían entre lotes de producto.
Solución de problemas comunes en el monitoreo de fluidos de desengrase y desaglomeración
Los errores de medición en el control de fluidos desengrasantes y desaglomerantes pueden comprometer el control del proceso y la calidad de la pieza final. Las principales fuentes de error incluyen la contaminación, las fluctuaciones de temperatura y las perturbaciones mecánicas. Cada una de ellas afecta la precisión de los medidores de densidad de líquidos y de concentración química.
Cómo abordar las fuentes de error de medición
Los contaminantes, como los residuos de aglutinante, los aceites de proceso o las partículas extrañas, pueden alterar la densidad del fluido. Esto distorsiona las lecturas de los densímetros ultrasónicos, lo que lleva a suposiciones erróneas sobre la transferencia de masa en los procesos de desaglomeración por solventes o catalítica. Las fuentes típicas de contaminación incluyen una limpieza previa incompleta o residuos desprendidos de las herramientas de moldeo por inyección de metales (MIM).
Las fluctuaciones de temperatura afectan la densidad y la viscosidad de los fluidos desengrasantes. Los medidores de densidad ultrasónicos y de concentración química de Lonnmeter dependen de temperaturas estables para obtener mediciones repetibles. Si la temperatura varía incluso unos pocos grados durante la eliminación de aglutinantes con disolventes o mediante catalizadores, las lecturas de densidad del fluido dejan de ser fiables. Esto puede provocar errores en las tasas de eliminación de aglutinantes y comprometer la uniformidad de la eliminación.
Las perturbaciones mecánicas, como las vibraciones de la maquinaria o los cambios bruscos en el caudal, también afectan la precisión de los sensores. Esto puede provocar picos o caídas falsas al monitorizar el rendimiento del proceso de eliminación de disolventes.
Medidas correctivas y controles rutinarios para garantizar una precisión sostenida.
La calibración rutinaria es esencial para mantener la fiabilidad de los sensores. Los operadores deben calibrar los medidores de densidad ultrasónicos y los medidores de concentración química Lonnmeter a intervalos definidos, comparándolos con patrones conocidos antes de la eliminación del disolvente y durante las etapas de desengrase.
La limpieza frecuente de las superficies de los sensores reduce el riesgo de contaminación. Las inspecciones programadas de las carcasas de los medidores de densidad de líquidos en línea evitan la acumulación de materia extraña, un problema recurrente tanto en los procesos de desaglomeración con solventes como en los de desaglomeración catalítica.
Las sondas de temperatura deben mantenerse precisas y sincronizadas con las mediciones de densidad. Compruebe el rendimiento de las sondas semanalmente durante los procesos de alto volumen. Valide las lecturas de las sondas al inicio de cada ciclo, especialmente en los procesos de desaglomeración sensibles a los perfiles térmicos.
El aislamiento mecánico de los sensores puede minimizar el impacto de las vibraciones. Utilice soportes antivibratorios y coloque los sensores lejos de las uniones de alto flujo en los sistemas de desengrase industriales. Confirme la estabilidad de los sensores mediante verificaciones periódicas durante el proceso.
Función de los medidores avanzados para minimizar el error humano y garantizar la repetibilidad.
La tecnología de medidores de densidad ultrasónicos y de concentración química Lonnmeter mejora la repetibilidad de las mediciones. Estos medidores mantienen una alta precisión durante el monitoreo continuo en línea, lo que reduce la dependencia del criterio del operador. La compensación de temperatura integrada evita la deriva derivada de los cambios de temperatura del fluido, un problema común tanto en la desaglomeración catalítica como en las comparaciones entre la desaglomeración con solventes y la desaglomeración catalítica.
Los medidores avanzados minimizan la intervención manual. Proporcionan lecturas digitales directas que se pueden registrar, lo que facilita el seguimiento de las mediciones durante todo el proceso de desaglomeración. Las comprobaciones sistemáticas de repetibilidad y el autodiagnóstico reducen los errores manuales que antes plagaban los métodos de desaglomeración en la fabricación.
Por ejemplo, durante los procesos de desengrase industrial, la medición ultrasónica en línea de la densidad del líquido mediante el sistema Lonnmeter detecta cambios sutiles en la composición del fluido, lo que permite tomar medidas correctivas a tiempo. Las alertas en tiempo real activan la limpieza o la recalibración, lo que garantiza la consistencia del proceso sin necesidad de software especializado ni sistemas de control automatizados.
Estas soluciones de hardware proporcionan datos fiables incluso en entornos MIM exigentes, lo que contribuye a la reducción de defectos y a una calidad de piezas uniforme en todos los flujos de trabajo de desaglomeración y desengrase.






Preguntas frecuentes (FAQ)
¿Cuál es la diferencia entre el proceso de desengrase y el de desaglomerado en el moldeo por inyección de metales?
El desengrasado se refiere al paso de limpieza inicial para eliminar aceites, lubricantes, fluidos de mecanizado y otros contaminantes superficiales de piezas en bruto o polvos metálicos. Este proceso garantiza que las superficies estén libres de residuos que podrían interferir con los pasos posteriores. Los métodos incluyen lavado con solventes, baños ultrasónicos y soluciones acuosas. El desaglomerado, en cambio, es la eliminación controlada del aglutinante orgánico, que constituye hasta el 40 % de la masa de la materia prima moldeada. El desaglomerado emplea procesos con solventes, catalíticos, térmicos o acuosos para extraer el aglutinante del interior de la pieza, creando una estructura porosa que la prepara para la sinterización. Mientras que el desengrasado se centra en la contaminación externa, el desaglomerado se enfoca en la eliminación del aglutinante interno, esencial para la integridad estructural y las propiedades finales de la pieza.
¿Cómo ayuda un densímetro de líquidos al proceso de eliminación de disolventes?
Un densímetro de líquidos, como el densímetro ultrasónico Lonnmeter, proporciona una medición continua y en tiempo real de la concentración de disolvente en el baño de desaglomerado. Las variaciones en la densidad del líquido revelan cambios en la pureza del disolvente, la presencia de fragmentos de aglutinante disueltos y los niveles de contaminación. Este monitoreo permite un control preciso del entorno de desaglomerado, facilitando la detección rápida de la degradación o sobrecarga del disolvente. Como resultado, los fabricantes pueden mantener tasas de extracción de aglutinante consistentes, limitar el riesgo de desaglomerado incompleto y garantizar una calidad de piezas predecible y repetible.
¿Cuáles son las principales ventajas de utilizar el medidor de concentración química Lonnmeter durante la eliminación catalítica de aglutinantes?
El desaglomerado catalítico utiliza agentes químicos, como vapores ácidos, para descomponer selectivamente los componentes del aglutinante. El medidor de concentración química Lonnmeter ofrece una medición directa y en línea de la concentración del vapor ácido o del agente catalítico. Al monitorizar con precisión los niveles de los productos químicos activos, el medidor garantiza condiciones de proceso estables, lo que ayuda a evitar el desaglomerado insuficiente (donde el aglutinante residual debilita las piezas) o el desaglomerado excesivo (que puede causar deformación o defectos superficiales). Un control fiable de la concentración aumenta la productividad, minimiza los desperdicios y asegura que la eliminación del aglutinante se produzca al ritmo previsto para cada lote.
¿Por qué es importante controlar la densidad del fluido en el proceso de desengrase?
Mantener una densidad precisa del fluido desengrasante es fundamental, ya que refleja su capacidad de limpieza y la carga de contaminación. A medida que los aceites, lubricantes y suciedad se disuelven, la densidad del fluido cambia. El uso de un medidor de densidad ultrasónico de líquidos Lonnmeter permite a los operarios controlar la acumulación de contaminantes, saber cuándo reemplazar o renovar el fluido y garantizar su eficacia desde la primera hasta la última pieza. El control constante de la densidad reduce la probabilidad de defectos superficiales y una limpieza incompleta, y garantiza las condiciones óptimas para el posterior desaglomerado y sinterizado.
¿Es posible optimizar la eliminación del disolvente para geometrías MIM complejas?
Sí. La combinación de monitorización en tiempo real de la densidad y la concentración permite ajustar dinámicamente los tiempos de desaglomeración y la concentración del disolvente en función del grosor de la pieza, su compleja geometría y el tipo de aglutinante. Los modelos de proceso pueden incorporar datos de medidores en línea como el Lonnmeter para ajustar con precisión las variables, garantizando una penetración uniforme del disolvente y la eliminación del aglutinante en toda la pieza. Esta personalización resulta especialmente beneficiosa para componentes miniaturizados o de alta complejidad, donde una desaglomeración irregular conlleva el riesgo de huecos internos, deformaciones o una sinterización incompleta.
Fecha de publicación: 8 de diciembre de 2025


