

El proceso de pretratamiento para galvanoplastia comprende una secuencia de pasos de limpieza, acondicionamiento y activación para preparar las superficies para el proceso. Este proceso elimina los contaminantes superficiales, optimiza la actividad química y crea una base para una adhesión del recubrimiento fuerte y uniforme.
Descripción general del proceso de pretratamiento en la galvanoplastia
El pretratamiento para galvanoplastia comienza con una limpieza inicial para eliminar aceites, grasas y suciedad de la superficie del sustrato. La limpieza con solventes, como la inmersión en tricloroetileno o el frotado con solventes orgánicos, elimina los residuos orgánicos. La limpieza alcalina utiliza soluciones que contienen tensioactivos y detergentes, como carbonato de sodio y fosfato trisódico, a menudo con agitación o corriente eléctrica para descomponer aún más los contaminantes.
Posteriormente, los sustratos pueden someterse a una preparación mecánica de la superficie. Técnicas como el arenado, el granallado o el cepillado eliminan físicamente el óxido, las incrustaciones y los óxidos persistentes. Estos métodos mecánicos son especialmente recomendables para superficies muy oxidadas o rugosas.
Posteriormente se procede a la limpieza química, generalmente mediante decapado ácido, que elimina contaminantes inorgánicos como incrustaciones, óxidos y corrosión. El ácido clorhídrico se utiliza comúnmente para los aceros, mientras que el ácido sulfúrico se elige para incrustaciones gruesas. Mezclas especiales con inhibidores protegen el metal base de un ataque excesivo durante el decapado. Para metales no ferrosos, soluciones específicas como el hidróxido de sodio para el aluminio o el ácido sulfúrico diluido para el cobre garantizan la compatibilidad y resultados óptimos.

Pretratamiento de superficies de equipos de galvanoplastia
*
El enjuague se realiza de forma intermitente durante las etapas de pretratamiento para eliminar los residuos químicos y prevenir reacciones no deseadas en los tratamientos posteriores. El enjuague en dos etapas, especialmente después del decapado ácido, reduce significativamente la transferencia de iones y mejora la calidad del proceso posterior, minimizando los defectos de recubrimiento.
La activación es el paso químico final crucial. Una breve inmersión en ácidos diluidos, como ácido clorhídrico o sulfúrico al 10-20%, elimina los óxidos restantes y mantiene el sustrato en un estado químico activo. Para algunos materiales, se utilizan activadores específicos o un baño de ácido catódico.
En algunos casos, se aplica una capa de imprimación o recubrimiento de un metal catalíticamente activo, como cobre o níquel, antes del recubrimiento principal, especialmente en materiales no metálicos o aleaciones pasivas. Este paso previo al recubrimiento mejora la uniformidad y la fuerza de adhesión del proceso de galvanoplastia posterior.
Papel del proceso de pretratamiento de la superficie en la influencia de la calidad del galvanizado.
El pretratamiento de la superficie es fundamental para la calidad general del proceso de galvanoplastia. Cada etapa afecta directamente la unión adhesiva que se forma entre el sustrato y la capa galvanizada posterior.
La correcta eliminación de aceites, óxidos y partículas garantiza que el electrolito y el metal electrodepositado hagan contacto uniforme con la superficie base. La pérdida de adherencia, los recubrimientos opacos o irregulares y la formación de ampollas suelen deberse a una limpieza incompleta o a pasos de activación incorrectos. La contaminación de la superficie sigue siendo la principal causa de rechazo en los procesos de galvanoplastia, representando más de la mitad de todos los fallos en entornos industriales.
Garantizar una fuerza de adhesión óptima entre el sustrato y el recubrimiento.
La adhesión de la capa depositada depende de un sustrato químicamente activo y libre de contaminantes. La aplicación meticulosa de métodos de pretratamiento para la galvanoplastia permite una máxima unión mecánica y atómica en la interfaz. Por ejemplo, la etapa de activación, al eliminar incluso finas películas de óxido, mejora la compatibilidad electroquímica y favorece una alta fuerza adhesiva en la galvanoplastia. Si la activación es insuficiente o la superficie se expone al aire antes del recubrimiento, la adhesión puede degradarse drásticamente.
Impacto en el brillo, la durabilidad y la reducción de defectos superficiales.
Un pretratamiento adecuado proporciona un alto brillo, durabilidad estructural y mínimos defectos superficiales como picaduras, ampollas y rugosidad. Las superficies limpias y acondicionadas favorecen la nucleación uniforme para la deposición de metal, lo que resulta en un espesor y reflectividad homogéneos.
El control de la composición del baño de galvanoplastia, incluyendo la concentración de la solución de permanganato de potasio en el pretratamiento, puede mejorar aún más la activación de la superficie, especialmente en plásticos y algunos metales. La concentración óptima de la solución de permanganato de potasio se determina según el tipo de sustrato y la activación deseada. El permanganato de potasio para galvanoplastia, cuando se prepara y enjuaga correctamente, aumenta la rugosidad superficial a nivel microscópico, proporcionando una mayor adherencia mecánica a la capa de recubrimiento y mejorando tanto la adhesión como la durabilidad a largo plazo. Sin embargo, una concentración inadecuada o un enjuague insuficiente durante la preparación de la solución de permanganato de potasio para el tratamiento superficial pueden provocar defectos o manchas, comprometiendo tanto la estética como el rendimiento mecánico.
En resumen, las técnicas robustas de preparación de superficies para galvanoplastia determinan directamente el rendimiento, la fiabilidad y el aspecto de los componentes galvanizados. Cada paso del proceso de pretratamiento de la superficie —desde el desengrasado inicial hasta la activación final y el recubrimiento de acabado opcional— se centra en un tipo específico de contaminantes o condiciones superficiales. Dominar esta secuencia es fundamental para lograr una galvanoplastia de alta calidad con máxima adherencia y mínimos defectos superficiales.
Pasos clave para la preparación de la superficie
Identificación y eliminación de contaminantes comunes en superficies
Pretratamiento de galvanoplastiaEl proceso comienza con la identificación de contaminantes como aceites, grasas, capas de óxido, polvo, productos de corrosión y recubrimientos antiguos. Los aceites y las grasas suelen provenir de los procesos de fabricación o manipulación. Los óxidos se forman de forma natural en los metales expuestos al aire, lo que reduce la conductividad eléctrica para el recubrimiento. El polvo y los residuos de partículas pueden quedar como resultado del mecanizado o el transporte.
La eliminación insuficiente de estos contaminantes provoca una mala adherencia, ampollas, poros y una deposición irregular en la capa electrodepositada. Por ejemplo, los aceites residuales causan falta de adherencia localizada, mientras que las capas de óxido pueden provocar ampollas o descamación bajo tensión.
Métodos de pretratamiento mecánico
Los métodos mecánicos son fundamentales en el proceso de pretratamiento de superficies para galvanoplastia. El rectificado elimina la contaminación superficial y alisa las irregularidades. El pulido mejora la suavidad de la superficie, reduciendo las microporosidades donde pueden originarse defectos. El granallado elimina óxidos, residuos y partículas incrustadas persistentes, y aumenta la rugosidad superficial para una mejor adhesión mecánica. El desbarbado elimina los bordes afilados y los fragmentos sueltos que podrían comprometer la uniformidad del recubrimiento.
Los criterios de selección dependen del tipo de sustrato y de las necesidades de la aplicación. Por ejemplo, el granallado es superior para el acero antes de la deposición de nanocompuestos de níquel-tungsteno (Ni-W/SiC), ya que mejora la microdureza y la adhesión en comparación con el pulido. Las aleaciones de aluminio preparadas con granallado responden mejor a las exigencias de resistencia a la corrosión en aplicaciones marinas.
La rugosidad superficial es fundamental para la fuerza de adhesión en el proceso de galvanoplastia. Una mayor rugosidad, obtenida mediante arenado o pulido, favorece la unión mecánica del depósito, anclando así los recubrimientos electrolíticos. Si bien las superficies pulidas son lisas, pueden sacrificar la fuerza de adhesión en aras de la uniformidad. Diversos estudios demuestran que las superficies arenadas ofrecen los mejores resultados en términos de adhesión y durabilidad.
Técnicas de pretratamiento químico
Los pretratamientos químicos se dirigen a contaminantes que no se eliminan con métodos mecánicos, como películas delgadas de aceite y capas de óxido persistentes.DesengrasadoUtiliza disolventes orgánicos o soluciones alcalinas para eliminar completamente los aceites y las grasas; entre los agentes comunes se incluyen el hidróxido de sodio o el tricloroetileno, según la compatibilidad con el sustrato.
El decapado, mediante soluciones ácidas, disuelve los óxidos y las incrustaciones de las superficies metálicas. Por ejemplo, el ácido sulfúrico o clorhídrico se utiliza habitualmente en el acero, mientras que el ácido nítrico es adecuado para las aleaciones de aluminio. El grabado ácido —un ataque controlado al sustrato— mejora la preparación química, fundamental para una correcta deposición del metal. El grabado con ácido fluorhídrico es especialmente eficaz en cerámica, ya que elimina las capas silíceas y aumenta la resistencia de la unión de reparación.
Tras un tratamiento químico agresivo, el enjuague con agua desionizada evita la redeposición de contaminantes disueltos. A continuación, se realiza la neutralización con bases débiles (como el bicarbonato de sodio) para estabilizar la superficie reactiva del sustrato y evitar reacciones indeseadas en los baños de galvanoplastia posteriores. Esto garantiza tanto la estabilidad como la compatibilidad con la composición del baño de galvanoplastia.

Activación electroquímica de superficies
La activación electroquímica prepara aún más la superficie del sustrato mediante pulsos cortos de corriente o tratamientos anódicos/catódicos en baños electrolíticos. Estas técnicas modifican la energía superficial, eliminan los óxidos residuales y mejoran la humectabilidad, lo cual es crucial para un contacto cohesivo con el electrolito y la posterior deposición.
Los principios de la activación electroquímica dependen del sustrato y del recubrimiento objetivo. Por ejemplo, un tratamiento catódico con hidróxido de sodio restablece la carga superficial y elimina las películas de óxido residuales. Este paso maximiza la concentración de sitios reactivos en la superficie, lo que favorece la nucleación uniforme de la capa electrodepositada.
En general, cada método de pretratamiento se selecciona y secuencia en función de las propiedades del material del sustrato, los tipos de contaminantes, el uso previsto y la calidad de galvanoplastia deseada. El rugosamiento mecánico, la limpieza química y la activación electroquímica, en conjunto, logran una fuerza de adhesión y un rendimiento del recubrimiento óptimos en el proceso de galvanoplastia.
El papel del permanganato de potasio en el pretratamiento de la galvanoplastia.
Química de las soluciones de permanganato de potasio
El permanganato de potasio (KMnO₄) es conocido por su fuerte capacidad oxidante en el proceso de galvanoplastia. Al disolverse en agua, el KMnO₄ se disocia liberando iones permanganato (MnO₄⁻), que poseen un alto potencial redox. Esto permite la oxidación agresiva de compuestos orgánicos e inorgánicos, lo que lo convierte en una herramienta valiosa para el pretratamiento de superficies en la galvanoplastia.
La capacidad oxidante de la solución es fundamental para eliminar contaminantes orgánicos persistentes, como aceites, tensioactivos y polímeros residuales adheridos a sustratos metálicos. La acción oxidativa se produce mediante transferencia directa de electrones, lo que provoca la descomposición de estas moléculas orgánicas en especies solubles en agua o su mineralización completa. Por ejemplo, se ha demostrado que superficies electroquímicamente activas avanzadas, como el MnO₂ dopado con molibdeno sobre matrices de nanotubos de TiO₂, catalizan la rápida degradación de contaminantes orgánicos mediante oxidación directa y la formación de potentes oxidantes intermedios, como los radicales Mn(III/IV) e hidroxilo, que mejoran la eficacia del proceso.
Para la eliminación de contaminantes inorgánicos, la solución de KMnO₄ facilita la oxidación e inmovilización de metales pesados, como Pb(II), Cd(II) y Cu(II), en superficies o dentro de matrices. Esto se atribuye principalmente a la precipitación in situ de micropartículas de MnO₂ durante la reacción con KMnO₄, las cuales presentan abundantes sitios activos para la adsorción de iones metálicos. Además, el KMnO₄ puede modificar adsorbentes a base de carbono, como el hidrocarbón, mediante la adición de grupos funcionales oxigenados y el aumento de su capacidad de adsorción de metales pesados, lo cual es fundamental para la preparación de superficies de alta pureza antes del ensamblaje de los baños de electrodeposición.
La concentración óptima de la solución de permanganato de potasio es fundamental para equilibrar la eficacia de la eliminación de contaminantes con la integridad de la superficie. Una concentración demasiado alta puede provocar un grabado excesivo de la superficie o incluso una sobreoxidación, mientras que una concentración demasiado baja podría comprometer la fuerza de adhesión en el proceso de galvanoplastia y dejar residuos que alteren la composición del baño.
Implementación en procesos de pretratamiento de superficies
La integración del permanganato de potasio para galvanoplastia en los métodos de pretratamiento existentes comienza con una preparación de la solución bien controlada. El pretratamiento generalmente sigue estos pasos:
- Limpieza de superficies:Eliminación inicial de suciedad gruesa, grasa o partículas mediante abrasión mecánica o lavados alcalinos.
- Tratamiento con KMnO₄:Sumergir o rociar el sustrato con una solución de permanganato de potasio. La concentración de la solución de permanganato de potasio en el proceso de galvanoplastia debe ajustarse al tipo de sustrato y a la carga de contaminantes para lograr una eliminación eficaz.
- Tiempo de reacción:Es necesario dejar un tiempo de contacto suficiente para la oxidación, que suele oscilar entre varios minutos y media hora, dependiendo de la composición de la superficie y del tipo de contaminantes.
- Enjuague y neutralización:Enjuagar bien con agua para eliminar los residuos degradados y, si es necesario, neutralizar cualquier resto de KMnO₄ con bisulfito de sodio o un reductor similar para evitar interferencias con la química del baño de galvanoplastia posterior.
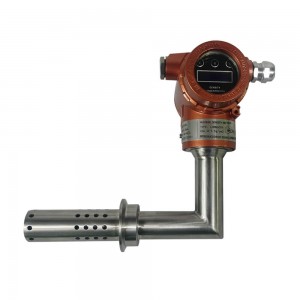
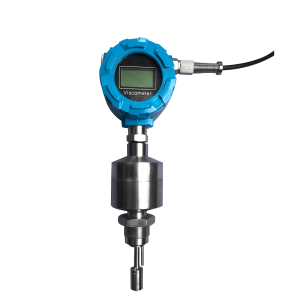
- Controles intermedios:Utilizar densímetros o viscosímetros en línea de Lonnmeter para verificar que los residuos y los productos químicos de pretratamiento se hayan eliminado adecuadamente y que las condiciones de la superficie se hayan estabilizado para lograr una fuerza de adhesión óptima en el proceso de galvanoplastia.
Este proceso puede adaptarse a diferentes metales (cobre, níquel o zinc) ajustando la preparación de la solución de permanganato de potasio para el tratamiento superficial. Es fundamental controlar los parámetros del pretratamiento para evitar la sobreoxidación, que podría comprometer la calidad final del recubrimiento electrolítico o la fuerza de adhesión.
El permanganato de potasio ofrece varias ventajas sobre los productos químicos de pretratamiento tradicionales, como los cromatos o los ácidos simples. Su manipulación y eliminación son menos peligrosas que las de los compuestos de cromo hexavalente. La amplia capacidad oxidante del KMnO₄ permite tratar una gran variedad de contaminantes orgánicos e inorgánicos en un solo paso, lo que reduce el número de etapas de pretratamiento necesarias. Además, la formación de micropartículas de MnO₂ puede mejorar las técnicas posteriores de preparación de superficies, al optimizar la adsorción de contaminantes y facilitar una deposición de metal más uniforme sobre los sustratos pretratados.
En resumen, el permanganato de potasio para galvanoplastia ofrece una vía eficaz para mejorar las técnicas de preparación de superficies, con mejoras documentadas tanto en la eficiencia de remoción como en la fuerza de adhesión final. Su implementación óptima depende del control preciso de la concentración de KMnO₄ y de su integración con el monitoreo del proceso, como la verificación de la densidad y la viscosidad mediante herramientas como las que ofrece Lonnmeter.

Proceso de recubrimiento de metales
*
Garantizar la fuerza adhesiva y la calidad del recubrimiento.
La oxidación con permanganato de potasio es fundamental en el pretratamiento de la galvanoplastia, especialmente para polímeros como el ABS. Este paso resuelve el principal problema de la adhesión de la capa metálica mediante la transformación química y física de la superficie del sustrato.
Mecanismo: Cómo el permanganato de potasio mejora la fuerza adhesiva
El permanganato de potasio, un potente oxidante, modifica la superficie durante el proceso de preparación para la galvanoplastia. En sustratos poliméricos, actúa sobre los grupos orgánicos superficiales, especialmente en los dominios de polibutadieno presentes en los plásticos ABS. La oxidación rompe los enlaces dobles, introduciendo grupos funcionales ricos en oxígeno como el hidroxilo (–OH) y el carboxilo (–COOH). Estos grupos polares aumentan significativamente la energía superficial, mejorando la humectabilidad y la compatibilidad química con los iones metálicos en las composiciones posteriores del baño de galvanoplastia.
Paralelamente, el grabado con permanganato provoca un microrugosidad que aumenta la superficie y proporciona puntos de anclaje físico. Esta texturización a micro y nanoescala hace que la interfaz sea más receptiva a la nucleación y el crecimiento de la capa metálica depositada, lo que, en última instancia, mejora el enclavamiento mecánico y la fuerza adhesiva.
La relación entre el pretratamiento con permanganato, la activación de la superficie y la durabilidad del recubrimiento.
Los métodos de pretratamiento para galvanoplastia deben optimizar tanto la funcionalidad química como la textura física. Cuando se aplica permanganato de potasio en condiciones óptimas —normalmente en concentraciones entre 0,5 % y 2 %, durante 3 a 10 minutos a 60-80 °C— se logra una activación eficaz de la superficie sin dañar el sustrato.
Las superficies correctamente oxidadas presentan un contenido de oxígeno y una rugosidad superficial considerablemente mayores, como lo demuestran las técnicas XPS y SEM. Estas características se correlacionan directamente con una mejor adhesión y durabilidad del recubrimiento final. La mayor fuerza adhesiva se traduce en una resistencia superior a la delaminación, la formación de ampollas y los ciclos de choque térmico, aspectos cruciales en aplicaciones exigentes como la fabricación de automóviles o productos electrónicos.
Además, las exigencias medioambientales están acelerando la transición hacia el pretratamiento con permanganato. Dado que las normativas restringen el uso de ácido crómico, la oxidación con permanganato ofrece una adhesión comparable o superior, minimizando al mismo tiempo los residuos peligrosos. Este método está demostrando su eficacia en una amplia gama de plásticos de ingeniería, como el polipropileno y el policarbonato, siempre que se ajusten las condiciones de la solución al sustrato en cuestión.
Indicadores clave para la evaluación de la fuerza adhesiva después del pretratamiento de la superficie.
La evaluación de la eficacia de la etapa de permanganato de potasio en el proceso de pretratamiento de la superficie se centra en varios indicadores medibles:
- Prueba de resistencia al despegue:Cuantifica la fuerza necesaria para despegar la capa depositada del sustrato. En el caso del ABS tratado con permanganato, los valores suelen aumentar de aproximadamente 8 N/cm (sin tratar) a más de 25 N/cm, lo que demuestra el importante beneficio del proceso.
- Pruebas de rayado y abrasión:Evaluar la resistencia al desprendimiento mecánico, que refleja no solo la calidad de la adhesión, sino también la interacción entre la rugosidad de la superficie y la densidad de los grupos funcionales.
- Ciclos térmicos y resistencia a la humedad:Se exponen muestras recubiertas a cambios repetidos de temperatura y humedad, evaluando la estabilidad de la interfaz metal-polímero a lo largo del tiempo.
- Análisis microscópico y espectroscópico:Las técnicas SEM y XPS proporcionan datos cuantitativos sobre la morfología de la superficie y la composición elemental, lo que permite correlacionar la concentración de oxígeno y la microtopografía con parámetros de adhesión medidos empíricamente.
Para el monitoreo a escala industrial, es fundamental garantizar un control preciso y la repetibilidad de la concentración de la solución de permanganato de potasio. Aquí es donde la tecnología de medición de densidad o viscosidad en línea, como la que ofrece Lonnmeter, asegura que cada lote alcance el estado ideal de la solución, lo que contribuye a una calidad constante en los resultados de galvanoplastia posteriores.
Consideraciones de seguridad, medioambientales y operativas
El manejo de soluciones de permanganato de potasio en procesos de galvanoplastia y operaciones de pretratamiento de superficies requiere protocolos rigurosos para la salud, la seguridad y la protección del medio ambiente. Debido a sus fuertes propiedades oxidantes y su reactividad, cada paso, desde el almacenamiento hasta la eliminación, exige una atención meticulosa a los detalles normativos y operativos.
Manipulación, almacenamiento y eliminación adecuados de soluciones de permanganato de potasio
El equipo de protección personal (EPP) es esencial al manipular permanganato de potasio. Los operarios deben usar guantes resistentes a productos químicos, gafas protectoras, protectores faciales y batas de laboratorio para evitar el contacto con la piel y los ojos. Trabaje con el producto químico en espacios bien ventilados o bajo campanas extractoras para evitar la inhalación de polvo o vapores. Evite el contacto directo y la formación de aerosoles; el polvo o la niebla de KMnO₄ son peligrosos.
Un manejo cuidadoso previene reacciones peligrosas. El permanganato de potasio reacciona violentamente con materiales orgánicos, agentes reductores y ácidos, con riesgo de incendio o explosión. Manténgalo aislado de todos los materiales combustibles y productos químicos incompatibles en cada etapa de los métodos de pretratamiento para galvanoplastia.
Almacene el permanganato de potasio en recipientes herméticamente cerrados y resistentes a la corrosión (preferiblemente de HDPE o vidrio) en un lugar fresco, seco y bien ventilado. Etiquete todos los recipientes correctamente. Manténgalo alejado de la luz solar, fuentes de calor y posibles contaminantes. Es fundamental mantenerlo separado físicamente: nunca lo almacene con ácidos, materiales inflamables ni agentes reductores.
Evite cualquier vertido al agua, al suelo o a los desagües. El uso de sistemas de contención secundarios, como bandejas resistentes a productos químicos debajo de los recipientes de almacenamiento, ayuda a evitar que las fugas accidentales lleguen al medio ambiente. Para su eliminación, las soluciones de permanganato de potasio deben neutralizarse —generalmente en condiciones controladas con un agente reductor adecuado— antes de ser gestionadas como residuos peligrosos. Elimine todos los materiales de limpieza y los enjuagues de acuerdo con la normativa local para proteger la calidad del agua y los ecosistemas.
En caso de derrame, aísle inmediatamente la zona y elimine las fuentes de ignición. Utilice únicamente absorbentes inertes y no combustibles para la limpieza. No barra ni aspire productos químicos secos; se recomienda la limpieza húmeda con equipo de protección personal (EPP). Todos los residuos de derrames se gestionan como residuos peligrosos y requieren documentación conforme a la normativa ambiental.
Impactos ambientales y requisitos reglamentarios para el uso de permanganato
El permanganato de potasio es tóxico para la vida acuática y persiste en el medio ambiente. La composición del baño de galvanoplastia y los procesos de tratamiento de superficies deben incorporar medidas de seguridad que prevengan fugas accidentales. Las áreas operativas deben contar con sistemas de contención secundarios y ser inspeccionadas periódicamente para detectar fugas.
El cumplimiento de las normativas nacionales y regionales es obligatorio. En Estados Unidos, la Agencia de Protección Ambiental (EPA) impone límites estrictos a los vertidos de permanganato en cuerpos de agua. Las normas internacionales también reconocen el permanganato de potasio como una sustancia de interés, exigiendo la documentación rutinaria de su inventario, uso y prácticas de eliminación. Cualquier vertido accidental debe notificarse según la legislación local. Las inspecciones reglamentarias suelen centrarse en las condiciones de almacenamiento, los planes de respuesta ante derrames y el cumplimiento de los procedimientos para residuos peligrosos.
Directrices de salud y seguridad para el operador
Los operarios deben recibir capacitación sobre los riesgos del uso de permanganato de potasio en los procesos de pretratamiento de galvanoplastia y de superficies. Esto incluye el uso adecuado de equipos de protección personal (EPP), el manejo de derrames y la respuesta ante posibles exposiciones.
Los protocolos de primeros auxilios incluyen el enjuague inmediato con agua en caso de contacto con la piel y los ojos. Si se inhala, traslade a la persona a un lugar con aire fresco y busque atención médica. Si se ingiere, se requiere atención médica; no induzca el vómito. El acceso inmediato a estaciones de lavado de ojos y duchas de emergencia en las áreas de trabajo es indispensable.
Los simulacros de emergencia deben abarcar la contención de derrames, la notificación a las autoridades de seguridad y los protocolos de evacuación. Se deben mantener registros de incidentes y de la capacitación del personal para cumplir con las normas legales e internas de gestión de riesgos.
En resumen, los estrictos controles de seguridad, medioambientales y operativos son fundamentales para el uso de permanganato de potasio en la galvanoplastia. Estos controles garantizan el cumplimiento normativo y el logro de objetivos de rendimiento, como la mejora de la adhesión en la galvanoplastia, a la vez que protegen al personal y el medio ambiente. Las herramientas de monitorización adecuadas, como las que ofrece Lonnmeter, contribuyen a una preparación segura y fiable de la solución de permanganato de potasio para el tratamiento de superficies y al control continuo de la calidad del proceso.
Solución de problemas y mejores prácticas
Los problemas de adhesión y calidad en el proceso de galvanoplastia suelen tener su origen en el pretratamiento de la superficie, especialmente al utilizar soluciones de permanganato de potasio. Es fundamental contar con una lista de verificación de diagnóstico sistemática para identificar el origen de los problemas en el pretratamiento. Entre los factores clave se incluyen la verificación de la concentración de la solución de permanganato de potasio en los baños de galvanoplastia y la preparación de la solución para una oxidación superficial uniforme. La activación superficial incompleta suele deberse a una concentración incorrecta, un control de temperatura inadecuado o un tiempo de exposición insuficiente, lo que puede reducir la fuerza de adhesión en la galvanoplastia y provocar uniones débiles.
Los contaminantes residuales, como aceites de mecanizado o restos de recubrimientos anteriores, deben eliminarse mediante una limpieza y enjuague exhaustivos. Cualquier resto de sales de permanganato o residuos orgánicos puede disminuir significativamente la eficacia de la concentración de permanganato de potasio en la calidad del galvanizado. El grabado excesivo debido a una concentración excesiva de permanganato de potasio o una exposición prolongada puede generar superficies quebradizas propensas a la delaminación. La temperatura del baño, el pH y la duración de la exposición deben registrarse y controlarse para garantizar una concentración óptima de la solución de permanganato de potasio en cada etapa. También debe documentarse la variabilidad del sustrato, ya que las diferencias en el contenido de resina o relleno pueden alterar la respuesta al pretratamiento, afectando la fuerza de adhesión en el galvanizado.
Lista de verificación de diagnóstico:
- Confirme que la composición del baño de galvanoplastia cumple con los estándares especificados para el permanganato de potasio y los demás ingredientes.
- Compruebe y calibre periódicamente el densímetro en línea de Lonnmeter para verificar la consistencia del baño.
- Controle la temperatura del baño y el pH durante todo el proceso de preparación de la superficie para mantener una concentración óptima de la solución de permanganato de potasio.
- Utilice herramientas de caracterización de superficies, como la medición del ángulo de contacto y la espectroscopia FTIR, para evaluar los niveles de oxidación y garantizar una activación uniforme de la superficie.
- Realizar pruebas de adhesión mecánica (por ejemplo, pruebas de cizallamiento por solapamiento o de desprendimiento) para distinguir entre fallos cohesivos, adhesivos o relacionados con el sustrato.
- Documente los números de lote del sustrato y respete los plazos establecidos entre el pretratamiento y la aplicación del adhesivo.
Ajustar los parámetros del proceso es fundamental para garantizar la consistencia. Estos parámetros deben optimizarse mediante el monitoreo de datos de densímetros en línea, que proporcionan valores en tiempo real de la composición del baño de galvanoplastia. Por ejemplo, si las mediciones de densidad indican una disminución del permanganato de potasio, se deben ajustar las dosis para restablecer la concentración esperada. Si las lecturas de densidad sugieren un exceso de permanganato, se debe reducir la dosis o aumentar la dilución para evitar un grabado excesivo. El control de la temperatura del baño ayuda a mantener una activación superficial eficaz, reduciendo el riesgo de fallas de adhesión. La velocidad de agitación durante la inmersión debe estandarizarse para mejorar el contacto con la superficie y evitar un tratamiento irregular.
Las rutinas de mantenimiento son esenciales para prevenir la contaminación del baño y mantener resultados de galvanoplastia de alta calidad. Inspeccione y limpie periódicamente todos los equipos de proceso húmedo, incluidos los tanques y las tuberías, para eliminar la acumulación de residuos o precipitados.Medidores de densidad en línea LonnmeterPara monitorizar en tiempo real los cambios en el baño, tenga en cuenta que las variaciones bruscas de densidad suelen indicar contaminación o descomposición química. Establezca una calibración programada de los dispositivos de monitorización y ajuste los intervalos de mantenimiento según los datos de tendencia del proceso de galvanoplastia. Reemplace la solución del baño periódicamente, de acuerdo con las directrices operativas, especialmente si el recuento de partículas o los residuos sin filtrar superan los valores umbral. Un registro meticuloso, desde los ciclos de limpieza hasta la calibración de los dispositivos, contribuye a mantener una preparación óptima de la solución de permanganato de potasio para el tratamiento de superficies y minimiza los fallos relacionados con la composición y la contaminación del baño.
El cumplimiento regular de estos protocolos de diagnóstico y mantenimiento garantiza técnicas de preparación de superficies para galvanoplastia consistentes y fiables, y mejora la forma de optimizar la fuerza de adhesión en este proceso. La incorporación de datos de proceso de los densímetros en línea de Lonnmeter permite realizar ajustes proactivos de los parámetros del proceso, lo que reduce los fallos de adhesión y asegura resultados uniformes en todos los lotes de producción.






Preguntas frecuentes (FAQ)
¿Cuál es la finalidad del pretratamiento en la galvanoplastia?
El pretratamiento electrolítico es esencial para los procesos de preparación de superficies, ya que permite eliminar contaminantes y acondicionar el sustrato antes de la deposición del metal. Esto incluye la eliminación de aceites, grasas, óxidos y partículas que pueden interferir con la adhesión y la cobertura. El pretratamiento optimiza la rugosidad superficial y la reactividad química, lo que permite una deposición uniforme de la capa electrodepositada. Sustratos como las aleaciones de aluminio y los plásticos impresos en 3D requieren métodos de pretratamiento específicos para garantizar una calidad de recubrimiento fiable y reducir defectos como poros o ampollas.
¿Cómo mejora el permanganato de potasio el proceso de galvanoplastia?
El permanganato de potasio para galvanoplastia se utiliza como un potente oxidante en la etapa de limpieza. Reacciona eficazmente con residuos orgánicos y algunos inorgánicos, asegurando su eliminación de la superficie del sustrato. Esta acción oxidante crea una superficie más limpia y químicamente activa, lo que se traduce en una mayor fuerza de adhesión en la galvanoplastia y un mejor rendimiento del recubrimiento. Para sustratos difíciles, como aquellos propensos a la formación de óxido pasivo, la preparación de una solución de permanganato de potasio para el tratamiento superficial aumenta significativamente la activación de la superficie.
¿Por qué es fundamental controlar la concentración de la solución de permanganato de potasio?
La concentración de la solución de permanganato de potasio en el proceso de galvanoplastia debe controlarse cuidadosamente. Si la concentración cae por debajo de los niveles óptimos, la limpieza será incompleta, lo que provocará una adhesión débil y posibles fallos de adhesión. Si la solución está demasiado concentrada, el grabado excesivo puede dañar o rugosizar el sustrato, causando defectos. La concentración óptima de la solución de permanganato de potasio garantiza una eliminación eficaz de los contaminantes y preserva la integridad del sustrato, influyendo directamente en la composición del baño de galvanoplastia y en la calidad del recubrimiento final.
¿Cómo puedo medir con precisión la concentración de una solución de permanganato de potasio?
Los laboratorios suelen utilizar el análisis volumétrico para cuantificar los niveles de permanganato de potasio. Esta técnica química determina la concentración con gran precisión, pero requiere mucho tiempo. Para un control continuo del proceso, se pueden instalar sensores en línea, como densímetros o viscosímetros de Lonnmeter, directamente en el baño de galvanoplastia. Estos sensores permiten la monitorización en tiempo real de parámetros físicos relacionados con la concentración de la solución, facilitando ajustes precisos del proceso y mejorando la productividad.
¿Se puede utilizar el permanganato de potasio con todos los metales en el pretratamiento de galvanoplastia?
Si bien el permanganato de potasio es aplicable a diversos metales, su idoneidad depende de la reactividad química del sustrato. Por ejemplo, el aluminio, con su rápida formación de óxido, requiere pasos de pretratamiento específicos; un uso inadecuado puede provocar reacciones superficiales no deseadas o daños. Evalúe la compatibilidad para cada material y aplicación. Los métodos de pretratamiento para la galvanoplastia siempre deben ajustarse para optimizar las técnicas de preparación de la superficie y evitar efectos adversos en el sustrato.
Fecha de publicación: 8 de diciembre de 2025


