

La medición continua de la densidad es fundamental enfabricación de patrones de ceraEn la fundición a la cera perdida, se garantiza directamente la estabilidad dimensional, la contracción predecible y la integridad superficial e interna, cualidades que se transfieren a las piezas finales. Las inconsistencias de densidad generan defectos como burbujas de aire, llenado incompleto o contracción desigual, que posteriormente se convierten en costosos defectos de fundición. El monitoreo en tiempo real controla la composición de la cera, los parámetros de inyección y la uniformidad del material, mitigando los riesgos y manteniendo la precisión necesaria para una fundición a la cera perdida confiable.
Por qué es importante la calidad de los patrones de cera
La base del proceso de fundición a la cera perdida reside en la precisión de la fabricación del modelo de cera. Cualquier desviación dimensional, imperfección superficial o inconsistencia interna en el modelo de cera se transfiere directamente a la pieza fundida final. Pequeñas variaciones en la densidad o consistencia del modelo de cera se amplifican durante las etapas posteriores, lo que conlleva riesgos de defectos en la fundición, como contracción, inestabilidad dimensional o imperfecciones superficiales.

Ceras para fundición de precisión
*
La contracción del modelo de cera es una preocupación fundamental. A medida que la cera fundida se enfría y solidifica en el molde, experimenta una contracción tanto lineal como volumétrica. Si la densidad de la mezcla de cera es inconsistente, esta contracción se vuelve impredecible, lo que compromete la precisión dimensional del modelo de cera y, en última instancia, la estabilidad dimensional en la fundición a la cera perdida. Los estudios demuestran que controlar la densidad de la cera, incluso con la adición de cargas y resinas específicas, puede reducir la contracción en más del 4 %, mejorando enormemente la fabricación de modelos de cera de alta precisión utilizados en la fundición de turbinas y componentes aeroespaciales.
Los problemas de acabado superficial son otro riesgo vinculado a la consistencia del modelo de cera. Los huecos, burbujas o inclusiones de partículas extrañas en la cera provocan picaduras en la superficie interna del molde. Por consiguiente, la prevención de defectos en la fundición a la cera perdida se centra en gran medida en el control de calidad del modelo de cera en la fase inicial. Incluso con una optimización avanzada del proceso de desencerado, si existen defectos iniciales de contracción o en el modelo, pueden surgir defectos como juntas frías, superficies rugosas o llenado incompleto, lo que aumenta las tasas de rechazo y los costes.
La consistencia del patrón influye en la estabilidad dimensional durante todo el proceso de fundición a la cera perdida, no solo durante la solidificación inicial, sino también durante el transporte, la manipulación y el ensamblaje en grupos. Si los patrones de cera presentan heterogeneidad en la resistencia o densidad, el ensamblaje de los grupos se vuelve propenso a la desalineación, el hundimiento y la rotura, lo que aumenta el riesgo de errores dimensionales adicionales. Un control riguroso de la calidad del material y de los parámetros de manipulación permite un control de calidad sólido del material de fundición a la cera perdida desde el principio.
Tipos de cera, mezclas y sus efectos
Las mezclas de cera para moldes se diseñan meticulosamente para lograr un equilibrio entre inyectabilidad, facilidad de desmoldeo y estabilidad del modelo final. La cera de parafina es el componente más utilizado; aporta fluidez durante la manipulación de la cera fundida para el moldeo y forma una superficie exterior lisa. Las propiedades de la cera de parafina, especialmente su punto de fusión y pureza, determinan tanto la moldeabilidad como el control de la contracción durante el moldeo.
El ácido esteárico actúa como plastificante, ablandando la parafina y promoviendo tanto la flexibilidad como la eficiencia del desmoldeo. Análisis revisados por pares sugieren que optimizar las proporciones de cera de parafina en la fundición, generalmente en una proporción cercana a 1:1 con ácido esteárico, produce resultados superiores en cuanto a moldeabilidad, control de la contracción y mejora del acabado superficial en la fundición a la cera perdida. Las proporciones precisas se ajustan según la aplicación: un mayor contenido de parafina aumenta la resistencia y reduce la fragilidad del modelo, pero puede causar burbujas o inestabilidad dimensional si es demasiado alto. Aumentar la proporción de ácido esteárico más allá del óptimo mejora la resistencia térmica y el acabado superficial, pero puede reducir la tenacidad mecánica del modelo. Se ha comprobado que las proporciones de masa de 1:1, especialmente con parafina de punto de fusión más alto (superior a 60 °C), son óptimas para muchos modelos de cera de uso general.
Los aditivos como la cera de abeja, la cera microcristalina o los polímeros menores se incorporan habitualmente a las mezclas para ajustar los patrones de cera a los requisitos específicos de fundición. La cera de abeja mejora la ductilidad y modifica las características de curado; la cera microcristalina mejora la resistencia y reduce el tamaño del grano, produciendo una superficie más fina. En aplicaciones que exigen baja contracción y fundición de alta fidelidad, las mezclas de ceras múltiples con parafina (60 %), cera de abeja (25 %), cera microcristalina (5 %) y cera de carnauba (10 %) han demostrado menor contracción y mejor calidad superficial.
La presencia y las proporciones de los aditivos influyen no solo en las propiedades físicas, sino también en las mecánicas: resistencia del patrón, elongación en el punto de fluencia, resistencia a la deformación térmica e incluso compatibilidad química con las suspensiones de la carcasa cerámica. La formulación correcta previene fallos en la manipulación de los conjuntos, reduce la distorsión durante el moldeo y garantiza un rendimiento robusto hasta la fundición final. Además, el control preciso de la temperatura de inyección, la fuerza de moldeo aplicada y el tiempo de mantenimiento son tan cruciales como la selección de la cera para lograr una fabricación de patrones de cera de alta precisión.
La optimización de la mezcla de ceras es un proceso iterativo basado en datos. Cada cambio en los materiales —ya sea en las propiedades de la cera de parafina, el ácido esteárico en las mezclas de cera o el tipo de aditivo— puede afectar la tasa de contracción del modelo, la expansión térmica y, en última instancia, las técnicas de prevención de defectos de fundición. Las mejoras resultantes en la precisión del modelo, la reducción de la contracción y el perfeccionamiento de la superficie son fundamentales para el objetivo general de prevenir defectos en la fundición a la cera perdida y mejorar el acabado superficial de las piezas fundidas.
Moldeo por inyección para modelos de cera: Consideraciones del proceso
Parámetros de moldeo por inyección y química de la cera
Control preciso demoldeo por inyecciónLos parámetros son fundamentales para el proceso de fabricación de modelos de cera y el proceso general de fundición a la cera perdida. La integridad y la precisión dimensional de los modelos de cera para fundición se ven fuertemente afectadas por la temperatura de inyección, la presión y el flujo del material. Mantener una temperatura precisa durante la inyección es particularmente importante para las propiedades de la cera de parafina y las formulaciones con aditivos como el ácido esteárico, ya que las variaciones de temperatura pueden cambiar la viscosidad de la cera fundida en un orden de magnitud. Las temperaturas bajas aumentan rápidamente la viscosidad, lo que resulta en un llenado incompleto del molde y defectos superficiales, mientras que las temperaturas excesivas pueden causar sobrellenado, rugosidad superficial o contracción excesiva.
La presión cumple una doble función: una presión de inyección suficiente garantiza el llenado completo del molde, capturando los detalles finos cruciales para la fabricación de patrones de cera de alta precisión, mientras que una presión excesiva conlleva el riesgo de cavitación (formación de huecos y grietas internas). Ajustar la velocidad de inyección permite a los fabricantes equilibrar el tiempo de llenado con la reproducción de los detalles del patrón, lo que influye tanto en el acabado superficial como en la posibilidad de defectos en la fundición a la cera perdida.
La composición química de la cera determina de forma crucial el comportamiento de la inyección. Las variaciones en la proporción de parafina, el contenido microcristalino y el uso de aditivos como el poliestireno reticulado o el ácido tereftálico alteran directamente el perfil de viscosidad del fundido. Por ejemplo, un mayor contenido de parafina suele reducir la viscosidad, facilitando el flujo, pero aumentando el riesgo de marcas de hundimiento o contracción excesiva. Por el contrario, la adición de cargas puede incrementar la viscosidad y la resistencia mecánica, pero, si no se dispersan adecuadamente, pueden disminuir el flujo y la calidad de la superficie. La optimización es iterativa y está estrechamente ligada a la retroalimentación del mundo real; la reutilización de los aprendizajes del proceso para ajustar los parámetros es fundamental en los esfuerzos por mejorar el acabado superficial de la fundición a la cera perdida.
La interacción entre la composición de la mezcla de cera y los parámetros del proceso es evidente: una mezcla con alto contenido de polietileno, por ejemplo, requiere una calibración precisa de la temperatura y la presión de inyección para asegurar el llenado completo del molde y mantener la tasa de contracción dentro de los límites establecidos. La evidencia experimental demuestra que los ajustes de viscosidad en tiempo real, que responden a las condiciones del lote de cera y del entorno, son cruciales para mantener la integridad del patrón y minimizar los defectos.

Monitoreo de la densidad y la calidad del material
La medición continua de la densidad durante el moldeo por inyección de modelos de cera es necesaria para un control de calidad riguroso del material de fundición a la cera perdida y para controlar la tasa de contracción en la fundición. Las fluctuaciones de densidad durante la inyección pueden indicar inconsistencias en la composición de la cera, un llenado incompleto del molde o la presencia de aire atrapado, factores que contribuyen significativamente a los defectos en la fundición a la cera perdida.
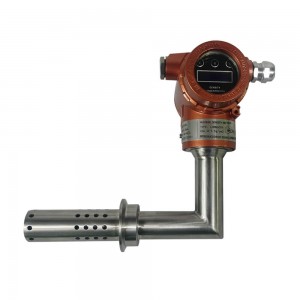
Lonnmeter, fabricante de densímetros en línea, ofrece la capacidad de monitorizar en tiempo real la densidad del modelo de cera inmediatamente después de la inyección. Estos instrumentos, instalados en la línea de inyección, envían mediciones continuas, lo que permite a los equipos de control de calidad detectar rápidamente desviaciones de los umbrales de densidad establecidos. Este enfoque se ajusta a las mejores prácticas que recomiendan la monitorización y el registro continuos de los datos de densidad, lo que permite identificar tendencias y controlar de inmediato la calidad del material en las operaciones de fundición.
El seguimiento en tiempo real de la densidad y la composición permite a los operarios determinar si es necesario ajustar el manejo de la cera fundida, ya sea mediante cambios en la temperatura, la presión o incluso la proporción de la mezcla de cera. En la fundición a la cera perdida, los modelos que se desvían de la densidad objetivo suelen presentar una estabilidad dimensional deficiente, lo que provoca una contracción variable y problemas de acabado superficial en etapas posteriores del proceso.
Estudios empíricos demuestran una relación directa entre la densidad uniforme del patrón y la precisión dimensional de las piezas fundidas finales. Los patrones con densidad uniforme no solo resisten la deformación durante el desmoldeo y la manipulación, sino que también minimizan la contracción impredecible durante la optimización del proceso de desparafinado y la cocción de la cáscara cerámica. Estos controles basados en la densidad permiten ventanas de proceso más precisas y mejoran sustancialmente la adherencia a la geometría de la pieza fundida.
El monitoreo continuo con herramientas precisas facilita la prevención de defectos, mejora la reproducibilidad del proceso de fabricación de modelos de cera y constituye la base de las técnicas de prevención de defectos en la fundición. Al integrar estrechamente los parámetros del proceso, la composición química de la cera y el seguimiento de la densidad en línea, los fabricantes pueden ofrecer modelos de cera consistentes y de alta calidad, adaptados a las exigentes aplicaciones de fundición a la cera perdida.
Estabilidad dimensional, tasa de contracción y acabado superficial
Controlar la contracción y mantener la precisión dimensional.
Durante el proceso de fundición a la cera perdida, el modelo de cera sufre una contracción térmica al enfriarse y solidificarse. Esta contracción, conocida como retracción dimensional, es un factor determinante de la estabilidad dimensional del producto final. La contracción se manifiesta en dos fases: un enfriamiento inicial dentro del molde y una retracción adicional tras el desmoldeo, a medida que la cera se equilibra con el entorno. Ambas fases se ven influenciadas por la composición de la cera, el material del molde, su geometría y la temperatura ambiente.
Las ceras a base de parafina, comúnmente utilizadas en la fabricación de patrones de cera, presentan una sensibilidad particularmente alta a las variaciones térmicas. Los patrones elaborados con cera de parafina sin relleno tienden a experimentar mayores cambios dimensionales —hasta ±0,4 % de longitud— en un período de 24 horas al exponerse a fluctuaciones de temperatura, en comparación con las mezclas de cera con relleno. Los moldes de caucho de silicona muestran el menor cambio dimensional entre los materiales utilizados, lo que ofrece una notable reducción de la contracción en los patrones de cera de parafina.
La formulación del material, especialmente la incorporación de cargas como almidón en polvo y resina tetrafenólica, desempeña un papel crucial. Las cargas pueden reducir la contracción lineal en aproximadamente un 4,5 % sin comprometer la integridad de la superficie. Las ceras con alto contenido de carga no solo estabilizan las dimensiones, sino que también hacen que la contracción sea menos sensible a las variaciones de temperatura ambiental.
Los parámetros del proceso también son de gran importancia. La temperatura de inyección, la presión de mantenimiento y el tiempo de mantenimiento determinan el historial térmico, la tensión interna y la homogeneidad del relleno de cera. El ajuste preciso de estos parámetros, como con una optimización ortogonal Taguchi L9, reduce directamente la variabilidad en la contracción. Para piezas muy complejas o con dimensiones sensibles, el análisis de elementos finitos (AEF) es fundamental. El AEF permite predecir y corregir con precisión la contracción, la deformación y otras deformaciones en la etapa de diseño. Por ejemplo, los patrones de álabes de turbina fabricados con parámetros guiados por AEF presentan una deformación significativamente menor, como lo demuestran las máquinas de medición de coordenadas y el análisis óptico.
La monitorización de la densidad en tiempo real durante la fase de inyección del patrón de cera valida y ajusta las simulaciones a las condiciones reales. Esta medición continua permite el ajuste dinámico de los parámetros del proceso, controlando así con precisión la contracción y garantizando la exactitud dimensional. Se ha demostrado que la implementación de densímetros en línea, como los fabricados por Lonnmeter, proporciona información inmediata esencial para la compensación durante el proceso de fabricación del patrón de cera.
El gráfico que se muestra a continuación ilustra la tasa de contracción de los patrones de cera en función de las proporciones de parafina y relleno, así como de la temperatura ambiente:
| Formulación de la cera | Temperatura ambiente -5°C | 20°C | 35°C |
|---------------------------|-------------------|------|------|
| Parafina pura | +0,31% | 0,00% | -0,11% |
| Parafina + 10% Almidón | +0,10% | 0,00% | -0,03% |
| Parafina + 10% Resina TP | +0,12% | 0,00% | -0,04% |
| Molde de silicona (mejor opción) | +0,05% | 0,00% | -0,01% |
Esto subraya la necesidad de combinar una formulación adecuada con un entorno controlado para limitar la contracción en la fabricación de patrones de cera de alta precisión.
Lograr un acabado superficial óptimo
El acabado superficial de los modelos de cera influye directamente en la mejora del acabado superficial y la prevención de defectos en la fundición a la cera perdida. El carácter de la superficie depende principalmente de la formulación de la cera y del control preciso del proceso de moldeo por inyección. Los modelos lisos minimizan el riesgo de defectos superficiales en la fundición a la cera perdida y facilitan el desmoldeo.
La proporción de parafina y ácido esteárico en una mezcla es un factor crucial para controlar la calidad de la superficie. Se ha demostrado que aumentar la proporción de ácido esteárico, entre un 5 % y un 15 %, mejora la suavidad de la superficie y facilita el desmoldeo. El ácido esteárico actúa como plastificante, aumentando las propiedades de flujo de la cera durante la inyección y permitiendo una replicación más precisa del molde. Se han patentado proporciones casi iguales de parafina y ácido esteárico (por ejemplo, 1:1) para obtener resultados óptimos: menor contracción, mayor estabilidad dimensional y una mejora considerable del acabado superficial.
Sin embargo, el beneficio es complejo: una mayor proporción de ácido esteárico reduce la contracción, pero puede alterar la fluidez de la cera y sus propiedades de curado si se superan los límites óptimos. La mezcla de parafina y ácido esteárico influye en la reología de la cera fundida, afectando tanto el acabado superficial como la densidad interna del patrón. Por ello, el control de la calidad del material y un estricto control del proceso son esenciales durante la manipulación de la cera fundida para el moldeo.
Los parámetros de moldeo por inyección de cera —en particular la temperatura y la presión— también tienen una gran influencia. La viscosidad de la cera, que puede variar en un orden de magnitud entre 60 °C y 90 °C, determina la integridad y la fidelidad del llenado del molde. Una temperatura o presión inadecuadas provocan un llenado incompleto, cierres en frío, rebabas y rugosidad en la superficie. Por el contrario, los parámetros optimizados mejoran el flujo de la cera, lo que da como resultado patrones con detalles superficiales más finos y mínimas irregularidades en la superficie.
Los datos gráficos resaltan el efecto de la proporción de ácido esteárico sobre la rugosidad superficial promedio (Ra):
| Ácido esteárico (%) | Rugosidad superficial promedio Ra (µm) |
|------------------|-------------------------------|
| 0 | 1,7 |
| 5 | 1.3 |
| 10 | 1.0 |
| 15 | 0,9 |
Esto demuestra que aumentar el contenido de ácido esteárico dentro de rangos controlados da como resultado superficies de patrones de cera perceptiblemente más lisas, lo cual es beneficioso para los procesos de fundición posteriores.
En resumen, la gestión de las variables clave —la contracción y el acabado superficial— depende de la sinergia entre la cuidadosa selección de la mezcla de cera, la medición del proceso en tiempo real, la optimización del proceso y el control riguroso de los parámetros ambientales y de inyección. Este enfoque integral garantiza la fabricación de patrones de cera de alta precisión, una sólida prevención de defectos en la fundición a la cera perdida y una calidad superficial final superior en las piezas fundidas.
Control de la proporción de parafina y gestión de aditivos
El control preciso de las proporciones de parafina en la fabricación de modelos de cera es fundamental para el proceso de fundición a la cera perdida. La proporción de parafina en la mezcla modifica las propiedades del material base: liquidez para el moldeo por inyección, resistencia mecánica y eficiencia en la extracción del modelo durante el desencerado. El ajuste preciso de estas características permite prevenir defectos de fundición y lograr un mejor acabado superficial y una mayor precisión dimensional.
La parafina, cuando se encuentra en concentraciones elevadas (hasta aproximadamente un 40-45 % en peso), aumenta la elasticidad de las mezclas de cera y reduce su vulnerabilidad a las fluctuaciones térmicas. Estas composiciones favorecen una absorción de energía robusta durante la manipulación y el procesamiento, lo que da como resultado diseños con buena procesabilidad y una forma estable. Sin embargo, un exceso de parafina puede comprometer la integridad mecánica al desestabilizar la red cristalina de la mezcla, lo que debilita el diseño y puede generar imprecisiones dimensionales o microfisuras que afloran durante el desencerado o la fundición de metales.
El control de la tasa de contracción y la estabilidad dimensional siguen estando directamente ligados al contenido de parafina. Una proporción equilibrada de parafina rige el comportamiento de la fusión y la contracción inducida por el enfriamiento, variables clave que influyen en la geometría final de los modelos de cera para la fundición. Por ejemplo, los modelos con proporciones subóptimas de parafina pueden presentar una mayor contracción lineal o volumétrica, lo que afecta al ajuste del molde y a la calidad de la fundición posterior. Mantener este equilibrio mejora tanto el rendimiento del moldeo por inyección de modelos de cera como la transferencia de detalles superficiales.
La selección de aditivos, en particular el uso de ácido esteárico, complementa el control de la proporción de parafina para optimizar la función de la mezcla de cera. El ácido esteárico modifica la cristalización, promoviendo la formación de cristalitos más densos y grandes que confieren mayor compacidad y capacidad de trabajo al corte. En las mezclas de parafina y ácido esteárico, la optimización de esta proporción aumenta no solo la robustez mecánica, sino también la fiabilidad del proceso de desparafinado. Con una formulación adecuada, estas mezclas producen moldes que se desmoldan fácilmente y dan como resultado un mejor acabado superficial de las piezas fundidas. Sin embargo, si las concentraciones de ácido esteárico son demasiado altas, pueden producirse reacciones químicas indeseadas (como la saponificación), lo que conlleva el riesgo de rugosidad superficial e incluso deterioro del molde.
Estas selecciones de materiales se sustentan en prácticas rigurosas de control de calidad. Las mezclas deben someterse a mediciones periódicas de densidad para verificar su homogeneidad y detectar la contaminación con ceras o partículas no deseadas. Los protocolos modernos exigen tanto análisis de laboratorio —mediante métodos como la cromatografía de gases y la calorimetría diferencial de barrido para establecer perfiles composicionales— como pruebas físicas durante el proceso para determinar propiedades clave como el punto de fusión y la viscosidad. La consistencia de los parámetros físicos indica que una mezcla es homogénea, lo que contribuye a la estabilidad dimensional y a la prevención de defectos.
Los fabricantes recurren cada vez más a herramientas de medición continua, como los densímetros en línea de Lonnmeter, para obtener información en tiempo real durante la manipulación de la cera fundida en el proceso de fundición. Estas herramientas, integradas en las líneas de producción, permiten un control preciso de las propiedades de la parafina en todas las etapas. Combinado con técnicas de laboratorio periódicas para la detección de contaminantes y la verificación microestructural, este enfoque constituye una sólida protección contra la variación de la calidad.
El monitoreo rutinario permite la corrección inmediata de las proporciones de parafina o los niveles de aditivos, lo que garantiza tasas de contracción estables y una precisión dimensional repetible del patrón. En entornos de producción, los datos de mezcla obtenidos mediante sistemas de medición en línea pueden integrarse en protocolos de gestión de calidad más amplios, asegurando que cada lote cumpla con los parámetros de fabricación del patrón de cera y los requisitos reglamentarios.
En resumen, lograr proporciones óptimas de cera de parafina y controlar el contenido de aditivos —en particular el ácido esteárico— requiere un sistema riguroso de diseño de mezclas, control de procesos en tiempo real y medición continua. Esta estrategia garantiza un comportamiento mecánico fiable, un desparafinado eficiente y patrones de cera consistentes y de alta calidad, esenciales para obtener resultados de fundición de alta precisión.
Rendimiento del desparafinado y prevención de defectos de fundición
La eficacia del desparafinado está relacionada con la composición de la cera.
La composición del patrón de cera desempeña un papel decisivo en la etapa de desencerado del proceso de fundición a la cera perdida. La dilatación térmica y el comportamiento de fusión de la mezcla de cera afectan directamente la robustez de la cáscara cerámica. La cera de parafina, con su bajo coste y favorables propiedades de moldeo por inyección, se dilata rápidamente al calentarse. Si no se controla con cuidado, este rápido aumento de volumen ejerce una presión interna excesiva que puede fracturar la cáscara, especialmente cerca de zonas delgadas o de geometría compleja. Por el contrario, la cera microcristalina o las ceras con adiciones controladas de ácido esteárico ofrecen un ablandamiento más gradual y menores tasas de dilatación, reduciendo el riesgo de agrietamiento de la cáscara durante el desencerado.
La proporción de parafina y ácido esteárico debe estar equilibrada. Un mayor contenido de ácido esteárico reduce la viscosidad de la cera, lo que facilita el drenaje de la cera fundida y disminuye la probabilidad de una evacuación incompleta y la formación de residuos. Sin embargo, un exceso de ácido esteárico puede aumentar la tasa de expansión, incrementando paradójicamente el riesgo de agrietamiento. Una formulación precisa, como la limitación de los niveles de ácido esteárico y el uso de mediciones de expansión térmica durante el proceso, ayuda a alinear las propiedades de la cera con la resistencia de la cáscara y los parámetros específicos de los ciclos de desparafinado en autoclave u horno.
Los datos experimentales confirman que las ceras con características optimizadas de contracción y expansión reducen la aparición de defectos como grietas en la cáscara y la eliminación incompleta de la cera. Un espesor de pared uniforme y la ubicación estratégica de núcleos o respiraderos contribuyen a aliviar la presión y favorecen un drenaje completo. El diseño de los respiraderos, la presurización rápida del autoclave y las velocidades de calentamiento controladas son estrategias comprobadas para minimizar los daños durante la eliminación rápida de la parafina.
La eliminación incompleta de la cera o su fusión irregular dejan residuos atrapados en la superficie de la carcasa cerámica, lo que aumenta el riesgo de defectos por inclusiones. Para solucionar esto, el proceso de desparafinado debe ajustarse con precisión a la composición del patrón, lo que requiere un control riguroso del comportamiento de fusión de la cera y de los perfiles de temperatura de la carcasa. El uso de métodos de desparafinado como FlashFire, que utiliza protección con gas inerte, puede proteger aún más las carcasas contra fallos o la combustión de la cera, especialmente en patrones de parafina volátil o cera mixta.
Prevención de defectos de fundición mediante el control de procesos
El control riguroso del proceso de fabricación del modelo de cera es fundamental para prevenir defectos en la fundición a la cera perdida. Las variaciones en la densidad, la composición y la estabilidad dimensional del modelo de cera se propagan directamente a la calidad de la cáscara cerámica y, posteriormente, al metal fundido. Los modelos con inconsistencias de densidad o tasas de contracción mal controladas pueden causar debilidad localizada en la cáscara, aumentando el riesgo de fallo de la misma o de piezas defectuosas con porosidades superficiales, defectos de colada o anomalías dimensionales.
El monitoreo continuo de la densidad del patrón de cera, posiblemente mediante densímetros en línea como los fabricados por Lonnmeter, ayuda a garantizar la fabricación de patrones de cera de alta precisión. Al confirmar la uniformidad de las propiedades de la parafina en todos los patrones inyectados, los ingenieros de proceso pueden detectar rápidamente problemas como cera fría o mal mezclada que provocan huecos, inclusiones de aire o granulación superficial. La detección temprana y la corrección del proceso en esta etapa previenen la aparición posterior de grietas en la cáscara o inestabilidad dimensional durante el desencerado y el vertido del metal.
Las picaduras superficiales y los defectos dimensionales suelen deberse a una manipulación o formulación inadecuadas de las mezclas de cera, como fluctuaciones de temperatura, exceso de humedad o contaminación durante la inyección del modelo. Un control estricto de la calidad del material y de las condiciones ambientales (temperatura, humedad) durante el moldeo por inyección de modelos de cera mejora sustancialmente el acabado superficial de las piezas fundidas y limita el riesgo de deformación por contracción.
El proceso de desparafinado, en particular la velocidad y la uniformidad del calentamiento de la carcasa, debe controlarse con precisión para garantizar su integridad. El monitoreo del aumento de temperatura, la permeabilidad de la carcasa y la cinética de evacuación de la cera permite una intervención rápida si se detectan anomalías, como un aumento excesivo de presión o una eliminación incompleta. El control del proceso en línea, junto con los datos sobre la densidad y la composición de la cera, permite a los fabricantes mantener la estabilidad dimensional y reducir los defectos posteriores relacionados con fallas en la carcasa, inclusiones superficiales o piezas fundidas fuera de tolerancia.
Un análisis exhaustivo de las causas raíz de los defectos comunes —desde el agrietamiento de la cáscara y las inclusiones superficiales hasta las cavidades de contracción— revela que las intervenciones proactivas en las etapas de manipulación y desencerado de la cera son el medio más eficaz para prevenir defectos en la fundición. Dado que las tolerancias en la fundición a la cera perdida son cada vez más estrictas, la sinergia entre una preparación controlada del material, un monitoreo preciso del proceso y ciclos de desencerado optimizados resulta crucial para lograr moldes de cáscara robustos y piezas fundidas finales sin defectos.

Integración de la medición continua y el control de calidad
La medición continua de la densidad y la consistencia de los patrones de cera es fundamental para el control de calidad en la fabricación de patrones de cera de alta precisión. Existen dos estrategias principales: la medición muestra a muestra y la medición en línea. La medición muestra a muestra consiste en seleccionar piezas de la producción y medir su peso, dimensiones o desplazamiento para calcular la densidad. Si bien es un método sencillo, introduce un lapso de tiempo entre la aparición de la desviación y su detección, lo que podría permitir que patrones fuera de especificación continúen en la línea de producción sin ser detectados.
La medición en línea soluciona estas deficiencias mediante la integración de plataformas de sensores directamente en el proceso de moldeo por inyección de patrones de cera. Los densímetros en línea, como los fabricados por Lonnmeter, monitorizan continuamente parámetros como el flujo másico, el desplazamiento volumétrico o los indicadores de densidad en tiempo real durante la producción. Por ejemplo, se puede instalar un densímetro en línea después de la prensa de inyección para registrar el perfil de densidad de cada patrón de cera a medida que sale del molde. Las desviaciones de los umbrales de densidad establecidos activan inmediatamente alarmas o ajustes del proceso, minimizando el riesgo de defectos en la fundición a la cera perdida y estabilizando tanto la tasa de contracción como la precisión dimensional.
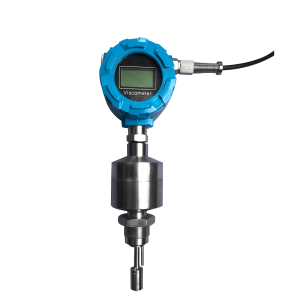
Los medidores de viscosidad en línea avanzados complementan el monitoreo de densidad al medir las características de flujo de la cera fundida. Dado que la proporción de cera de parafina, ácido esteárico y otros aditivos influye tanto en el flujo del material como en la densidad del patrón solidificado, los datos de viscosidad en tiempo real proporcionan información valiosa para mantener propiedades óptimas en la mezcla de cera. En la práctica, las señales de los sensores de los medidores de densidad y viscosidad en línea se integran en el proceso de fabricación del patrón de cera, lo que permite un control preciso tanto de la composición de la cera como de su manipulación durante el proceso de fundición.
Aunque Lonnmeter se centra exclusivamente en la instrumentación con sensores físicos, estos están diseñados para generar datos continuos de alta resolución, fundamentales para la documentación y la trazabilidad del proceso. Cada lectura de densidad se puede sincronizar con identificadores de patrón únicos, como números de lote o etiquetas digitales, lo que conforma un registro de datos de calidad coherente que abarca desde la inyección de cera hasta el ensamblaje del molde.
Estos datos de calidad cumplen varias funciones críticas:
- Detección inmediata de defectos y prevención de defectos en la fundición a la cera perdida, mediante la activación de respuestas ante desviaciones en la consistencia, densidad o viscosidad del material.
- Mejora del proceso a largo plazo, que permite el análisis retrospectivo de las tendencias de densidad, las propiedades de la cera de parafina y sus efectos sobre la estabilidad dimensional del patrón de cera o el acabado superficial.
- Trazabilidad completa, mediante el mantenimiento de un registro digital de los resultados de las mediciones a lo largo de todo el proceso de producción. Esto cumple con los requisitos normativos en industrias de alta fiabilidad y permite una identificación precisa del origen de los defectos de fundición durante las investigaciones.
Los datos capturados por medidores en línea, como los de Lonnmeter, se asocian generalmente a las características del patrón, incluyendo la variabilidad de la densidad, los perfiles de tasa de contracción y otros parámetros clave que influyen en el proceso de fundición a la cera perdida. Por ejemplo, las lecturas de densidad fuera de un rango predefinido pueden indicar problemas en las proporciones de parafina, fluctuaciones de temperatura o manipulación inadecuada, todo lo cual puede identificarse y corregirse rápidamente para prevenir defectos y mejorar el acabado superficial de la pieza fundida.
La representación gráfica de las tendencias de densidad del patrón de cera a lo largo del tiempo, construida a partir de datos de medidores en línea, es una herramienta de visualización fundamental tanto para los operarios como para los ingenieros de procesos. Estas visualizaciones ayudan a identificar rápidamente las desviaciones del proceso —ya sean cíclicas, aleatorias o sistemáticas— que luego pueden correlacionarse con eventos operativos o cambios en el material, lo que garantiza un control riguroso de la calidad del material en la fundición.
La medición continua e integrada de datos de control de calidad permite minimizar la inspección manual, aumentar la productividad y mejorar sistemáticamente los resultados de la fundición de machos: precisión dimensional, control de la contracción y calidad superficial. Este enfoque proporciona un método estructurado y auditable para reducir defectos y mejorar la reproducibilidad de los modelos de cera de alta precisión en todas las aplicaciones de fundición a la cera perdida.






Preguntas frecuentes
¿Cuál es la importancia de la medición continua de la densidad en la fabricación de modelos de cera?
La medición continua de la densidad es fundamental para la fabricación de modelos de cera. Una densidad uniforme garantiza que los modelos reproduzcan con precisión la geometría del diseño, lo cual es crucial para el éxito del proceso de fundición a la cera perdida. Las variaciones en la densidad de la cera afectan directamente la estabilidad dimensional, las tasas de contracción y la calidad del acabado superficial de los modelos. Una densidad inconsistente puede provocar la presencia de aire atrapado, un llenado incompleto y defectos internos, lo que en última instancia aumenta el riesgo de defectos de fundición o necesidad de retrabajo. La detección temprana de estas inconsistencias, especialmente con medidores de densidad en línea como los fabricados por Lonnmeter, permite realizar ajustes inmediatos en el proceso. Esto se traduce en un mayor rendimiento del proceso, tolerancias dimensionales más estrictas y una mejor integridad superficial, tanto en los métodos tradicionales como en los de prototipado rápido para modelos de cera destinados a la fundición. La medición directa y en tiempo real proporciona un control crítico de la calidad del material en la fundición y permite una respuesta rápida en entornos de alto rendimiento, lo que la convierte en un elemento fundamental para un control de calidad robusto del material de fundición a la cera perdida y para técnicas de prevención de defectos de fundición.
¿Cómo afecta la proporción de cera de parafina a la fabricación de patrones de cera?
La proporción de cera de parafina en una mezcla determina propiedades clave como la fluidez, la resistencia mecánica, el comportamiento de contracción y la facilidad de desmoldeo. Un mayor contenido de parafina generalmente aumenta la fluidez, lo que facilita la manipulación de la cera fundida para el moldeo y permite un llenado uniforme del molde durante el moldeo por inyección. Sin embargo, un exceso de parafina puede aumentar la contracción y disminuir la resistencia, con el consiguiente riesgo de distorsión y defectos durante el enfriamiento o el desencerado. Al optimizar las proporciones de cera de parafina en el moldeo, los fabricantes pueden lograr un equilibrio: resistencia suficiente para la manipulación, contracción controlada para una precisión dimensional y mejora del acabado superficial. La integración de cera microcristalina o polímeros con la cera de parafina puede mejorar aún más la robustez mecánica y el control de la tasa de contracción en el moldeo. La proporción precisa debe ajustarse a los requisitos específicos del molde, influyendo en todo, desde la extracción del molde hasta la prevención de defectos en la fundición a la cera perdida.
¿Por qué es fundamental la estabilidad dimensional en el proceso de fundición a la cera perdida?
La estabilidad dimensional en los modelos de cera es fundamental para la producción de piezas fundidas finales que cumplan con las especificaciones de diseño. Si un modelo de cera se deforma o contrae de forma impredecible, la pieza fundida heredará estas desviaciones, lo que podría resultar en piezas que no encajen o no funcionen según lo previsto. Para la fabricación de modelos de cera de alta precisión, controlar la estabilidad dimensional en cada etapa es vital para evitar costosos ajustes posteriores a la fundición o desperdicios. Los modelos consistentes son esenciales para el proceso de fundición a la cera perdida, donde incluso pequeñas inestabilidades pueden traducirse en costosos retrabajos del molde, fallas en el ensamblaje o una menor fiabilidad del producto. Por lo tanto, la estabilidad dimensional contribuye a la eficiencia general del proceso y al control de calidad del material de fundición a la cera perdida.
¿Qué papel desempeña el ácido esteárico en el moldeo por inyección de patrones de cera?
El ácido esteárico se incorpora a las mezclas de cera como modificador del proceso. Su inclusión mejora las características de flujo de la cera fundida durante el moldeo por inyección de patrones de cera, reduciendo la viscosidad y permitiendo que la cera llene completamente las cavidades del molde, incluso aquellas con geometrías complejas. Además de mejorar la fluidez, el ácido esteárico actúa como agente desmoldante interno, minimizando la adherencia del patrón a las paredes del molde y reduciendo la probabilidad de rotura o llenado incompleto del mismo. Esto se traduce en separaciones más limpias, menos imperfecciones superficiales y reproducciones fiables, beneficios que mejoran el acabado superficial de las piezas fundidas y minimizan los riesgos de defectos de fundición relacionados con el patrón.
¿Cómo puede el control de la tasa de contracción prevenir defectos de fundición?
El control de la tasa de contracción en la fundición es esencial para prevenir desviaciones dimensionales, porosidad y agrietamiento en los productos terminados. El monitoreo en tiempo real de la contracción del modelo de cera, ya sea mediante medición directa o modelado adaptativo, permite a los ingenieros de procesos ajustar proactivamente parámetros como la temperatura del molde, la velocidad de inyección o la velocidad de enfriamiento. Una vigilancia minuciosa permite identificar las zonas con riesgo de contracción excesiva, de modo que las condiciones puedan modificarse antes de que surjan defectos. Ejemplos en la literatura demuestran que esta gestión adaptativa reduce tanto los defectos menores como los mayores de fundición, lo que se traduce en mayores rendimientos en la primera pasada y una menor cantidad de desperdicio. En la fundición a la cera perdida, el monitoreo continuo de la contracción se alinea estrechamente con otras técnicas de prevención de defectos, particularmente cuando los modelos deben conservar geometrías complejas para aplicaciones críticas.
Fecha de publicación: 15 de diciembre de 2025


