

Medición de la concentración de azúcar en la producción de yogur
Una comprensión matizada de lalínea de producción de yogures fundamental para identificar los puntos más impactantes para la medición de precisión. El proceso es una interacción delicada de transformaciones físicas y reacciones biológicas, donde variaciones sutiles en cualquier etapa pueden desencadenar inconsistencias significativas en el producto final. Este análisis desglosa esta compleja cadena de valor para resaltar el propósito preciso y el momento crítico demedición de la concentración de azúcaren cada etapa.
Thy ModernYogurt ProductionProcéanoss
Mezcla y estandarización de los ingredientes iniciales
Esta es la etapa fundamental donde se mezclan la leche cruda, la leche en polvo y los edulcorantes líquidos para cumplir con objetivos de composición específicos. La calidad del producto final depende de esta estandarización inicial. El objetivo principal es establecer un punto de partida preciso y estable para todo el lote de producción, asegurando que la concentración de todos los azúcares fermentables, incluyendo la lactosa y cualquier edulcorante añadido, se controle con precisión. Esto es un requisito previo para procesos posteriores predecibles y para garantizar la consistencia entre lotes. Las materias primas para el yogur requieren altos estándares de calidad, como un contenido de sólidos lácteos no inferior al 11,2 %. El contenido de azúcar es un índice de calidad sensorial en las bebidas lácteas, que generalmente se mide como un porcentaje de sólidos solubles (°Brix).
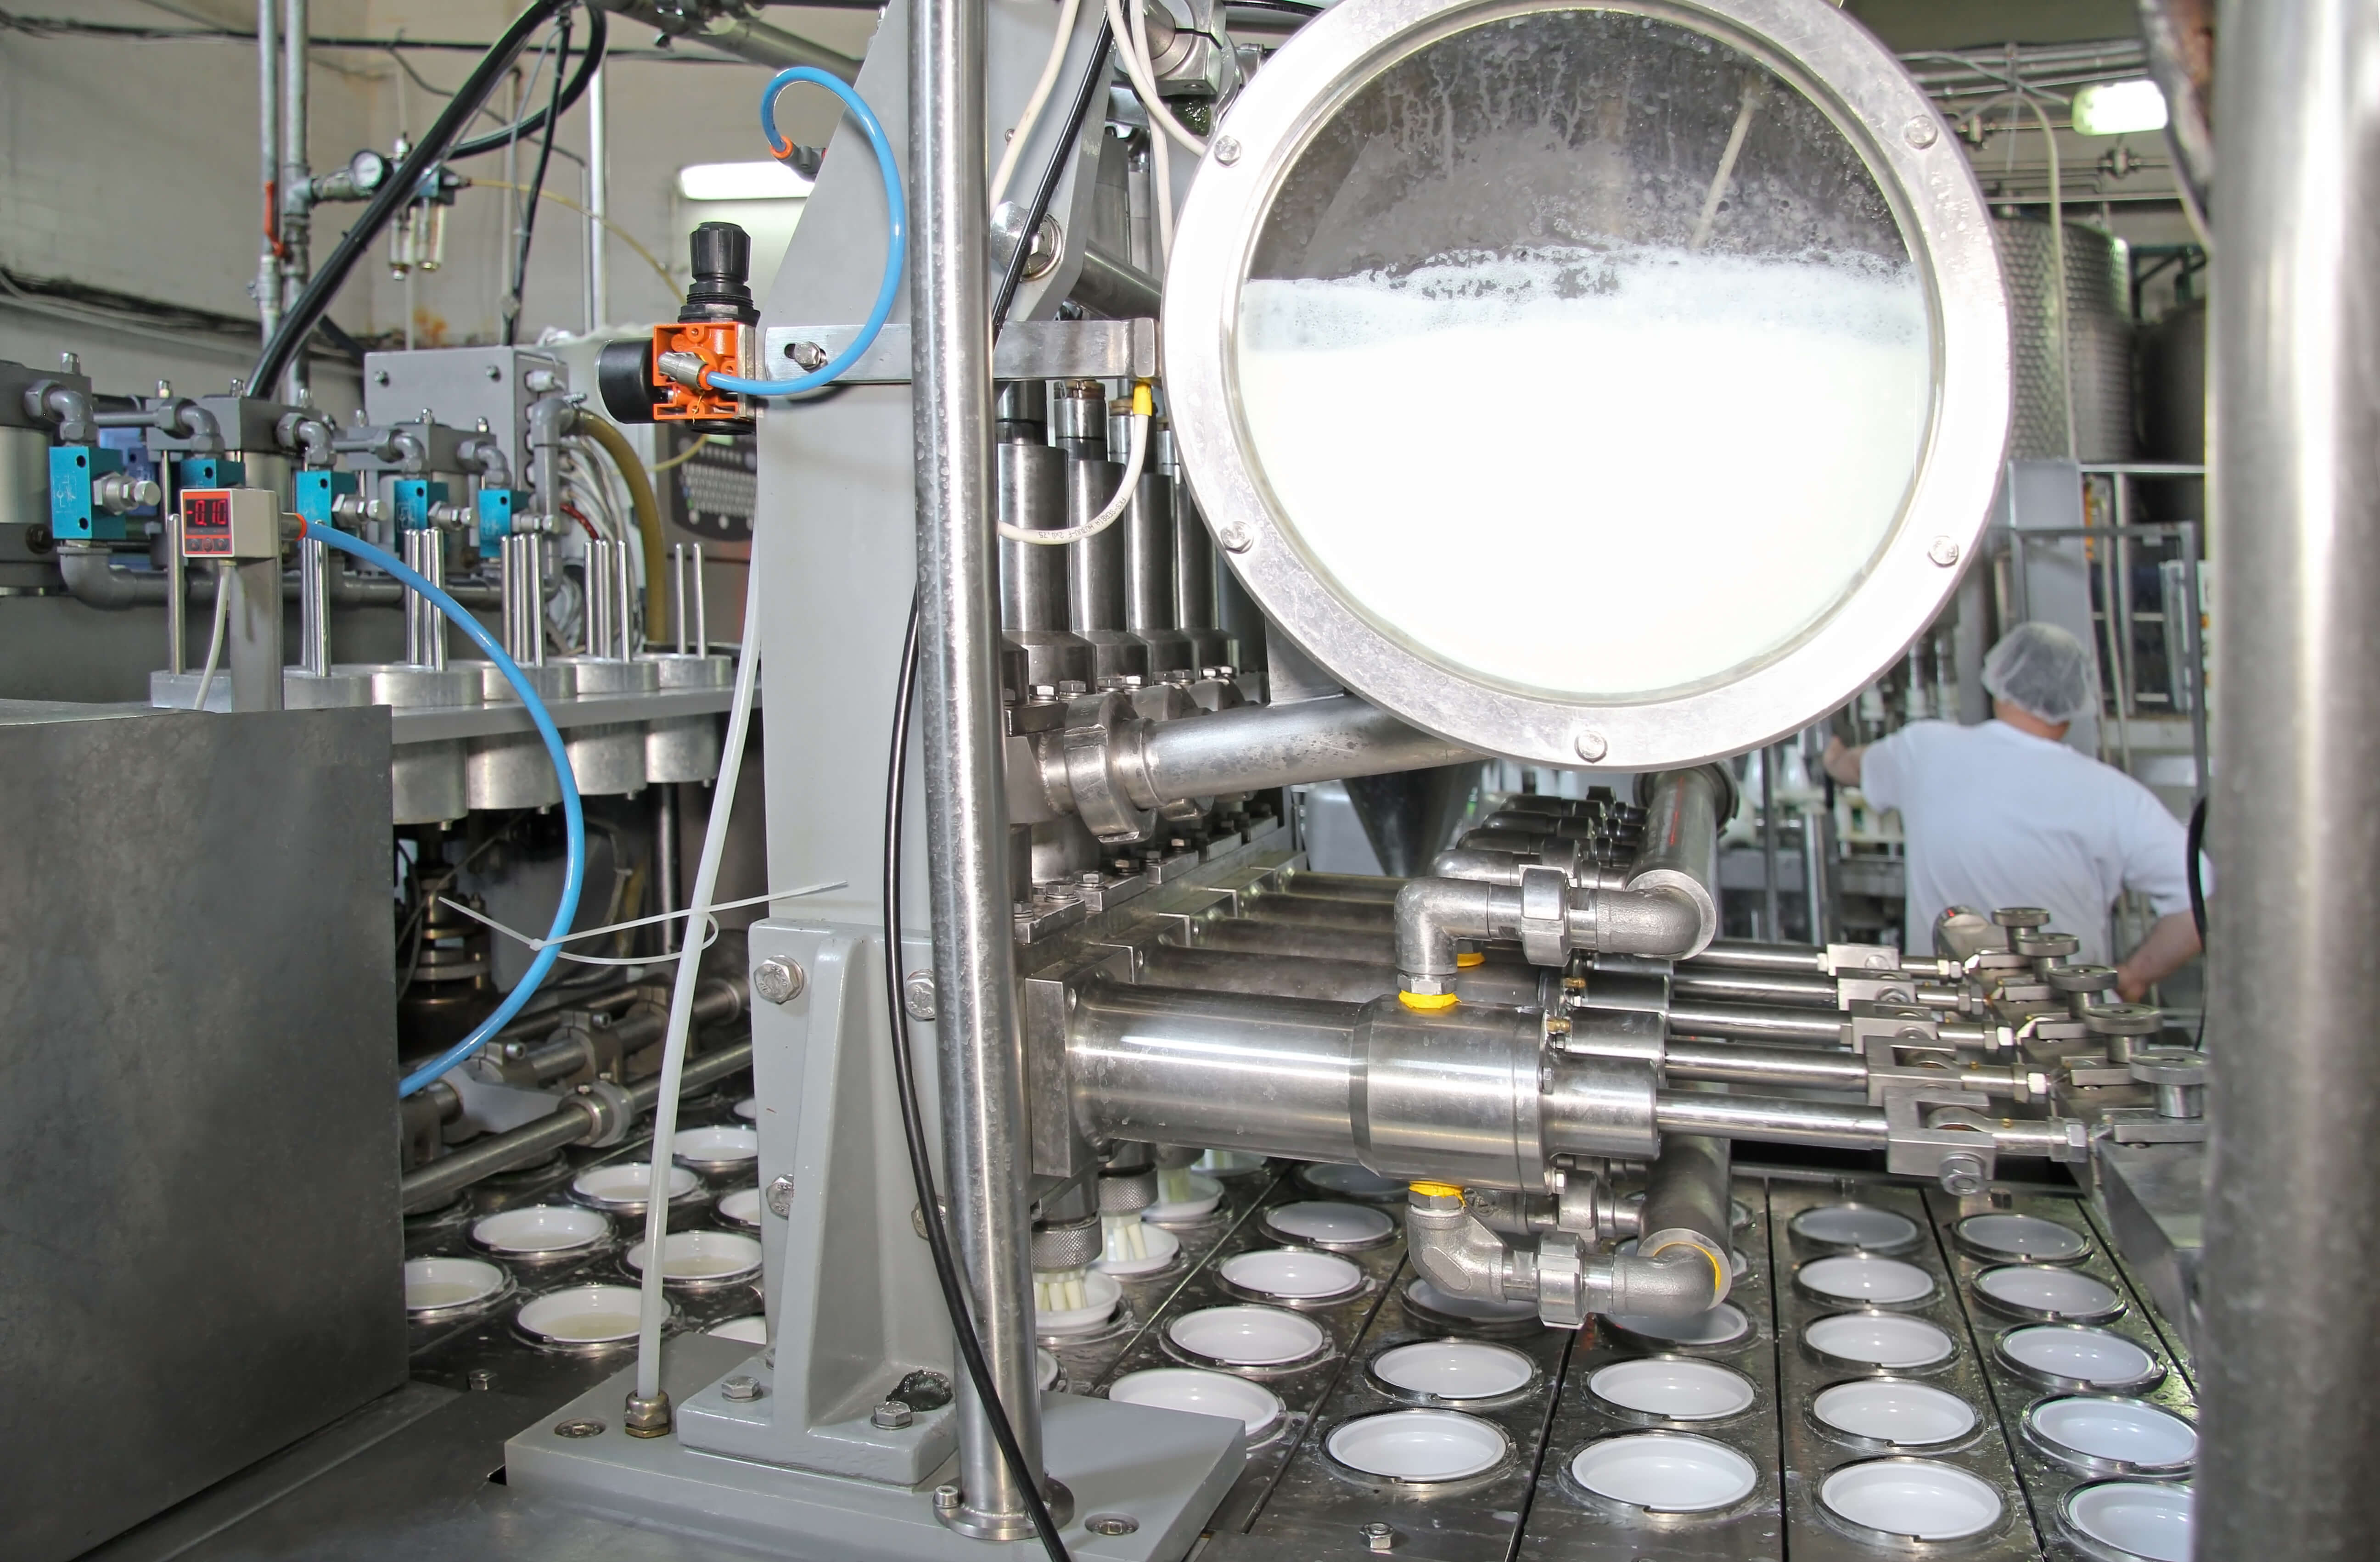
La precisión de esta primera medición tiene un efecto dominó en todo el proceso. Un pequeño error en la concentración inicial de azúcar puede provocar variaciones significativas e impredecibles en la cinética de fermentación. La actividad metabólica de laStreptococcus thermophilusyLactobacillus bulgaricusLa fermentación se ve directamente influenciada por la disponibilidad de su sustrato de azúcar, lo que a su vez afecta la velocidad de descenso del pH y el sabor, aroma y consistencia final del yogur. La precisión inicial no se trata solo de cumplir con una especificación, sino de establecer una reacción biológica predecible, que es la esencia misma del control de calidad en productos fermentados.
Tratamiento base previo a la fermentación (homogeneización y pasteurización)
Tras la estandarización, la base láctea se homogeneiza para evitar la separación de la grasa y se pasteuriza para desnaturalizar las proteínas e inactivar los microorganismos indeseables. La medición en esta etapa sirve como verificación final de la composición de la base láctea antes de inocular los cultivos iniciadores. Las condiciones extremas requieren un sensor robusto y resistente al calor, la presión y la posible presencia de aire.
La resiliencia es una métrica de calidad no negociable para un sensor en esta etapa. Los sensores ópticos o gravimétricos tradicionales fallarían en este entorno hostil. Los refractómetros son susceptibles a las fluctuaciones de temperatura y a la alta turbidez de la leche homogeneizada.sensor ultrasónicoSin embargo, puede soportar estas temperaturas (hasta200°C) y es inmune al color, la opacidad y la alta concentración de espuma que caracterizan la base del yogur. Esto no es una mejora incremental; es la capacidad fundamental que hace posible la medición en línea en este punto crítico del proceso.
Post-fermentación y aromatización
Después de la fermentación, el yogur se enfría para detener la producción de ácido. Esta es la etapa en la que se agregan sabores, frutas y edulcorantes a la base ahora espesa. Este es el punto principal para el acabado final.medición de la concentración de azúcar, que está directamente vinculado al perfil sensorial final. El objetivo de la medición es asegurar que el producto terminado cumpla con los requisitos de sabor, información nutricional y etiquetado en cuanto a dulzor. Las investigaciones indican que la adición de azúcar es un factor clave para determinar el sabor, el aroma, el color y la consistencia final del yogur. Un estudio observó que el aumento de la concentración de azúcar redujo el sabor ácido y afectó el sabor y el aroma del producto final.
La medición en esta etapa puede ser una herramienta clave para el desarrollo de la marca. El contenido final de azúcar no es solo un número en una ficha técnica; es un atributo fundamental para el consumidor. En un sector donde los consumidores se preocupan cada vez más por el contenido de azúcar, un control preciso es un factor diferenciador clave. Al alcanzar con exactitud el nivel de dulzor deseado, un productor puede garantizar un perfil de sabor consistente y predecible para su marca, reduciendo las quejas de los consumidores y reforzando la fidelidad a la marca. La capacidad de realizar ajustes inmediatos y en tiempo real en esta etapa, en lugar de depender de correcciones por lotes, es un camino directo hacia el liderazgo en calidad.
Prellenado/Envasado
Este es el control de calidad final antes de que el producto sea sellado y enviado. Es la última oportunidad para verificar la calidad del producto. El objetivo es realizar una verificación de calidad final y definitiva para asegurar que cada envase cumpla con las especificaciones requeridas tanto en cuanto al perfil de sabor como a la normativa vigente.
Esta medición final transforma el paradigma, pasando de un proceso reactivo y correctivo a uno proactivo y preventivo. Se trata menos de corregir el proceso y más de validarlo. Mediante una verificación final continua, el productor puede identificar y aislar rápidamente cualquier producto que no cumpla con las especificaciones antes de que llegue al mercado, reduciendo así el riesgo de costosas retiradas del mercado, daños a la reputación y problemas de atención al cliente. El rápido tiempo de respuesta de un sensor ultrasónico en línea es fundamental, ya que puede utilizarse para controlar una válvula desviadora y desviar automáticamente el producto que no cumple con las especificaciones.
¿Tienes preguntas sobre cómo optimizar los procesos de producción?
La Tabla 1 proporciona una hoja de ruta clara y concisa para ingenieros y gerentes de procesos, identificando los puntos de control clave, su propósito y las especificaciones requeridas. Sirve como marco visual para toda la discusión estratégica, demostrando una comprensión profunda de laproceso de producción comercial de yogur.
Tabla 1: Etapas y objetivos críticos de medición en el proceso de producción de yogur
| Escenario | Propósito principal | Parámetros clave | Precisión requerida |
| Mezcla y estandarización de los ingredientes iniciales | Establecer un punto de partida estable; garantizar la consistencia entre lotes. | Concentración de azúcar (°Brix), concentración de lactosa, temperatura. | ±0,01 Brix (o superior) |
| Tratamiento base previo a la fermentación | Verificación final de la composición antes de la inoculación; garantizar la resistencia a condiciones adversas. | Concentración de azúcar (°Brix), temperatura, densidad. | ±0,05 Brix |
| Post-fermentación y aromatización | Controlar el perfil sensorial final; garantizar el cumplimiento de los requisitos de etiquetado. | Concentración final de azúcar (°Brix), acidez (pH). | ±0,05 Brix |
| Prellenado/Envasado | Control final de calidad; mitigación de riesgos para retiradas de productos y reputación de la marca. | Concentración final de azúcar (°Brix), viscosidad. | ±0,05 Brix |
La ventaja ultrasónica: un análisis técnico en profundidad.
Esta sección explica por qué la tecnología ultrasónica no es simplemente una alternativa, sino una solución superior para el exigente entorno de la producción de yogur.
Principios de la medición ultrasónica
El principio fundamental de la medición de concentración ultrasónica es la relación directa entre la velocidad del sonido a través de un medio y sus propiedades físicas, como la concentración y la densidad. El sensor emite una onda ultrasónica, mide el tiempo que tarda en recorrer una distancia fija hasta un receptor y calcula la velocidad del sonido mediante la fórmula:
v=d/t. Esta velocidad del sonido se correlaciona luego con la concentración de los sólidos disueltos.Medidor de concentración ultrasónico, por ejemplo, funciona según este principio y presume de una precisión de medición del 0,05% al 0,1%.
Análisis comparativo de tecnologías de medición
En un medio complejo como el yogur, las tecnologías de medición tradicionales presentan limitaciones importantes. Una comparación directa revela la clara superioridad técnica del método ultrasónico.
Refractómetros:Estos dispositivos se basan en el índice de refracción de la luz. Su principal desventaja en la producción de yogur es su sensibilidad a la turbidez, el color y las partículas en suspensión, características propias de este fluido. Al ser fundamentalmente una tecnología óptica, resultan poco adecuados para medios opacos.
Medidores de densidad:Estos instrumentos miden la densidad para inferir la concentración. Si bien son útiles, pueden verse afectados negativamente por altas concentraciones de espuma o aire ocluido, lo que provoca errores de medición.
Espectroscopia de infrarrojo cercano (NIR):Si bien la espectroscopia NIR es rápida y útil para el análisis de azúcares, puede ser compleja y requerir una muestra limpia, una calibración exhaustiva y un análisis multivariante.
La diferencia clave radica en que los refractómetros y los densímetros miden propiedades físicas distintas (índice de refracción y densidad, respectivamente) para obtener el mismo valor (°Brix). Esto provoca que arrojen resultados diferentes para la misma muestra multicomponente. No se trata de una diferencia técnica menor, sino de un problema fundamental de ambigüedad e inconsistencia. Un sensor ultrasónico, que realiza una medición única en línea, elimina esta ambigüedad. Proporciona una fuente de información única, consistente y fiable, simplificando así el control de calidad y garantizando la comparabilidad entre diferentes plantas o líneas de producción. De esta forma, el control de calidad pasa de ser un proceso subjetivo y dependiente del instrumento a uno único, objetivo y definitivo.
La tabla 2 ofrece una comparación exhaustiva de estas tecnologías.
Tabla 2: Comparación de tecnologías de medición de concentración en línea
| Tecnología | Exactitud | Inmunidad a la turbidez/color | Inmunidad a la espuma | Resiliencia CIP/SIP | Mantenimiento | Complejidad de la calibración |
| Ultrasónico | Alto (±0,01% del rango) | Alto (no afectado) | Alto (no afectado) | Alto (construido específicamente para este fin) | Muy bajo (sin partes móviles) | Medio (con ML) |
| Refractómetro | Alto (en líquidos claros) | Bajo (no utilizable en fluidos opacos) | Medio | Medio (el prisma puede ensuciarse) | Medio (limpieza/puesta a cero) | Bajo (para sacarosa pura) |
| Medidor de densidad | Alto | Alto (no afectado) | Bajo (afectado por el aire) | Medio (el sensor puede ensuciarse) | Medio (limpieza/puesta a cero) | Bajo (para sacarosa pura) |
| Espectroscopia NIR | Alto | Bajo (puede ser sensible) | Medio | Bajo | Alta (calibración compleja) | Alto (multivariado) |
Conozca más sobre medidores de densidad.



Más medidores de procesos en línea

Superar los desafíos ambientales
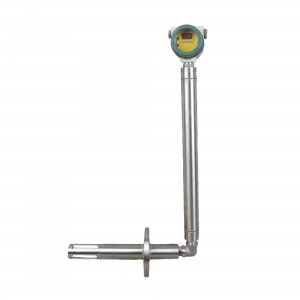
La industria láctea es uno de los entornos más exigentes para los sensores de proceso debido a las altas temperaturas, presiones y estrictos requisitos higiénicos. Este sensor es un excelente ejemplo de una solución diseñada para superar estos desafíos. Es inmune al color, la turbidez y las altas concentraciones de espuma, y puede operar a temperaturas de hasta 200 °C y presiones de hasta 500 bar. Esto supera con creces las temperaturas requeridas para la pasteurización (90-95 °C) y los procesos CIP/SIP (hasta 130 °C). El sensor también está diseñado para ser compatible con CIP, e incluye un transductor higiénico y una construcción de acero inoxidable.
La capacidad de un sensor para soportar ciclos CIP/SIP sin necesidad de desmontaje manual representa una enorme ventaja operativa y financiera. Un estudio de caso sobre un sensor de nivel ultrasónico demuestra cómo los diseños higiénicos y autolimpiables eliminan la necesidad de mantenimiento y las lecturas erróneas causadas por la condensación y la espuma, lo que se traduce directamente en una reducción del tiempo de inactividad, menores costes laborales y una mayor fiabilidad del proceso. El sensor no es solo un dispositivo de medición; es un activo integrado en los protocolos de limpieza y mantenimiento de la planta, que contribuye directamente a la eficiencia operativa y al retorno de la inversión.
Análisis avanzado y automatización: Ampliando los límites del control de procesos.
El verdadero valor de un sensor robusto se manifiesta cuando sus datos se aprovechan al máximo mediante un sistema de automatización inteligente. Esta sección detalla cómo los datos brutos de los sensores ultrasónicos se transforman en información útil, abordando los desafíos más complejos del análisis multicomponente y la integración en toda la planta.
Dominando la calibración para matrices complejas
El yogur no es una simple solución de sacarosa en agua. Es una matriz compleja de lactosa, edulcorantes añadidos, proteínas y grasas. Una sola medición de la velocidad del sonido podría no ser suficiente para diferenciar entre estos componentes. Las investigaciones indican que las mediciones ultrasónicas pueden combinarse con algoritmos avanzados de aprendizaje automático, como Mínimos Cuadrados Parciales (PLS) y Máquinas de Vectores de Soporte (SVM), para predecir concentraciones en suspensiones complejas de múltiples componentes. Esto proporciona una ventaja competitiva significativa en la producción de alimentos. La fusión multisensor es otra estrategia eficaz para mejorar la precisión mediante la combinación de datos de diversas fuentes.
El desafío de diferenciar azúcares multicomponentes no se resuelve solo con el sensor, sino mediante una combinación sinérgica del sensor y análisis avanzados. El sensor proporciona un flujo constante de datos de alta frecuencia, y un modelo de aprendizaje automático, entrenado con datos históricos de diversas recetas, aprende a correlacionar con precisión dicho flujo con la concentración de azúcar deseada. Esto representa un cambio fundamental: de una simple medición basada en la física a un sofisticado modelo predictivo basado en datos. Esta capacidad transforma el sensor de un instrumento sencillo en una herramienta analítica inteligente capaz de gestionar los matices y la variabilidad de la producción alimentaria en el mundo real.
Integración perfecta de SCADA/DCS
La eficacia de un sensor depende de su capacidad para comunicarse e integrarse con el sistema nervioso central de la planta. El sensor PS7020 admite una amplia gama de protocolos de comunicación, incluyendo RS485, Modbus, Profibus-DP, Bluetooth 5.3 y salidas duales de 4-20 mA con HART. Los protocolos de comunicación estándar como HART y Modbus son fundamentales para conectar los dispositivos de campo con los sistemas de monitorización y control. Los sistemas de adquisición de datos (DAQ) de alta velocidad son cruciales para la monitorización y el control en tiempo real, ya que proporcionan baja latencia y procesamiento de datos a alta velocidad.
La industria láctea se ve afectada por la fragmentación de datos e información, lo que impide un análisis eficaz. Al seleccionar un sensor compatible con protocolos estándar del sector, las empresas lácteas pueden evitar proyectos de integración complejos y costosos. La capacidad de obtener no solo un valor de concentración, sino también variables secundarias como la velocidad del sonido y la temperatura a través de un protocolo digital como HART o Modbus, proporciona un conjunto de datos más completo para análisis avanzados y la resolución de problemas. Esto simplifica el diseño del sistema y ofrece una visión unificada del proceso, un elemento clave de la fabricación inteligente.
Mejorar la consistencia del producto y el valor de la marca.
La calidad constante es la clave de la fidelización a la marca. Un sistema de medición fiable garantiza que el producto final cumpla siempre con las expectativas del consumidor. Las mediciones precisas en tiempo real son fundamentales para la optimización del proceso, el control de calidad y la toma de decisiones inmediata. El sabor y la calidad del producto se ven directamente influenciados por la concentración final de azúcar.
El valor de la consistencia va mucho más allá de evitar quejas de los clientes. Una marca reconocida por su producto confiable y de alta calidad puede fijar un precio superior, ampliar su cuota de mercado y reducir los costos de marketing. El sistema de medición en tiempo real proporciona la base basada en datos para esta diferenciación de calidad. Permite pasar de un modelo de control de calidad reactivo y correctivo a uno proactivo, enfocado en el desarrollo de la marca.
Eficiencia operativa y ahorro en costes de mantenimiento
El diseño robusto de los sensores ultrasónicos se traduce en importantes beneficios operativos a largo plazo. Las funciones de autoajuste y autolimpieza de los sensores ultrasónicos avanzados eliminan las lecturas erróneas y los problemas de mantenimiento que afectan a otros sistemas. Esto reduce el tiempo de inactividad y los costos laborales, como se demostró en un estudio de caso donde una planta láctea experimentó una mayor fiabilidad del proceso y una reducción del tiempo de inactividad. La ausencia de piezas móviles y consumibles lo convierte en una solución que se instala y se olvida, liberando valioso tiempo de ingeniería y mantenimiento. El costo total de propiedad (CTP) de un sistema ultrasónico robusto es significativamente menor que el de los sistemas tradicionales que requieren mantenimiento frecuente, recalibración o tienen una vida útil corta en entornos adversos.
Ultrasonido en líneamedición de la concentración de azúcarRepresenta un salto cualitativo en el control de procesos para la industria láctea, pasando de depender de métodos reactivos, manuales y poco fiables a un modelo proactivo, basado en datos y altamente rentable.Contact Lonnméter y starte túrolrocass optimization.


