

Tomando como ejemplo el sistema de desulfuración de gases de combustión (FGD) de una central termoeléctrica de carbón, este análisis examina los problemas de los sistemas tradicionales de tratamiento de aguas residuales FGD, como el diseño deficiente y las altas tasas de fallos de los equipos. Mediante diversas optimizaciones y modificaciones técnicas, se redujo el contenido de sólidos en las aguas residuales, lo que garantizó el funcionamiento normal del sistema y disminuyó los costes operativos y de mantenimiento. Se propusieron soluciones y recomendaciones prácticas, sentando así las bases para lograr la descarga cero de aguas residuales en el futuro.
1. Descripción general del sistema
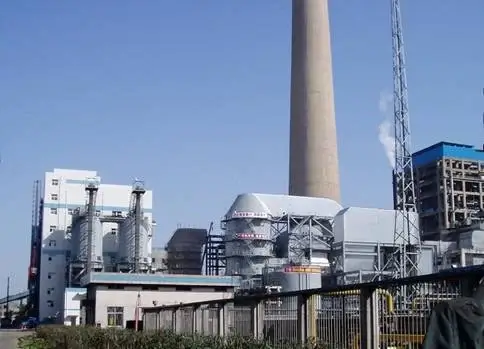
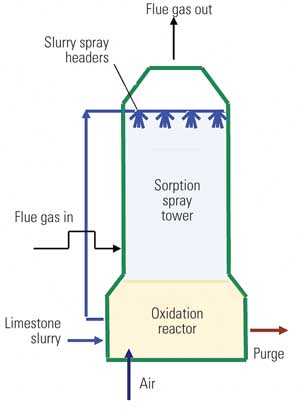
Las centrales termoeléctricas de carbón suelen emplear el proceso de desulfuración húmeda de gases de combustión (FGD) con caliza y yeso, que utiliza caliza (CaCO₃) como absorbente. Este proceso genera inevitablemente aguas residuales de FGD. En este caso, dos sistemas de FGD húmedos comparten una unidad de tratamiento de aguas residuales. La fuente de las aguas residuales es el desbordamiento del ciclón de yeso, que se procesa mediante métodos tradicionales (sistema de triple tanque) con una capacidad de diseño de 22,8 t/h. Las aguas residuales tratadas se bombean 6 km hasta un vertedero para suprimir el polvo.
2. Problemas importantes en el sistema original
El diafragma de las bombas dosificadoras solía tener fugas o fallar, impidiendo la dosificación continua de productos químicos. Las altas tasas de fallas en las prensas de filtro de placas y marcos y en las bombas de lodos aumentaban la demanda de mano de obra y dificultaban la eliminación de lodos, ralentizando la sedimentación en los clarificadores.
Las aguas residuales, procedentes del desbordamiento del ciclón de yeso, tenían una densidad aproximada de 1040 kg/m³ con un contenido de sólidos del 3,7 %. Esto afectó la capacidad del sistema para descargar continuamente agua tratada y controlar las concentraciones de iones nocivos en el absorbedor.
3. Modificaciones preliminares
Mejorar la dosificación de productos químicos:
Se instalaron tanques químicos adicionales encima del sistema de triple tanque para garantizar una dosificación constante por gravedad, controlada por unmedidor de concentración en línea.
Resultado: Mejora de la calidad del agua, aunque aún se requería sedimentación. El caudal diario se redujo a 200 m³, lo cual resultó insuficiente para el funcionamiento estable de los dos sistemas de desulfuración de gases de combustión (FGD). Los costos de dosificación fueron elevados, con un promedio de 12 CNY/tonelada.
Reutilización de aguas residuales para la supresión de polvo:
Se instalaron bombas en la parte inferior del clarificador para redirigir parte de las aguas residuales a los silos de cenizas de la planta para su mezcla y humidificación.
Resultado: Se redujo la presión sobre el vertedero, pero aun así se produjo una alta turbidez y el incumplimiento de las normas de vertido.
4. Medidas de optimización actuales
Con regulaciones ambientales más estrictas, fue necesaria una mayor optimización del sistema.
4.1 Ajuste químico y operación continua
Se mantuvo el pH entre 9 y 10 mediante el aumento de la dosificación de productos químicos:
Uso diario: cal (45 kg), coagulantes (75 kg) y floculantes.
Tras un funcionamiento intermitente del sistema, se garantizó un caudal de descarga de 240 m³/día de agua limpia.
4.2 Reutilización del tanque de lodos de emergencia
Doble uso del tanque de emergencia:
Durante los periodos de inactividad: Almacenamiento de purines.
Durante el funcionamiento: Sedimentación natural para la extracción de agua limpia.
Mejoramiento:
Se añadieron válvulas y tuberías en distintos niveles del tanque para permitir operaciones flexibles.
El yeso sedimentado se devolvió al sistema para su deshidratación o reutilización.
4.3 Modificaciones en todo el sistema
Se redujo la concentración de sólidos en las aguas residuales entrantes al redirigir el filtrado de los sistemas de deshidratación por cinta de vacío al tanque de almacenamiento de aguas residuales.
Mayor eficiencia en la sedimentación gracias a la reducción de los tiempos de decantación natural mediante la dosificación de productos químicos en los tanques de emergencia.
5. Beneficios de la optimización
Capacidad mejorada:
Operación continua con una descarga diaria de más de 400 m³ de aguas residuales que cumplen con la normativa.
Control eficaz de la concentración de iones en el absorbedor.
Operaciones simplificadas:
Eliminó la necesidad de la prensa de filtro de placas y marcos.
Reducción de la mano de obra necesaria para el manejo de lodos.
Mayor fiabilidad del sistema:
Mayor flexibilidad en los cronogramas de tratamiento de aguas residuales.
Mayor fiabilidad de los equipos.
Ahorro de costes:
El uso de productos químicos se redujo a cal (1,4 kg/t), coagulantes (0,1 kg/t) y floculantes (0,23 kg/t).
El coste del tratamiento se redujo a 5,4 CNY/tonelada.
Ahorro anual de aproximadamente 948.000 CNY en costes de productos químicos.
Conclusión
La optimización del sistema de desulfuración de gases de combustión (FGD) resultó en una mejora significativa de la eficiencia, una reducción de costos y el cumplimiento de estándares ambientales más estrictos. Estas medidas sirven de referencia para sistemas similares que buscan lograr cero descargas de aguas residuales y una sostenibilidad a largo plazo.
Fecha de publicación: 21 de enero de 2025


