

La medición de densidad en línea es esencial para la fabricación de rodillos de caucho, ya que permite el monitoreo en tiempo real de la consistencia del compuesto de caucho durante la mezcla y el recubrimiento, lo que permite detectar desviaciones como la dispersión irregular del relleno o la contaminación de forma temprana. Esto previene la producción fuera de especificación, reduce el desperdicio, garantiza una vulcanización uniforme y una fuerte unión entre el núcleo y el caucho, y mantiene la consistencia del rendimiento entre lotes, fundamental para cumplir con los estándares de calidad industrial.
Introducción a la fabricación de rodillos de caucho
El proceso de fabricación de rodillos de caucho implica una serie de pasos meticulosamente controlados para producir componentes cilíndricos, cada uno compuesto por un núcleo metálico robusto y una capa de caucho de ingeniería de precisión. Estos componentes se diseñan según estándares rigurosos para tareas industriales como la manipulación de materiales, la impresión y el acabado de superficies. La instalación de una planta de fabricación de rodillos de caucho generalmente requiere equipos especializados para la preparación del núcleo, la composición del caucho, el conformado, la unión, la vulcanización y el acabado final, lo que permite a los fabricantes adaptar los rodillos a diversas necesidades operativas.

Fabricación de rodillos de caucho
*
Los rodillos de caucho desempeñan un papel fundamental en numerosas aplicaciones industriales, ya que proporcionan una interfaz resistente que combina un manejo delicado con una gran resistencia mecánica. Previenen arañazos y daños en materiales como textiles, papel, películas y láminas, a la vez que mantienen un agarre controlado, absorben impactos y amortiguan las vibraciones de la maquinaria. Su versatilidad funcional los convierte en elementos esenciales de las líneas de automatización en la impresión, el embalaje, el procesamiento de papel y la fabricación textil.
Las principales ventajas de utilizar rodillos de caucho en la industria radican en su fiabilidad, durabilidad y rendimiento optimizado. Los recubrimientos de caucho, formulados y curados adecuadamente, proporcionan una excepcional resistencia al desgaste y la abrasión gracias al proceso de vulcanización, que forma fuertes enlaces cruzados dentro de la matriz elastomérica. Estos enlaces permiten que la superficie del rodillo conserve su elasticidad, resista los productos químicos y mantenga sus propiedades mecánicas durante ciclos de servicio prolongados.
Los métodos de vulcanización del caucho, como el moldeo por vapor, el curado en autoclave y el tunelizado con aire caliente, permiten a los fabricantes controlar con precisión la temperatura y el tiempo de vulcanización, garantizando un curado óptimo para un rendimiento específico de cada aplicación. Las ventajas de la vulcanización del caucho, respaldadas por los avances en la ciencia de los materiales —como la incorporación de nanofillers y modificadores— se traducen en una mayor vida útil, menores costos de mantenimiento y una consistencia operativa superior en la producción moderna de rodillos.
Mediante técnicas avanzadas de recubrimiento de caucho y procesos de producción rigurosos, los fabricantes logran rodillos que combinan la resistencia del metal de ingeniería con la adaptabilidad funcional de los materiales elastoméricos. El resultado es un producto que cumple con los altos estándares exigidos en los entornos de fabricación actuales, logrando un equilibrio perfecto entre resistencia y precisión en el manejo de materiales.
Materias primas y compuestos de caucho
Selección y preparación del material principal
La selección del material óptimo para el núcleo del rodillo es fundamental en el proceso de fabricación de rodillos de caucho. Las tres opciones principales —acero, aluminio y materiales compuestos— dependen de las necesidades de rendimiento, las consideraciones de fabricación y los entornos operativos.
Los núcleos de rodillos de acero ofrecen alta durabilidad, resistencia al impacto y estabilidad dimensional bajo cargas pesadas. Se utilizan en aplicaciones donde la resistencia al desgaste y a la fatiga es prioritaria, como en aplicaciones industriales de alta carga. Los núcleos de aluminio son más ligeros, más maleables y ofrecen mayor resistencia a la corrosión, lo que resulta beneficioso para rodillos de bajo volumen o sensibles al peso. Sin embargo, su resistencia a la tracción y a la fatiga es menor que la del acero y los compuestos avanzados, lo que limita su uso en entornos más exigentes.
Los núcleos compuestos, generalmente fabricados con polímeros reforzados con fibra de carbono, ofrecen una resistencia y rigidez comparables a las del acero de alta resistencia, pero con una reducción de peso significativa. Estos materiales son idóneos para aplicaciones que exigen tanto rendimiento estructural como minimización de peso. Diversos estudios indican que los compuestos modernos superan al aluminio en resistencia mecánica y durabilidad, y los nuevos compuestos de matriz metálica (CMM) mejoran aún más la resistencia al desgaste y a la fatiga cuando se requieren características de rendimiento equilibradas.
El mecanizado y la preparación de la superficie del material base son fundamentales para lograr la precisión geométrica necesaria y optimizar la adhesión durante el proceso de recubrimiento con caucho. La rugosidad y la limpieza de la superficie afectan directamente la unión entre el núcleo y la capa de caucho. Este paso suele implicar torneado o rectificado de precisión, seguido de procedimientos de pretratamiento de la superficie. Se ha demostrado que la preparación de la superficie asistida por ultrasonidos aumenta la rugosidad a microescala, elimina contaminantes y promueve una adhesión duradera, especialmente en uniones metal-caucho.
Los tratamientos químicos, como la aplicación de peróxido de hidrógeno o el grabado ácido, modifican aún más la superficie del núcleo a nivel microestructural. Estos mejoran las propiedades adhesivas al alterar la composición química e incrementar los grupos polares en la superficie, como lo demuestran los análisis mecánicos y microscópicos. La inspección previa a la unión, que incluye métodos de ensayo no destructivos como la fuga de flujo magnético, garantiza la integridad del núcleo e identifica cualquier defecto o irregularidad, previniendo así fallos de unión durante su uso.
Formulación de compuestos de caucho
La formulación del compuesto de caucho adapta las propiedades físicas y mecánicas del rodillo a sus requisitos de uso final. El caucho natural ofrece una resistencia a la tracción, elasticidad y resiliencia excepcionales, lo que lo convierte en la opción preferida en procesos donde estas características son esenciales y la exposición a productos químicos agresivos o temperaturas elevadas es limitada. Para aplicaciones de rodillos expuestas a aceite, disolventes o altas temperaturas, se seleccionan cauchos sintéticos —como el nitrilo, el estireno-butadieno y los poliisoprenos especiales— por su mayor resistencia a los productos químicos, el calor y el envejecimiento.
La composición implica la integración de diversos aditivos para lograr la dureza, elasticidad y durabilidad requeridas. El negro de humo se utiliza ampliamente para aumentar la resistencia a la tracción y a la abrasión. La adición de cargas sostenibles, como el serrín de madera, puede reducir los costos a la vez que aumenta la estabilidad térmica y la dureza del compuesto, siempre que se equilibre correctamente. Los nanoaditivos avanzados, en particular los nanotubos de carbono, mejoran drásticamente la dureza superficial y la resistencia al calor, optimizando el rendimiento de los rodillos en aplicaciones exigentes.
La calidad en el proceso de composición del caucho depende en gran medida de una mezcla homogénea. En entornos industriales, se prefieren los mezcladores internos por su capacidad para generar una alta cizalladura, lo que facilita la dispersión fina de cargas y agentes de refuerzo. Los métodos de mezcla húmeda han demostrado ventajas sobre la mezcla seca convencional al dispersar nanofillers de alto rendimiento y sílice, lo que resulta en una uniformidad superior y mejores propiedades mecánicas. La consistencia en las condiciones de mezcla —como la temperatura, la velocidad del rotor y el tiempo— se traduce directamente en un rendimiento y una fiabilidad uniformes de los rodillos posteriores.
Garantizar un compuesto libre de defectos antes del proceso de vulcanización del caucho es fundamental para la durabilidad, la estabilidad dimensional y la eficiencia operativa del rodillo final. Una preparación y un control adecuados en cada etapa —desde la selección de la materia prima y el núcleo hasta la formulación y mezcla del compuesto— dan como resultado rodillos capaces de soportar las exigencias industriales más complejas.

Técnicas de proceso de recubrimiento de caucho
Fundición y curado de moldes
La fundición en molde es fundamental en el proceso de fabricación de rodillos de caucho para producir formas complejas y tolerancias precisas. En este método, el caucho crudo se coloca en un molde diseñado a medida con la forma del perfil deseado del rodillo. El molde permite la formación de intrincados detalles superficiales, ranuras o zonas de múltiples diámetros que otros métodos no pueden lograr con eficacia. Por ejemplo, un rodillo de impresión con patrones de banda de rodadura integrados se fabrica típicamente mediante fundición en molde.
Los moldes de curado —también conocidos como moldes de vulcanización— cumplen una doble función. Definen la geometría del producto final y permiten una vulcanización controlada del caucho dentro de la cavidad cerrada. Existen varios tipos de moldes de curado. Los moldes de compresión son comunes para rodillos de gran diámetro; los moldes de transferencia son adecuados para componentes de complejidad media, y los moldes de inyección se utilizan para geometrías complejas y de alta precisión. Cada tipo garantiza un contacto íntimo entre el caucho y las superficies del molde, lo que favorece un curado uniforme y minimiza la formación de burbujas de aire.
El éxito en la etapa de moldeo depende de una gestión precisa de los parámetros del proceso. La temperatura de curado, generalmente entre 140 °C y 180 °C, debe regularse rigurosamente para mantener una transferencia de calor uniforme en todo el molde. La presión de moldeo influye en el acabado superficial del caucho y en la eliminación del aire atrapado. El tiempo de curado preciso, que varía de varios minutos a horas según el tamaño del rodillo y la formulación del caucho, se calcula a partir del grado de vulcanización requerido para el rendimiento final. Una temperatura o un tiempo excesivos pueden provocar la reversión, debilitando la resistencia mecánica.
Las simulaciones termomecánicas se utilizan cada vez más para modelar los gradientes de temperatura dentro del molde, gestionar la evolución de las tensiones en el rodillo y determinar los rangos óptimos del proceso. Estas simulaciones predicen cómo interactúan la conductividad térmica y el espesor del material para influir en la uniformidad del curado, lo que permite ajustar los ciclos de moldeo en función de los datos. Se ha demostrado que la optimización empírica de estos parámetros mejora significativamente la resistencia a la tracción y la durabilidad, a la vez que reduce el consumo de energía en la producción.
Moldeo por extrusión
El moldeo por extrusión es un método continuo ampliamente utilizado para recubrir núcleos de rodillos con capas uniformes de caucho. En este proceso, el caucho compuesto se introduce en una extrusora, se calienta y se fuerza a través de una matriz con la forma del rodillo. El caucho emerge como un perfil continuo, que luego se envuelve o aplica alrededor del núcleo metálico del rodillo. Este método resulta ideal cuando se requiere un espesor de recubrimiento uniforme y altas tasas de producción.
El control del proceso es fundamental para esta técnica. El espesor se determina mediante el diseño de la matriz, la velocidad de alimentación del material y la temperatura de extrusión, parámetros que suelen monitorizarse en tiempo real en la línea de producción. La uniformidad se consigue calibrando con precisión la velocidad de extrusión y ajustando la alineación del rodillo y la matriz. Las variaciones de temperatura a lo largo de la extrusora pueden provocar un curado irregular, lo que da lugar a defectos como burbujas de aire, mala adherencia o diámetro no uniforme.
Los problemas comunes en la extrusión de rodillos de caucho incluyen la contracción del material tras el curado, la rugosidad superficial y la delaminación del núcleo de caucho. Las soluciones implican el ajuste iterativo de la temperatura de extrusión (generalmente entre 120 °C y 160 °C, según el tipo de caucho), el monitoreo del estado de curado mediante ensayos mecánicos fuera de línea o simulación, y un pretratamiento optimizado del núcleo del rodillo para mejorar la adhesión. El análisis de flujo basado en simulación ayuda a prever posibles defectos y permite realizar ajustes anticipados en el equipo, reduciendo las tasas de desperdicio y aumentando el rendimiento.
Moldeo por calandrado
El calandrado se utiliza para recubrimientos planos o en láminas y para aplicar capas anchas y uniformes sobre superficies de rodillos. En la línea de calandrado, el compuesto de caucho se prensa entre una serie de rodillos calentados y sincronizados. El proceso produce láminas o tiras delgadas, cuyo espesor se puede controlar con precisión (normalmente hasta ±0,01 mm) y adaptar a las propiedades superficiales requeridas.
El calandrado ofrece una excelente calidad de capa gracias a su preciso ajuste de separación y a sus avanzadas opciones de acabado superficial. La superficie del recubrimiento de caucho puede pulirse, texturizarse o grabarse en relieve, según las necesidades de la aplicación. Por ejemplo, una calandra de rodillos pulidos proporciona un acabado brillante y sin defectos, ideal para rodillos de impresión.
En comparación con la extrusión, el calandrado es más adecuado para superficies anchas y planas, así como para aplicaciones que requieren una estricta uniformidad de espesor, como en los rodillos de la industria textil o papelera. No es ideal para perfiles complejos o ranuras profundas, donde se prefiere el moldeo por inyección. Sin embargo, para la producción en masa de rodillos estándar o la laminación de recubrimientos resistentes al desgaste, el calandrado ofrece rapidez, bajo costo y consistencia repetible.
La elección entre estas técnicas de recubrimiento de caucho —moldeo, extrusión y calandrado— depende de la geometría final, los requisitos de rendimiento y el flujo de trabajo de producción. Cada método cumple una función específica dentro de las etapas de producción de rodillos de caucho, con el apoyo de equipos de fabricación a medida y una cuidadosa optimización de parámetros para garantizar la máxima calidad del producto y la eficiencia del proceso.
Vulcanización del caucho: procesos e importancia
¿Qué es la vulcanización del caucho?
La vulcanización es el proceso químico que transforma el caucho crudo en un material altamente elástico, duradero y resistente al calor, apto para uso industrial. Durante la vulcanización, se forman enlaces cruzados entre las cadenas poliméricas individuales de la matriz de caucho. Este entrecruzamiento, que generalmente se logra mediante la introducción de azufre, conecta las largas moléculas de caucho a través de "puentes de azufre", lo que da como resultado una estructura de red tridimensional. Como consecuencia, la elasticidad, la resistencia a la tracción y la resistencia al estrés ambiental del caucho aumentan drásticamente. Los cambios químicos que ocurren durante la vulcanización, específicamente la creación de enlaces covalentes entre las cadenas, reducen la pegajosidad, mejoran la flexibilidad y aumentan la estabilidad térmica y química, cruciales para aplicaciones exigentes como los rodillos de caucho industriales.
Métodos de proceso para la vulcanización del caucho
El proceso de vulcanización del caucho para aplicaciones industriales generalmente utiliza la vulcanización en caliente. Esta técnica requiere un control preciso de la temperatura, la presión y el tiempo de curado para producir rodillos robustos y uniformes. En una planta típica de fabricación de rodillos de caucho, las prensas de vulcanización mantienen temperaturas de 0 a 200 °C y presiones de hasta 200 psi. Los perfiles de tiempo y temperatura se programan para cada compuesto de caucho, lo que influye directamente en la densidad de reticulación, la elasticidad del producto y la durabilidad estructural.
El curado tradicional a base de azufre es el método predominante, ya que crea múltiples puentes de azufre (enlaces cruzados de polisulfuro) entre las cadenas de caucho natural o sintético. Las alternativas modernas, como los sistemas de vulcanización de silicona, utilizan catalizadores de platino o peróxidos orgánicos. Los sistemas de silicona logran la reticulación en los cauchos de silicona, produciendo enlaces de siloxano (Si–O–Si) y permitiendo su uso en entornos de alta temperatura y químicamente agresivos. La vulcanización con peróxido genera enlaces directos carbono-carbono, lo que proporciona una mayor estabilidad térmica y oxidativa a los rodillos sometidos a ciclos repetidos de calentamiento y enfriamiento.
La precisión en el control del ciclo de vulcanización es fundamental para la resistencia mecánica y la durabilidad. Los rodillos con un curado insuficiente carecen de enlaces cruzados suficientes, lo que reduce la resiliencia y aumenta el desgaste. Un curado excesivo o una carga de relleno excesiva pueden fragilizar el material y reducir su elasticidad.
Los parámetros del proceso, como la temperatura y el tiempo de permanencia en el molde de vulcanización del caucho, influyen directamente en el rendimiento del rodillo. Los equipos avanzados para la fabricación de rodillos de caucho incorporan ahora controles automatizados de temperatura y presión para garantizar la uniformidad del proceso y optimizar cualidades críticas como la flexibilidad, la tenacidad y la resistencia a la degradación química y térmica.
Consideraciones de seguridad y medioambientales
La seguridad en las operaciones de vulcanización se centra en el control estricto de la temperatura y las emisiones. Las altas temperaturas y los productos químicos reactivos representan riesgos significativos para los trabajadores si no se controlan adecuadamente. Las prácticas industriales modernas utilizan sistemas automatizados para la regulación de la temperatura y la captura de emisiones. La ventilación eficaz se combina con precipitadores electrostáticos para controlar la liberación de compuestos orgánicos volátiles y partículas, reduciendo así la exposición laboral y ambiental a los riesgos generados durante la vulcanización.
Los métodos de vulcanización más recientes y respetuosos con el medio ambiente ofrecen beneficios tangibles. Los sistemas basados en peróxidos orgánicos y agentes de curado alternativos pueden reducir las emisiones de subproductos peligrosos, especialmente las N-nitrosaminas, en comparación con la vulcanización tradicional con azufre. Además, la investigación sobre cauchos reciclables y parcialmente biodegradables aprovecha polímeros que permiten mayores tasas de recuperación y un menor impacto en los vertederos, respondiendo así a los objetivos de sostenibilidad y a las normativas vigentes. Estos avances, integrados con un control de procesos adecuado, mejoran tanto la seguridad como la huella ambiental de la vulcanización industrial.

Acabado, control de calidad e inspección.
El acabado superficial en el proceso de fabricación de rodillos de caucho es esencial para lograr requisitos funcionales y de rendimiento precisos. El rectificado es el método principal para obtener precisión cilíndrica y redondez. Las rectificadoras sin centros, equipadas con abrasivos avanzados como el nitruro de boro cúbico (CBN), aplican presión controlada para dar forma a los rodillos con precisión. El ajuste fino de la velocidad de la muela, la velocidad de avance y la profundidad de corte garantiza que la rugosidad superficial del rodillo se encuentre generalmente dentro del rango Ra 0,2–1,2 µm. Para rodillos que requieren acabados ultrasuaves, el superacabado con piedras o películas abrasivas finas reduce aún más la rugosidad superficial por debajo de Ra 0,05 µm, lo que permite aplicaciones de alta velocidad y prolonga la vida útil del rodillo.
El pulido, tras el rectificado, elimina microdefectos y produce acabados uniformes y brillantes en la superficie del rodillo. El pulido moderno utiliza equipos controlados por CNC, lo que garantiza la repetibilidad y la precisión en rodillos industriales críticos. El uso gradual de almohadillas abrasivas más finas es clave para lograr la suavidad deseada. Un pulido optimizado no solo aumenta la durabilidad del producto y reduce la fricción, sino que también influye directamente en la calidad a largo plazo y la fiabilidad operativa. La texturización, un proceso que utiliza abrasivos controlados o métodos láser, introduce micropatrones en la superficie. Esto permite personalizar propiedades como el agarre o la transferencia de tinta, fundamentales en aplicaciones como la impresión, los plásticos y el embalaje.
Se distribuyen puntos de control de inspección a lo largo de la producción para verificar el cumplimiento de los criterios dimensionales, superficiales y mecánicos. La inspección inicial confirma las dimensiones físicas mediante herramientas como micrómetros o calibradores vernier para medir el diámetro, la redondez y la longitud. En plantas de alto rendimiento o geometrías complejas, los sistemas de visión artificial automatizan la evaluación de defectos superficiales y la precisión dimensional, ofreciendo tasas de detección de defectos de aproximadamente el 98 % y una precisión de clasificación de defectos superior al 95 %. La integridad superficial se examina mediante perfilómetros para medir la rugosidad superficial (Ra, Rz). También se emplean métodos de ensayo no destructivos, como técnicas ultrasónicas y de líquidos penetrantes, en rodillos compuestos para detectar defectos ocultos.
La dureza superficial es otro punto de control fundamental, que se mide normalmente con un durómetro Shore A o D, según lo especificado por las normas internacionales. Las pruebas de dureza por indentación garantizan que las propiedades elastoméricas de cada rodillo cumplan con los requisitos de agarre, resistencia al desgaste o resiliencia de la aplicación, y la interpretación de los resultados sigue protocolos estrictos en cuanto al tiempo de contacto, la fuerza y la preparación de la muestra.
El equipo esencial utilizado en estos procesos incluye mezcladoras, como molinos de dos rodillos y mezcladoras Banbury internas, encargadas de mezclar caucho crudo y aditivos para lograr un compuesto homogéneo. Las extrusoras dan forma al caucho mezclado, creando perfiles uniformes, mientras que las calandras laminan capas de precisión sobre núcleos de rodillos. Las prensas de vulcanización, que utilizan moldes diseñados para geometrías de rodillos específicas, aplican calor y presión para completar la vulcanización del caucho, finalizando así la reticulación (consulte las recomendaciones típicas de temperatura y tiempo de vulcanización del caucho en las guías estándar). A lo largo de estas etapas, los controles programables y la monitorización en tiempo real garantizan la estabilidad del proceso, un estricto control de tolerancias y una alta reproducibilidad, especialmente en las instalaciones modernas.
El control de calidad es fundamental en cada fase de producción. Verifica que los rodillos cumplan con los estándares del fabricante y de la industria en cuanto a dimensiones físicas, propiedades superficiales y rendimiento funcional. Este enfoque integral utiliza puntos de control regulares, equipos calibrados y el cumplimiento de métodos estandarizados para la medición de la dureza, la rugosidad y la detección de defectos. No mantener un control de calidad riguroso puede provocar fallas prematuras, un rendimiento deficiente o el incumplimiento de las especificaciones del cliente. En la fabricación de rodillos, especialmente ante la creciente demanda de impresión de alta velocidad y procesamiento de precisión, un control de calidad sólido no es opcional, sino un requisito fundamental en cada etapa del proceso de producción de rodillos de caucho.
Planta de fabricación de rodillos de caucho: Instalación y optimización
Una planta de fabricación de rodillos de caucho eficiente se basa en un flujo continuo de materiales, desde la materia prima hasta el producto terminado. Un diseño adecuado comienza con un análisis de los procesos (mezclado, recubrimiento, moldeo y vulcanización) para minimizar las distancias de transporte, evitar cuellos de botella y maximizar la producción. Las fábricas que utilizan simulaciones de producción o una planificación sistemática del diseño obtienen beneficios tangibles, como la reducción de los movimientos logísticos internos y un flujo de producto más uniforme. Por ejemplo, una planta que reconfigura su diseño para alinear las principales zonas de procesamiento en una secuencia lineal (desde el almacenamiento de la materia prima hasta el mezclado, el preformado, la fabricación de rodillos, el curado, el acabado y la inspección) reduce los pasos de manipulación innecesarios y optimiza el uso del espacio.
El flujo de trabajo optimizado de la planta depende de la zonificación. Las líneas de mezclado se ubican cerca del almacenamiento para alimentar los materiales directamente a los equipos de mezcla, seguidas de las zonas de recubrimiento o construcción, donde se aplica el caucho a los núcleos metálicos o compuestos. La vulcanización, ya sea mediante métodos continuos o por lotes, se ubica estratégicamente junto a las líneas de moldeo. Esto reduce el tiempo de transferencia y el riesgo de precurado o contaminación antes de la vulcanización.
La selección del equipo de fabricación es fundamental para la fiabilidad del proceso y la consistencia del producto. Los mezcladores internos de alto cizallamiento, los molinos abiertos y los sistemas de dosificación por lotes constituyen la base del proceso de composición. Para el recubrimiento de caucho, las extrusoras y las calandras garantizan una aplicación de capa uniforme y controlable. El moldeo en la fabricación de caucho se beneficia de prensas precisas —hidráulicas o mecánicas— combinadas con moldes de curado personalizados, lo que permite un control preciso de las dimensiones de los rodillos. La vulcanización se realiza en autoclaves o prensas, mantenidas cuidadosamente a las temperaturas y tiempos de vulcanización del caucho deseados, por ejemplo, entre 140 °C y 180 °C y desde unos pocos minutos hasta varias horas, según el tipo y el espesor del caucho.
En el proceso de vulcanización del caucho, el equipo debe especificarse según la composición química prevista. Este proceso implica la reacción de los componentes, generalmente azufre, aceleradores y activadores, bajo calor y presión para crear estructuras reticuladas que le confieren elasticidad y durabilidad. Los beneficios de la vulcanización del caucho —mayor resistencia mecánica y resistencia a productos químicos y abrasión— solo se obtienen si todo el rodillo (incluida su interfaz núcleo-caucho) se cura de manera uniforme. El equipo de moldeo debe proporcionar un control preciso y repetible de la temperatura, así como una distribución uniforme de la presión para evitar defectos o secciones con curado insuficiente.
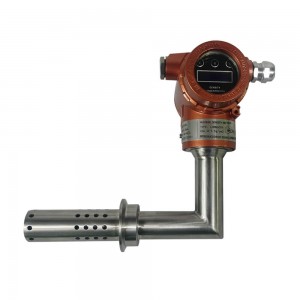
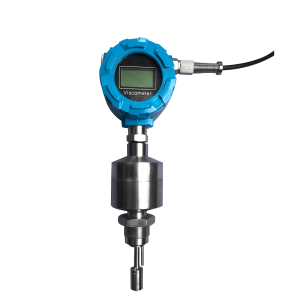
La optimización de la producción depende de la integración del proceso en todas las etapas. Los medidores de densidad y viscosidad en línea de Lonnmeter se instalan después de la mezcla e inmediatamente antes y después del recubrimiento para monitorear la consistencia del material en tiempo real. Estos instrumentos garantizan que el compuesto de caucho y el recubrimiento aplicado cumplan con los parámetros objetivo de densidad y fluidez, eliminando la producción fuera de especificación en las primeras etapas del proceso de fabricación de rodillos de caucho. Al combinar estas herramientas con sistemas integrados de manejo de rodillos y control de procesos en tiempo real, las plantas pueden sincronizar las tasas de composición con el moldeo y la vulcanización posteriores, minimizando los tiempos de inactividad y el inventario en proceso.
Un ejemplo representativo: una línea de producción integra amasadoras de alta capacidad, cabezales de recubrimiento automatizados, prensas hidráulicas de precisión con moldes de curado modulares y dispositivos de medición de densidad en línea Lonnmeter en puntos de activación. Esta configuración permite trazar los pasos de producción, detectar desviaciones con antelación y corregirlas rápidamente, lo cual es fundamental para lograr una producción de alto volumen y una calidad uniforme en todos los lotes.
Una configuración integral de la planta se centra en la disposición física, las especificaciones del equipo y la integración perfecta del monitoreo de procesos, especialmente para etapas críticas como la vulcanización y el recubrimiento. El resultado es una operación de fabricación altamente eficiente y con mínimo desperdicio, que abarca todo el ciclo de producción de rodillos de caucho, desde la composición de la materia prima hasta la inspección final.






Preguntas frecuentes
¿Cuál es el proceso de fabricación de los rodillos de caucho?
El proceso de fabricación de rodillos de caucho comienza con la preparación del núcleo, generalmente de acero o aluminio, que se limpia y trata para favorecer una fuerte adhesión del caucho. A continuación, la fase de composición del caucho consiste en mezclar elastómeros naturales o sintéticos con cargas como negro de humo, agentes de refuerzo, productos químicos de vulcanización como el azufre y aditivos de procesamiento. En esta etapa, se utilizan mezcladores de alto cizallamiento y molinos de dos rodillos, lo que garantiza una dispersión uniforme y las propiedades reológicas requeridas. El caucho compuesto se moldea en láminas de espesor preciso mediante calandrado o se prepara como carga de moldeo.
La aplicación del caucho al núcleo se realiza mediante técnicas de moldeo o recubrimiento. El moldeo puede incluir laminado manual, compresión o inyección. El núcleo, recubierto de caucho, se inserta en un molde a medida. A continuación, el conjunto se somete a vulcanización —calentamiento controlado a la temperatura y presión adecuadas— con un tiempo y temperatura de curado seleccionados en función de la composición química del caucho y las dimensiones del rodillo. Este paso induce la reticulación para obtener características de rendimiento como elasticidad, durabilidad y resistencia química. Tras la vulcanización, los rodillos se terminan mediante rectificado, pulido y, en ocasiones, texturizado superficial. La etapa final consiste en un riguroso control de calidad, que puede incluir ensayos no destructivos de espesor y homogeneidad superficial.
¿Cómo funciona una planta de fabricación de rodillos de caucho?
Una planta de fabricación de rodillos de caucho se organiza en torno a pasos de producción secuenciales y optimización del flujo de trabajo para lograr eficiencia y seguridad. El manejo de la materia prima está diseñado para facilitar el acceso a elastómeros, cargas y aditivos. Las áreas de mezclado especializadas albergan molinos de dos rodillos y calandras de alta precisión, fundamentales para una composición y formación de láminas uniformes. Las secciones de moldeo incluyen moldes de silicona o metal, prensas de compresión o inyección y hornos de curado térmico. El control preciso de la temperatura es esencial durante la vulcanización, con hornos de curado diseñados para una distribución uniforme del calor. Las estaciones de acabado cuentan con rectificadoras y pulidoras para cumplir con los requisitos de calidad dimensional y superficial. Los puntos de control de calidad en línea utilizan sensores para la inspección continua. Los equipos de extracción de polvo y gestión de humos mantienen la seguridad y la limpieza del producto durante toda la producción.
¿Qué es el moldeo por fundición en el contexto de los rodillos de caucho?
El moldeo por inyección consiste en introducir caucho sin curar o semicurado en una cavidad formada por un molde rígido que contiene el núcleo del rodillo preparado. Los métodos predominantes son el moldeo por compresión y el moldeo por inyección. En el moldeo por compresión, se coloca una cantidad predeterminada de caucho en el molde, se cierra y se aplica calor y presión para dar forma al compuesto con precisión sobre el núcleo. El moldeo por inyección permite el llenado preciso y a alta velocidad de moldes para rodillos complejos o de gran volumen. El proceso garantiza el control de la geometría final del recubrimiento y que la interfaz entre el caucho y el núcleo alcance la máxima integridad de unión. El diseño del molde es crucial: características como la ventilación y la transferencia de calor uniforme se diseñan para minimizar los defectos y asegurar una vulcanización homogénea.
¿Qué papel desempeñan los moldes de curado en la producción de rodillos de caucho?
Los moldes de curado sirven para mantener la geometría especificada del rodillo durante el proceso de vulcanización. Estos moldes se ajustan al núcleo recubierto de caucho, soportando las presiones internas y distribuyendo el calor de manera uniforme para impulsar la reticulación dentro del caucho. Sin moldes de curado, el caucho podría expandirse o deformarse durante el calentamiento, lo que provocaría defectos en los rodillos terminados. Los moldes de curado modernos están optimizados para lograr un rápido equilibrio térmico, una ventilación adecuada de los gases de reacción y una fácil limpieza, lo que ayuda a prevenir la contaminación y garantiza la calidad de la repetición de la bobina.
¿Qué es la vulcanización del caucho y por qué es importante?
La vulcanización del caucho es un proceso químico en el que los agentes de vulcanización, generalmente azufre, reaccionan con las cadenas poliméricas insaturadas a altas temperaturas. Esto da como resultado la formación de enlaces cruzados covalentes entre las cadenas, transformando el caucho de un estado blando y dúctil a un material resistente, elástico y termorresistente. La vulcanización es fundamental porque determina las propiedades mecánicas y térmicas finales del rodillo, como la resistencia a la tracción y la resistencia a los disolventes, la abrasión y la deformación. En entornos industriales, estas características son cruciales para garantizar que los rodillos puedan soportar un funcionamiento continuo y la exposición a productos químicos agresivos o esfuerzos mecánicos.
¿Cómo afecta el proceso de recubrimiento de caucho a la calidad del producto?
El proceso de recubrimiento de caucho, ya sea por moldeo, extrusión o calandrado, influye directamente en características críticas de calidad: suavidad de la superficie, precisión del espesor y fuerza de adhesión al núcleo. Un control inadecuado durante el recubrimiento puede provocar variaciones de espesor, huecos o una adhesión deficiente, lo que reduce el rendimiento del rodillo. Las instalaciones emplean calandras de alta precisión y moldes optimizados para garantizar la uniformidad de la capa. Los sensores de espesor en línea y el análisis de datos detectan las desviaciones con antelación, lo que reduce el riesgo de que productos de calidad inferior lleguen a las etapas posteriores. Por ejemplo, incluso pequeños aumentos en la variación del espesor del recubrimiento pueden acelerar el desgaste y afectar negativamente el rendimiento de la máquina.
¿En qué consiste el proceso de vulcanización de los rodillos de caucho?
La vulcanización de rodillos de caucho implica calentar el núcleo recubierto de caucho dentro de un molde o horno de curado bajo condiciones estrictamente reguladas. El sistema más común utiliza azufre como agente reticulante, que reacciona bajo calor (normalmente entre 140 y 180 °C) y presión (hasta varios MPa). La duración varía según el tipo de caucho y las dimensiones del rodillo, generalmente entre 30 minutos y varias horas para asegurar una reticulación completa. El molde de curado evita la deformación, mientras que el ciclo térmico y las velocidades de calentamiento controladas garantizan la uniformidad de la estructura curada en toda la sección transversal del rodillo. Una vez finalizado el proceso, el rodillo se enfría, se desmolda y se somete a operaciones de postcurado, como el rectificado y el pulido. Este paso fija la resiliencia, la elasticidad y la resistencia química necesarias para un uso industrial exigente.
Fecha de publicación: 19 de diciembre de 2025


