

I. Introducción al absorbedor de desulfuración
La función principal del absorbedor de desulfuración es hacer circular y rociar la mezcla de caliza y yeso mediante la bomba de circulación y las tuberías de la capa de rociado para absorber el dióxido de azufre de los gases de combustión que ingresan al absorbedor. El dióxido de azufre absorbido por la mezcla reacciona con la caliza y el oxígeno inyectado en el absorbedor para producir sulfato de calcio dihidratado (yeso). Posteriormente, el yeso generado se descarga al sistema de deshidratación de yeso mediante la bomba de descarga de yeso para su deshidratación.
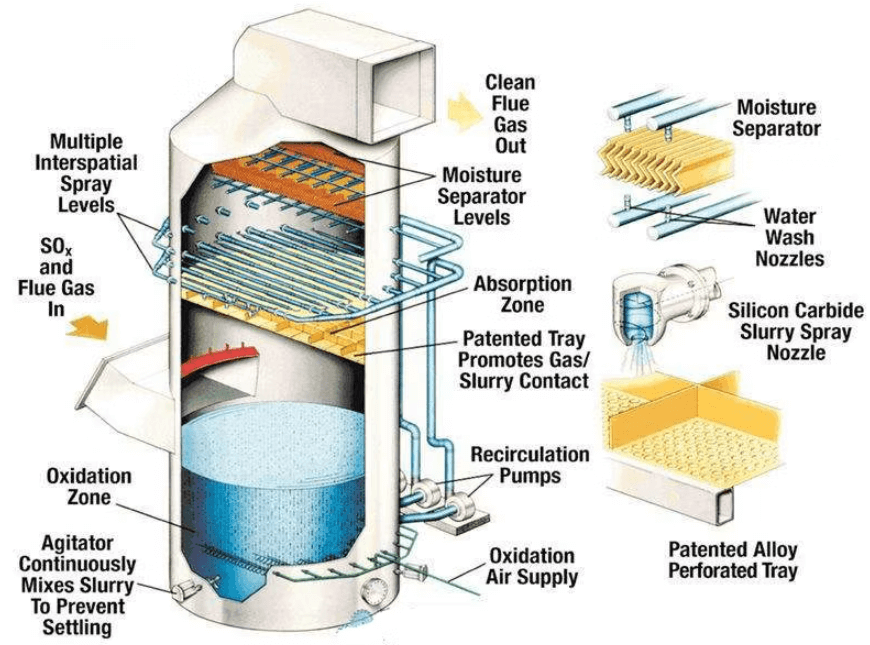
II. Tres áreas funcionales del absorbedor de desulfuración
El absorbedor se puede dividir en tres áreas funcionales de arriba a abajo: cristalización por oxidación, absorción y zona de desempañado.
(1) La zona de cristalización por oxidación se refiere al estanque de lodo del absorbedor, y su función principal es disolver la piedra caliza y oxidar el sulfito de calcio.
(2) La zona de absorción incluye la entrada del absorbedor, la bandeja y varias capas de pulverización. Cada capa del dispositivo de pulverización cuenta con numerosas boquillas cónicas huecas; la función principal del absorbedor radica en la absorción de contaminantes ácidos y cenizas volantes presentes en los gases de combustión.
(3) La zona de desempañado cuenta con desempañadores de dos etapas ubicados sobre la capa de pulverización. Su función principal es separar las gotas en los gases de combustión, reduciendo el impacto en los equipos posteriores y la dosificación de absorbente.
El área de absorción del absorbedor se refiere al área comprendida entre el eje central de la entrada del absorbedor y el de la capa de pulverización más alta. La suspensión pulverizada lava los gases de combustión que contienen azufre en esta área. Una altura suficiente del área de absorción garantiza una mayor tasa de desulfuración. Cuanto mayor sea la altura, menor será el caudal requerido de la bomba de circulación, manteniendo el mismo nivel de desulfuración.
La zona de pulverización del absorbedor se define como:
(1) Torre de pulverización: 1,5 m por debajo de la boquilla más baja hasta el área de salida de la boquilla más alta.
(2) Torre de columna de líquido: desde la salida de la boquilla más baja hasta 0,5 m por encima de la columna de líquido más alta cuando todas las bombas de circulación de lodo están funcionando.
El absorbedor es el componente principal del sistema de desulfuración de gases de combustión. Requiere una gran superficie de contacto gas-líquido, una buena reacción de absorción de gas y una baja pérdida de presión. Es adecuado para el tratamiento de gases de combustión de gran capacidad. En este dispositivo se llevan a cabo los siguientes pasos del proceso principal:
① Absorción de gases nocivos en la suspensión de lavado;
② Separación de gases de combustión y lodos de lavado;
③ Neutralización del lodo;
④ Oxidación de productos de neutralización intermedios en yeso;
⑤ Cristalización del yeso.
III. Composición del absorbedor
El absorbedor generalmente se divide en un cilindro, una entrada de gases de combustión y una salida de gases de combustión. La entrada y la salida de gases de combustión se ubican típicamente en el centro y en la parte superior del absorbedor, respectivamente. El cilindro del absorbedor puede dividirse funcionalmente en un depósito de lodos, una capa de pulverización y una zona de desempañado. El depósito de lodos se ubica generalmente en la parte inferior de la entrada del absorbedor, mientras que la capa de pulverización y el desempañador se ubican entre la entrada y la salida de gases de combustión. La salida de gases de combustión del absorbedor puede ser una salida superior directa o una salida lateral horizontal.
La zona de pulverización convencional cuenta con capas de pulverización, boquillas y otros dispositivos. Dependiendo del proceso de desulfuración, la zona de pulverización de algunos absorbedores también estará equipada con bandejas, varillas Venturi y otros dispositivos.
IV. Requisitos de diseño para el absorbedor
(1) La relación calcio-azufre no debe ser mayor que 1,05.
(2) Cuando se utilice un separador de niebla en la torre, la velocidad de los gases de combustión del absorbedor en condiciones de diseño no debe exceder los 3,8 m/s, lo cual podría ser monitoreado por un Coriaceitesfbajoconocíer.
(3) Se prefiere una estructura integrada del depósito de lodos y el cuerpo de la torre.
(4) El tiempo de residencia de la circulación de la suspensión no debe ser inferior a 4 min, y la columna de líquido en la torre no debe ser inferior a 2,5 min.
(5) Se debe instalar un anillo de retención de agua y una cubierta de lluvia en la intersección del conducto de entrada del absorbedor y la pared vertical del absorbedor.
(6) El conducto de entrada de la torre de pulverización vacía debe estar dispuesto con una entrada oblicua hacia abajo. Cuando se adopte la disposición de entrada horizontal, debe asegurarse que la posición más baja del conducto en el primer codo adyacente a la entrada del absorbedor esté de 1,5 a 2 m por encima del nivel normal de operación del líquido en la piscina de lodos del absorbedor. El conducto de entrada de la torre de columna líquida puede estar dispuesto con una entrada horizontal o vertical.
(7) La distancia entre capas de pulverización adyacentes de la torre de pulverización vacía no debe ser inferior a 1,8 m.
(8) La capa superior de pulverización de la torre de pulverización vacía solo debe pulverizar hacia abajo, y la distancia neta desde la capa más baja del separador de niebla no debe ser inferior a 2 m.
(9) Para las torres de pulverización equipadas con bandejas porosas y tabuladores, las bandejas porosas y las palas del tabulador deben estar hechas de materiales de aleación anticorrosión.
(10) Cuando no se instala el dispositivo de calentamiento e intercambio de calor de los gases de escape, la selección de parámetros de diseño tales como el caudal de la torre vacía, la relación líquido-gas y el contenido de sólidos de la suspensión del absorbedor debe tener en cuenta los requisitos de eficiencia de desulfuración y la influencia de factores tales como la reducción de la cantidad de gotas netas de gases de combustión transportadas.
(11) El diseño del absorbedor debe adaptarse al rango de diseño de carga de la caldera y contenido de azufre del carbón. Un absorbedor inteligenteno nuclearmedición de la densidad de la suspensiónrdeLonnmeterSe recomienda controlar la densidad de la piedra caliza y el yeso en la salida para garantizar una tasa de desulfuración suficiente.
Fecha de publicación: 5 de febrero de 2025


